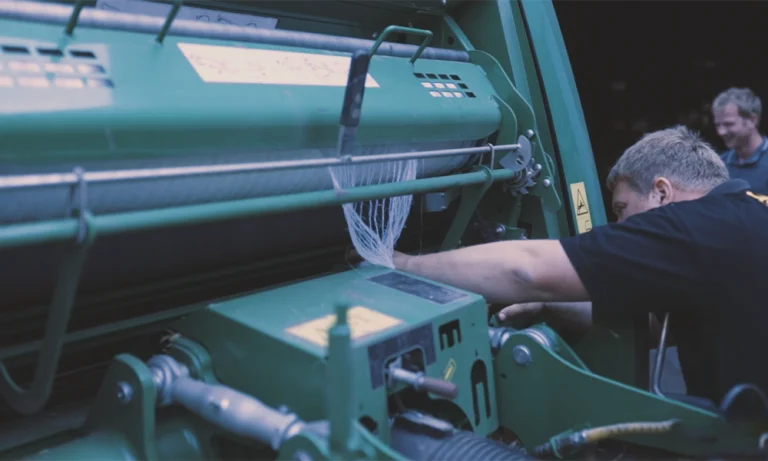
Emaranhados de rede: 5 erros comuns ao enfiar a rede nas enfardadeiras John Deere 458/459

Introdução: Os cinco minutos mais caros em Baling
Pergunte a qualquer proprietário de um John Deere 458 ou 459 o que mais o irrita durante o enfardamento, e a maioria deles dará a mesma resposta: abrir a enfardadeira e encontrar a rede de enfardamento enrolada em torno dos rolos de borracha de alimentação, formando um emaranhado compacto que demora trinta minutos — e, por vezes, até mais — a cortar com uma faca.
Isto acontece no pior momento possível. A meio da época, no pico do trabalho, quando a janela meteorológica se fecha. A prensa pára. A tela não avança. E algures no percurso de alimentação da tela, entre o suporte do rolo e a câmara de prensagem, um erro na enfiagem cometido há cinco minutos acabou de lhe custar meia hora de paragem e, potencialmente, uma superfície danificada do rolo.
Os modelos John Deere 458 e 459 são enfardadeiras de rolos comprovadas e de alto rendimento, equipadas com um sistema de enfardamento com rede fiável — no entanto, este sistema tem requisitos específicos de enfiamento que são fáceis de ignorar, especialmente quando se coloca um novo rolo com pressa, com pouca luz ou quando a operação é realizada por alguém que não está familiarizado com a máquina. Os cinco erros relacionados com a colocação da rede abordados neste guia representam a grande maioria das falhas na alimentação da rede e dos casos de enrolamento do rolo de borracha nestas máquinas.
Leia este guia do início ao fim, familiarize-se com cada erro e compreenda por que razão este causa o problema em questão; assim, irá adquirir os conhecimentos básicos necessários para montar corretamente o sistema de rede 458/459 em todas as ocasiões — e para diagnosticar o que correu mal nos raros casos em que, apesar de tudo, ocorra uma avaria.
Breve resumo do percurso da tela nos modelos 458/459
Antes de passarmos à análise dos erros, vale a pena explicar brevemente como funciona o sistema de malha envolvente — pois compreender a sua finalidade permite perceber imediatamente as consequências lógicas de cada erro durante o enfiamento.
Os pontos mais importantes, por ordem de importância
Rolo de alimentação → Braço tensor e travão → Barras de guia fixas → Placa de guia flutuante → Rolo expansor (espiral) → Rolos de alimentação de borracha (ponto de pressão) → Posição da câmara preliminar
Cada elemento desempenha uma função específica:
| Elemento | Função |
|---|---|
| Berço com rodas | Compatível com bobinas, permite uma rotação livre durante o desenrolamento |
| Braço do tensor / travão | Introduz uma resistência controlada — mantém a tensão da rede e impede que gire livremente |
| Guias fixas | Alinhe a rede diretamente ao longo do percurso, evitando que se desloque para os lados |
| Placa guia flutuante | Garante a manutenção do alinhamento à medida que o diâmetro do rolo diminui |
| Rolo distribuidor | Estende a película por toda a largura antes dos rolos de alimentação |
| Rolos de alimentação em borracha | Após acionar o mecanismo, deve-se introduzir a rede na câmara de enfardamento |
| Faca para enrolar em rede | Corta a película no final do ciclo de embalagem |
| Sensor de rede | Deteta a presença da rede de envolvimento e envia um sinal ao controlador |
A regra de ouro
A película de malha deve passar sucessivamente por todos os elementos, chegando ao ponto de contacto dos rolos de alimentação de borracha — ou seja, a fenda entre os dois rolos — na posição plana, em toda a largura e com a tensão adequada. Cada um dos cinco erros a seguir consiste no facto de a película de malha acabar por ir parar a um local diferente do percurso previsto.
Erro 1: Sentido incorreto de desenrolamento
O que é isto?
O rolo está carregado com a rede colocada do lado errado — por baixo em vez de por cima, ou por cima em vez de por baixo — em relação ao que está indicado no manual de instruções do modelo 458/459.
Este é o erro mais comum ao enfiar o fio em ambos os modelos. É fácil cometê-lo, mas é igualmente fácil evitá-lo.
Por que é que isto acontece?
Os rolos de rede têm o mesmo aspeto em ambos os lados. Com pouca luz ou durante um carregamento rápido, é muito fácil colocar um rolo sem verificar em que direção a rede se desenrola. Tudo parece estar bem. A rede está colocada. A geometria da pista está incorreta de uma forma que permanece invisível até que a prensa tente alimentá-la.
O que pode correr mal
O sistema de guias 458/459 e a geometria dos rolos de alimentação foram concebidos tendo em conta uma determinada direção de desenrolamento. Quando o rolo é montado ao contrário, a película de embalagem chega às guias e aos rolos de alimentação com um ângulo de incidência incorreto, o que causa dois problemas evidentes:
Problema A — A rede de enrolar desliza fora do eixo. A direção incorreta de desenrolamento altera a distribuição da tensão transversal à medida que a rede desliza pelas guias. A rede desliza na direção de uma das bordas, chegando aos rolos de alimentação numa posição deslocada em relação ao eixo. Resultado: cobertura irregular do fardo, com uma das extremidades planas a receber mais rede do que a outra.
Problema B — Enrolamento da rede à volta do rolo de alimentação Em casos mais graves, um ângulo de aproximação incorreto faz com que a rede entre em contacto com o rolo de alimentação de borracha num ponto em que o movimento rotativo do rolo faz com que a rede se enrole à volta da sua superfície exterior, em vez de passar pela fenda de pressão. A superfície de borracha agarra a rede, o rolo gira e a rede enrola-se à sua volta em poucos segundos.
Reparação
✅ Consulte o manual de instruções para saber qual é o sentido correto de desenrolamento para o modelo específico do ano de 2018/2019. O esquema na secção dedicada à rede de enrolar mostra o rolo no suporte, acompanhado de uma seta que indica o sentido correto de desenrolamento.
✅ Antes de enrolar, verifique de que lado do rolo a rede é fornecida – pela parte de cima ou pela parte de baixo. Se isso não corresponder às instruções, retire o rolo, vire-o 180 graus e volte a colocá-lo no lugar.
✅ Identifique os novos rolos assim que forem colocados. Colocar um pedaço de fita adesiva na extremidade do rolo, indicando o sentido correto, demora cinco segundos e permite evitar esse erro em todas as próximas colocações.
Erro 2: Ignorar ou utilizar incorretamente o guia
O que é isto?
A rede é passada por alguns, mas não por todos os pontos de passagem — ou é conduzida por cima da guia por onde deveria passar, ou por baixo da guia por onde deveria passar.
Por que é que isto acontece?
Em condições de pouca luz e com acesso limitado à parte traseira da prensa, o percurso de passagem do material nem sempre é óbvio. Os numerosos pontos de guia — barras fixas, placas móveis, rolo distribuidor — encontram-se próximos uns dos outros e é fácil confundi-los ou ignorá-los completamente. Os operadores mais expostos a este erro são aqueles que introduzem o material rapidamente, guiando-se pelo tacto e não pela verificação visual de cada ponto de guia.
Isso também acontece frequentemente quando uma pessoa que não está familiarizada com o equipamento coloca o rolo pela primeira vez ou após uma manutenção em que o elemento de guia foi montado numa posição invulgar.
O que pode correr mal
Cada guia desempenha uma função específica. Se omitir um deles, essa função será desativada.
A ausência da guia de tensionamento provoca a formação de folga entre o rolo e os rolos de alimentação. A rede solta enrola-se durante a alimentação — franze-se e dobra-se ao entrar na fenda, o que é um sinal claro de que a rede está a enrolar-se à volta do rolo de alimentação.
A ausência da guia de alinhamento faz com que a tela se desloque lateralmente. A tela que se desloca para um dos lados entra na fenda entre os rolos de alimentação de forma angular, e não perpendicularmente — o que provoca uma sobreposição irregular da tela e, em casos graves, pode levar ao contacto da borda da tela com a extremidade do rolo, onde começa o enrolamento.
Passar o material por cima, em vez de por baixo (ou vice-versa), em qualquer ponto de passagem provoca uma alteração do ângulo de incidência da tela em relação aos rolos de alimentação — este efeito é semelhante aos efeitos de um sentido incorreto de desenrolamento, mas ocorre a meio do percurso.
Reparação
✅ Enfie lentamente e verifique visualmente cada ponto de referência, em vez de enfiar de uma só vez. Compare os pontos de referência com o desenho de montagem incluído no manual de instruções.
✅ Recorra ao diagrama de sequências sempre que for necessário, até dominar o procedimento de forma a poder executá-lo de maneira totalmente automática. Não há nada de errado em usá-lo — esse diagrama existe precisamente porque o procedimento não é intuitivo.
✅ Prepare um cartão plastificado com as instruções de alimentação, com base no esquema do manual de utilização, e cole-o na parte interior da porta traseira da impressora. Desta forma, o método correto de alimentação estará visível exatamente no momento e no local em que essa operação é realizada.
Erro 3: A rede está enrolada à volta dos rolos de alimentação, em vez de entre eles
O que é isto?
A rede é colocada sobre a parte superior do rolo de alimentação superior ou sob a parte inferior do rolo de alimentação inferior, e não passa pelo ponto de contacto entre os dois rolos.
Trata-se de um erro na enfiação que, na maioria das vezes, leva a um enrolamento imediato e grave do rolo de borracha — e é precisamente este erro que causa um número maior de danos nas superfícies dos rolos de alimentação nas prensas do tipo 458/459 do que qualquer outro erro isolado.
Por que é que isto acontece?
O ponto de contacto dos rolos de alimentação é estreito e não é visível à primeira vista quando a tela é introduzida num ângulo pouco prático e com pouca iluminação. Os operadores que sentem que a rede está em contacto com a superfície do rolo de borracha e presumem que está corretamente posicionada — sem se certificarem de que passou pelo ponto de contacto — criam as condições para cometer este erro. A rede toca no rolo. Parece ser o local certo. Mas não é.
O que pode correr mal
Quando a tela passa por cima do rolo de alimentação superior:
- O sistema de embalagem com rede é ativado e os rolos de alimentação começam a girar
- A rotação do rolo superior — que gira para a frente no ponto mais alto — faz com que a rede se enrole à volta da sua superfície superior
- A malha é colocada no exterior do rolo, em vez de ser puxada através da fenda de pressão
- Após duas ou três voltas do rolo, a película de malha começou a enrolar-se à volta do rolo
- O enrolamento continua até que o rolo esteja totalmente enrolado ou até que o sistema detecte uma falha
A superfície de borracha proporciona aderência suficiente para, em condições normais, empurrar a rede através da fenda de forma fiável — no entanto, essa mesma aderência faz com que a rede se enrole rápida e completamente à volta do rolo quando entra em contacto com ele pelo lado errado.
Desembalar o rolo de alimentador embrulhado é demorado e acarreta um risco real de danificar a superfície do rolo. A rede envolvida por várias camadas de material deve ser cortada com uma faca de lâmina curva, tomando-se o cuidado necessário para não riscar a superfície de borracha. Um rolo de borracha riscado perde a uniformidade da aderência e causa problemas de fiabilidade na alimentação, que se mantêm durante o resto da época.
Reparação
✅ Verifique visualmente se a rede se encontra entre os rolos — nem por cima nem por baixo deles. Com as portas da prensa abertas, olhe diretamente para o ponto de pressão e certifique-se de que a rede passa pela abertura entre os dois rolos.
✅ Com dois dedos, introduza a ponta da rede entre os rolos. Não deve pressionar a rede na direção dos rolos na esperança de que ela se encaixe sozinha na fenda. A fenda no ponto de inserção é suficientemente larga para acomodar a ponta dobrada da rede introduzida manualmente — esses cinco segundos a mais valem realmente a pena.
✅ Consulte o manual de instruções para verificar o procedimento de ajuste da posição de enfiamento. Nos modelos 458/459, pode ser necessário colocar o sistema de enrolamento da rede num modo especial de enfiamento manual, antes de o prendedor ficar na posição que permite a colocação da rede. Antes de tentar puxar a rede, certifique-se de que os rolos estão corretamente posicionados para o enfiamento.
Erro 4: Montagem incorreta do rolo distribuidor
O que é isto?
A rede está colocada no lado errado do rolo distribuidor ou esse rolo foi completamente omitido. Em algumas configurações dos modelos 458/459, é precisamente a forma como a rede é enfiada em relação ao rolo distribuidor que determina o funcionamento correto deste rolo — e enfiar a rede de forma a inverter esta relação faz com que a rede chegue aos rolos de alimentação numa versão mais estreita do que a sua largura total.
Por que é que isto acontece?
O rolo distribuidor é o elemento cuja função no processo de enrolamento com rede é a menos óbvia. A sua ranhura em espiral não permite que uma pessoa a quem não tenha sido explicado reconheça a sua função e, com pouca iluminação na parte traseira da prensa, é fácil confundir-se quanto à direção de enfiamento – «por cima» ou «por baixo».
Além disso — e isto é importante — se o rolo de distribuição tiver sido previamente desmontado para manutenção e, posteriormente, montado incorretamente (girado 180 graus, com as extremidades voltadas uma para a outra), a rosca pode parecer correta, embora o funcionamento do rolo esteja invertido. Consulte o procedimento de diagnóstico abaixo.
O que pode correr mal
Lado incorreto: a ranhura espiral do rolo, cuja função é empurrar a rede para fora, do centro em direção às bordas, ou não exerce qualquer efeito sobre a rede (se estiver omitida), ou atua de forma contrária (se o rolo estiver montado ao contrário). A rede chega aos rolos de alimentação numa versão mais estreita do que a largura total.
Um sintoma característico de problemas no enrolamento no rolo distribuidor são os fardos que estão bem enrolados na parte curva, mas apresentam uma camada fina, irregular ou ausente nas extremidades planas. A parte central do fardo está devidamente enrolada, uma vez que a parte central da rede está sempre presente — no entanto, faltam as bordas ou estas são insuficientes, e o rolo distribuidor deve esticá-las ao longo de toda a largura do fardo.
Consequência secundária: uma fita com largura inferior à largura total também pode deslocar-se para um dos lados na trajetória de alimentação, entrando em contacto com o rolo de alimentação fora da área de pressão prevista — o que pode provocar o enrolamento da fita em torno do rolo, conforme descrito no ponto 3.
Reparação
✅ Encontre o rolo distribuidor no percurso de enrolamento da rede — reconhece-se pelas ranhuras em espiral na superfície; encontra-se entre o sistema de guia e os rolos de alimentação.
✅ Verifique no manual de instruções em que lado se encontra a rosca. O esquema no manual indicará se a rede se enrola por cima ou por baixo do rolo de distribuição, bem como o ângulo de inclinação correto.
✅ Verifique o sentido de montagem do rolo, se a cobertura das extremidades dos fardos for constantemente insuficiente. Coloque um pedaço de rede sobre o rolo e rode-o manualmente — se a montagem estiver correta, a rede deve ser pressionada simultaneamente contra ambas as bordas externas. Se a rede se enrugar em direção ao centro, o rolo está montado ao contrário. Retire os grampos de fixação em ambas as extremidades do eixo, vire o rolo 180 graus e volte a montá-lo.
Erro 5: Comprimento incorreto da extensão durante o enfiamento
O que é isto?
Depois de puxar toda a fita, o operador deixa muito pouco material livre para enrolar a parte que sobressai dos rolos de alimentação — ou, pelo contrário, deixa material a mais. Qualquer uma destas situações extremas provoca a avaria do novo rolo logo no primeiro ciclo.
Por que é que isto acontece?
O comprimento correto da ponta é indicado no manual de instruções e é fácil ignorá-lo ou calculá-lo mal. A origem deste erro reside na abordagem «aproximada» — os operadores que, em todos os outros aspetos, realizam o enfiamento corretamente, mas não verificam a dimensão da ponta.
Este erro ocorre frequentemente também ao retomar o trabalho após uma interrupção causada por uma ruptura da rede durante o enrolamento. O operador localiza o ponto da ruptura, volta a enfiar a rede a partir desse ponto e retoma o enrolamento sem verificar o comprimento da ponta que sai do novo ponto de início do enfiamento.
O que pode correr mal
Avanço insuficiente da rede: Os rolos de alimentação empurram a rede para a frente, mas a sua extremidade livre não chega ao fardo antes de esgotar-se o tempo previsto para a sua colocação. O controlador da enfardadeira pode gerar um código de erro relacionado com a rede ou o primeiro fardo pode ser formado sem rede, caso o sistema de deteção de erros não funcione. Nos ciclos seguintes, o erro de sincronização recorrente faz com que a primeira parte do perímetro do fardo permaneça sem rede antes da sua colocação.
Excesso de material demasiado longo: O excesso da extremidade solta que se projeta para além dos rolos de alimentação pode enrolar-se, entrar em contacto com as laterais dos rolos de borracha ou ser puxado incorretamente para a fenda entre os rolos no momento em que estes são acionados. Uma ponta longa e solta da rede que entre em contacto com o rolo de alimentação em rotação pode fazer com que a rede se enrole antes mesmo de se iniciar a formação do primeiro fardo a partir do novo rolo.
Reparação
✅ Consulte o manual de instruções para saber qual é o comprimento recomendado do cabo para os modelos 458/459. Trata-se de um valor exato, e não de uma estimativa — o manual indica o comprimento necessário em polegadas ou centímetros.
✅ Deve-se medir a extensão da fita sempre que se carregar um novo rolo. Um pedaço de fita colado à estrutura da prensa, a uma distância adequada dos rolos de alimentação, serve como ponto de referência fixo — basta dedicar cinco segundos a isso em cada carregamento.
✅ Se o fio se partir a meio do trabalho, deve-se puxar novamente a ponta partida ao longo de todo o comprimento a partir do ponto da ruptura e verificar o comprimento da ponta antes de retomar o trabalho. Nunca se deve presumir que, no local da ruptura, tenha ficado uma ponta adequada para continuar o trabalho.
Lista de verificação para rosqueamento 458/459 — imprima e plastifique
Utilize esta lista de verificação sempre que carregar um novo rolo. Coloque uma versão plastificada da mesma na parte interior da porta traseira da impressora.
| # | Verifique a posição | ☐ |
|---|---|---|
| 1 | Sentido de desenrolamento do rolo conforme o manual de instruções | ☐ |
| 2 | A rede passada por todas as guias na ordem correta | ☐ |
| 3 | Cada ponto de guia foi inspecionado visualmente — não há guias omitidas nem mal posicionadas | ☐ |
| 4 | A tela passa pela fenda entre os rolos de alimentação — nem por cima nem por baixo de nenhum dos rolos | ☐ |
| 5 | A inserção da ponta foi confirmada visualmente — é visível o enrolamento da rede entre os dois rolos | ☐ |
| 6 | O rolo de expansão foi aparafusado no lado correto, de acordo com as instruções | ☐ |
| 7 | O rolo de distribuição estende a tela para fora (e não para dentro) — confirmado num teste manual | ☐ |
| 8 | O comprimento de extensão para além dos rolos de alimentação está de acordo com os dados indicados no manual de instruções | ☐ |
| 9 | A rede permanece plana e sem rugas ao longo de todo o comprimento | ☐ |
| 10 | Ausência de torções na rede entre o rolo e os rolos de alimentação | ☐ |
Recuperação de emergência: quando a situação já está fora de controlo
Mesmo quando a rede está bem enrolada, por vezes pode ficar emaranhada — especialmente quando a sua qualidade é irregular ou em condições de terreno extremas. Eis a forma mais rápida e segura de resolver este problema:
Passo 1: Pára imediatamente
Deve desligar-se a tomada de força (PTO) imediatamente após detetar um enredamento — com base no código de avaria ou por observação direta. Cada rotação adicional provoca o enrolamento de mais uma camada de material. Não se deve tentar desapertar os rolos para remover o enredamento.
Passo 2: Aceda à área do rolo de alimentação
Abra a porta traseira ou o painel de acesso. Antes de tocar na área dos rolos de alimentação, certifique-se de que todas as peças móveis pararam completamente.
Passo 3: Corte — com cuidado
Para cortar as camadas do invólucro no tambor, utilize uma faca afiada com um gancho. Trabalhe ao longo do comprimento do rolo (paralelamente ao seu eixo), em vez de tentar desenrolar as camadas individualmente. Alguns cortes longitudinais permitem separar o material em pedaços. Corte longe da superfície de borracha — os cortes na borracha reduzem a uniformidade da aderência e causam problemas de alimentação a longo prazo.
Passo 4: Limpeza completa
É necessário remover todos os restos da rede cortada do rolo, da guia e de todos os componentes acessíveis do sistema de alimentação. Os fragmentos que ficarem para trás causam problemas de alimentação no ciclo seguinte.
Passo 5: Verifique a superfície do rolo
Verifique se os dois rolos de borracha de alimentação apresentam cortes, riscos, desgaste ou deformações na superfície. Pequenas irregularidades podem, por vezes, ser eliminadas através de um ligeiro polimento. Em caso de danos graves, substitua os rolos antes da próxima época de fenação.
Passo 6: Identifique a causa antes de recarregar
Não se deve voltar a enfiar a linha e continuar o trabalho sem determinar qual dos cinco erros de enfiar a linha causou o emaranhamento. Enfiar novamente a linha com o mesmo erro dará o mesmo resultado.

Como a qualidade da malha influencia a fiabilidade do enfiamento
Um dos fatores que influenciam a fiabilidade do enrolamento, para além da técnica do operador, é a qualidade do próprio rolo de rede.
A tela enrolada com tensão irregular — com trechos alternados mais apertados e mais frouxos — provoca uma resistência de desenrolamento irregular à medida que o rolo se desloca ao longo do percurso. Essas variações de resistência causam picos momentâneos de tensão e momentos de folga, que podem levar um sistema corretamente configurado ao limite da sua tolerância. Nos modelos 458/459, onde, em caso de contacto incorreto da tela com o rolo de alimentação, a superfície de borracha do rolo garante um enrolamento rápido, a margem entre o funcionamento correto e o enrolamento é relativamente estreita.
A rede produzida 100% em polietileno de alta densidade (HDPE) virgem, mantendo tolerâncias dimensionais constantes, enrolada com tensão uniforme ao longo de todo o ciclo de produção, garante ao sistema de alimentação dos modelos 458/459 um fluxo previsível e constante do material para o qual foi concebida. O diâmetro do rolo diminui uniformemente. A resistência ao desenrolamento é constante do primeiro ao último metro. Simplesmente não ocorrem picos de tensão que, em sistemas com enrolamento incorreto, provocam o enrolamento da rede.
A empresa Changzhou Xinhui Netting Co., Ltd. produz, em conformidade com esta norma — a partir de 100% de polietileno de alta densidade (HDPE) virgem, com adição de estabilizadores UV, enrolado mantendo uma tensão constante do rolo — para explorações agrícolas e distribuidores em todo o mundo.
Rede de enrolar compatível com os modelos John Deere 458/459
Especificações padrão
| Largura | Comprimento | Núcleo | Peso líquido | Número de fardos por rolo* |
|---|---|---|---|---|
| 48 polegadas (122 cm) | 3 000 m | 3 polegadas (76 mm) | 7 / 8 / 9 / 10 / 12 g/m² | 200–280 |
| 51 polegadas (130 cm) | 3 000 m | 3 polegadas (76 mm) | 7 / 8 / 9 / 10 / 12 g/m² | 200–280 |
*Com 2,5–3,5 voltas por fardo. Consulte o manual de instruções para verificar os requisitos de largura do modelo em questão.
Gama completa disponível
| Parâmetro | Opções |
|---|---|
| Largura | 48″, 51″, 64″, 67″ (América do Norte) / 1,23 m, 1,25 m, 1,30 m (UE) / por encomenda |
| Comprimento | 1 000 m / 2 000 m / 3 000 m / 3 600 m / 4 000 m / 5 000 m |
| Peso líquido | 7 / 8 / 9 / 10 / 12 g/m² |
| Material | 100% HDPE novo + resistente aos raios UV |
| Cor | Branco, verde, azul, amarelo — ou por encomenda |
Perguntas mais frequentes
Pergunta: Por que é que a rede de enrolamento fica sempre a enrolar-se nos rolos de borracha do meu John Deere 459?
R: O enrolamento do rolo de borracha no modelo 459 resulta quase sempre de um dos cinco erros relacionados com a colocação descritos neste guia — na maioria das vezes, trata-se de passar a malha por cima da parte superior do rolo de alimentação em vez de pela fenda de pressão (erro n.º 3) ou de um sentido incorreto de desenrolamento (erro n.º 1). Para identificar a causa, deve analisar-se sistematicamente os cinco erros. Se for confirmado que a enfiada está correta e o enrolamento continuar a ocorrer, deve avaliar-se a qualidade da rede — rolos enrolados de forma irregular causam picos de tensão que podem pressionar a rede enrolada corretamente contra o rolo.
Pergunta: Qual é o sentido correto de desenrolamento no modelo JD 458/459?
R: A direção correta de desenrolamento está descrita no manual de instruções, no capítulo relativo ao carregamento da rede, geralmente acompanhada de um esquema. Esta pode variar consoante o ano de fabrico — deve sempre consultar o manual de instruções específico.
P: Como verificar se o rolo de distribuição está montado ao contrário?
R: Coloque um pedaço de tela sobre a superfície do rolo de distribuição e gire o rolo manualmente. Quando a tela estiver corretamente montada, deve ser pressionada simultaneamente em direção às duas bordas externas. Se a tela se enrugar em direção ao centro, isso significa que o rolo está montado ao contrário — deve ser removido, virado 180 graus e montado novamente.
Pergunta: Qual é o comprimento correto do cabo no modelo JD 458/459?
R: As dimensões exatas estão indicadas no manual de instruções. De um modo geral, a maioria dos utilizadores dos modelos 458/459 refere que o material sobressai cerca de 30 a 45 cm para além dos rolos de alimentação — no entanto, as dimensões exatas para um determinado ano de fabrico devem ser verificadas no manual, em vez de se basear exclusivamente neste intervalo geral.
Pergunta: A qualidade da malha pode causar problemas de enfiamento e enrolamento nos modelos 458/459?
R: Sim. Os rolos enrolados de forma irregular causam uma resistência irregular durante o desenrolamento — picos de tensão e momentos de folga que podem levar ao emaranhamento mesmo de um sistema corretamente instalado. A rede produzida a 100 % a partir de HDPE virgem, enrolada mantendo uma tensão constante, minimiza esse risco.
Pergunta: A rede de enfardamento da Xinhui Netting é compatível com as enfardadeiras JD 458 e 459?
R: Sim. A empresa Changzhou Xinhui Netting Co., Ltd. produz redes com 48″ e 51″ de largura em tubos de 3 polegadas de diâmetro — o que corresponde às especificações padrão para os modelos JD 458 e 459 — em 100% de polietileno de alta densidade (HDPE) virgem com adição de estabilizadores UV, enroladas mantendo uma tensão constante do rolo.
Conclusão: Enfiar o fio demora dois minutos. Corrigir um emaranhado – trinta.
Os cinco erros relacionados com o enfiamento descritos neste guia — sentido incorreto de desenrolamento, guias omitidas ou mal posicionadas, enrolamento da rede à volta dos rolos de alimentação em vez de entre eles, enfiamento incorreto dos rolos separadores e comprimento inadequado da saída — podem ser evitados. Cada um deles. Graças à lista de verificação laminada na porta da prensa e a uma verificação de dois minutos do enfiamento antes da formação da primeira fardo de cada rolo, o enrolamento da rede à volta do rolo de borracha no modelo John Deere 458/459 torna-se uma exceção rara, e não uma fonte recorrente de custos.
Enrole corretamente. Verifique a lista de verificação. Enrole sem interrupções.
E se a qualidade do rolo de rede de embalagem causar problemas na alimentação do material devido a um enrolamento irregular ou a variações nas dimensões, a empresa Changzhou Xinhui Netting Co., Ltd. produz redes de embalagem em HDPE de qualidade constante, para as quais foi concebido o sistema de alimentação dos modelos 458/459 — diretamente da fábrica, com especificações adaptadas à sua máquina.
Entre em contacto com a empresa Changzhou Xinhui Netting Co., Ltd.
Changzhou Xinhui Netting Co., Ltd. – fabricante profissional de redes de embalagem | Serviços OEM e marcas próprias | Preços diretamente do fabricante
📧 : sale1@xinhuibalenetwrap.com
🌐 : https://xinhuibalenetwrap.com
Peça hoje mesmo um orçamento gratuito →
Fornecemos produtos a explorações agrícolas, cooperativas e distribuidores na América do Norte, Europa, Japão, Austrália e em todo o mundo.