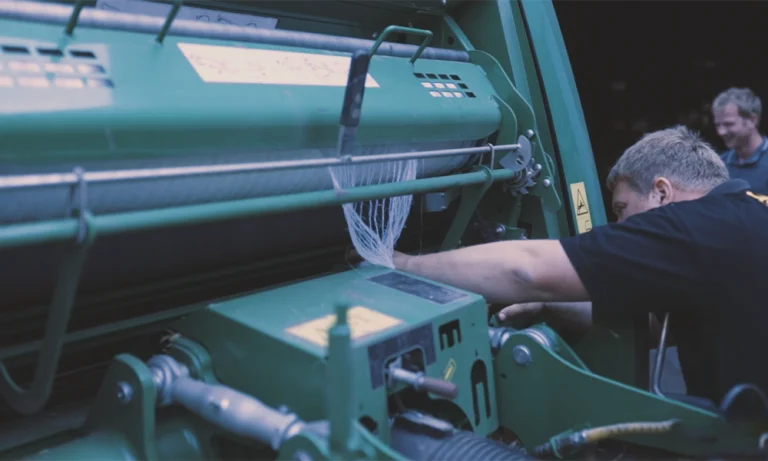
Solução «sem ecrã»: como utilizar uma prensa de fardos económica sem eletrónica avançada?

Introdução: A maioria das prensas de enfardamento atualmente em uso não está equipada com um filtro
Basta dar uma volta entre as bancas de máquinas usadas em qualquer leilão agrícola no Centro-Oeste ou nas Grandes Planícies e contar quantas enfardadeiras de fardos redondos sem cabina existem. São muitas — mesmo muitas. Modelos mais antigos da John Deere 535, Vermeer 504, New Holland BR dos anos 90 e do início do século XXI, bem como máquinas Hesston e Massey Ferguson do mesmo período — a maioria delas funciona mecanicamente na perfeição, é utilizada diariamente em explorações agrícolas ativas, sem terminal ISOBUS, sem ecrã GreenStar e sem regulador eletrónico de enrolamento.
Acrescentemos a isso o mercado em rápido crescimento de novos modelos básicos de enfardadeiras — máquinas mais leves destinadas a pequenas explorações agrícolas, países em desenvolvimento e clientes sensíveis ao preço, que necessitam de enfardadeiras fiáveis sem os custos associados a equipamentos eletrónicos avançados — e teremos um grande número de agricultores que se colocam a mesma questão prática:
Como utilizar corretamente o sistema de enrolamento da rede, se não houver instruções que expliquem como fazê-lo?
Esta não é uma questão sem importância. Os sistemas de monitorização eletrónica com que estão equipadas as enfardadeiras modernas de topo de gama controlam automaticamente grande parte do ciclo de enfardamento: a deteção do tamanho do fardo, o momento de início do enfardamento, o controlo do número de voltas, a confirmação do fim do ciclo e a deteção de erros. Sem estes sistemas, cada uma destas funções depende da avaliação do operador, do seu sentido de timing e da sua compreensão do funcionamento mecânico da enfardadeira.
A boa notícia é que os operadores experientes já operam corretamente os sistemas de enfardamento há anos, mesmo antes de os dispositivos de controlo se terem tornado padrão. As técnicas, os pontos de sincronização, os métodos de avaliação do tamanho dos fardos e os procedimentos manuais de regulação podem ser aprendidos — e, uma vez dominados, permitem produzir fardos uniformes utilizando máquinas que custam uma fração do preço das suas equivalentes com sistemas de controlo eletrónicos.
Este guia aborda todas essas questões.
Compreenda como o monitor funciona realmente — para que possas fazê-lo manualmente
O primeiro passo para trabalhar sem ecrã é compreender quais as funções que o ecrã desempenha, para que saibas exatamente o que estás a substituir pela tua própria intuição e competências.
Função 1: Detecção do tamanho da bola
Nas enfardadeiras equipadas com um sistema de monitorização, o sensor mede o diâmetro do fardo durante a sua formação na câmara de prensagem. Quando o fardo atinge o diâmetro desejado, o sistema avisa o operador (ou, no caso de sistemas totalmente automáticos, inicia automaticamente a fase de enfardamento).
Substituição manual: verificação visual da forma do fardo através da janela da enfardadeira ou da abertura na tampa traseira, combinada com o conhecimento de como se apresenta a câmara de prensagem totalmente cheia nessa máquina. Alguns operadores utilizam a pressão na câmara de prensagem como um indicador adicional: a carga no eixo de tomada de força do trator aumenta significativamente à medida que a câmara de prensagem é preenchida pelo fardo.
Função 2: Hora de início do enrolamento
No ecrã é exibida uma informação indicando quando se deve iniciar o enrolamento – quer automaticamente, quer através de uma mensagem na cabina solicitando ao condutor que pressione o botão de enrolamento.
A troca manual: o processo de atadura é iniciado pelo operador, que avalia o tamanho do fardo. No caso das prensas manuais, o processo de atadura começa quando o operador puxa a corda, pressiona o botão na prensa (e não na cabina) ou aciona o comando manual situado junto à alavanca de ativação da rede na prensa.
Função 3: Controlo do número de voltas
Nos sistemas automáticos, o monitor conta o número de voltas da rede enrolada à volta da bola e pára os rolos de alimentação assim que o número de voltas definido for atingido.
Ajuste manual: sincronização do ciclo de enrolamento com base no tempo decorrido, através da observação visual do percurso da rede ou da contagem das rotações do eixo de saída de potência — todos estes métodos requerem uma calibração adaptada à enfardadeira em questão e às características da rede utilizada.
Função 4: Conclusão do ciclo e confirmação do corte
O ecrã de controlo verifica se a lâmina de corte efetuou um corte limpo e se o ciclo foi concluído antes de a prensa ejetar o fardo.
Substituição manual: confirmação visual ou sonora de que o corte foi efetuado — som claramente audível no momento em que a lâmina corta o fio de enrolamento, observação do retorno do fio de enrolamento à sua posição inicial ou alteração característica do ruído da prensa de enfardamento no momento em que os rolos de alimentação são libertados.
Funcionalidade 5: Detecção de erros
O monitor deteta problemas com a alimentação elétrica, erros nos sensores e falhas do sistema, e alerta o operador para a expulsão de uma bola não embalada.
Substituição manual: Observação. É necessário monitorizar a enfardadeira. Com base nos ruídos e nos indícios visuais, é preciso saber distinguir um sistema de enfardamento que funciona corretamente de um que não está a funcionar corretamente. Esta é a tarefa manual mais exigente, na qual a experiência desempenha um papel fundamental.

Três métodos para determinar o tamanho dos testículos
Determinar corretamente o tamanho do fardo sem um sensor de diâmetro é uma competência essencial ao enfardar sem monitor. Se começar a enrolar demasiado cedo, desperdiçará fardos que ficarão ligeiramente pequenos. Se começar a enrolar demasiado tarde, corre-se o risco de a enfardadeira comprimir demasiado o fardo ou de a tampa traseira não abrir corretamente.
Método 1: Janela de observação
A maioria das enfardadeiras circulares — mesmo os modelos mais baratos e antigos — está equipada com uma ou mais janelas de inspeção nas laterais da estrutura, o que permite ver parcialmente o interior da câmara de enfardamento. À medida que o fardo vai crescendo, a parte visível da sua superfície aproxima-se das paredes da câmara de enfardamento.
Aprenda a utilizar a janela de controlo: familiarize-se com o aspeto dos fardos com as dimensões adequadas, observando através da janela um fardo com o diâmetro que lhe convém. Na primeira época, pare a enfardadeira de vez em quando e meça o fardo antes de o ejetar; em seguida, volte a olhar pela janela e memorize o seu aspeto. Após a época em que tiver associado a aparência vista pela janela ao diâmetro real do fardo, a janela tornar-se-á um indicador fiável em tempo real.
Dica útil: ao colar um pedaço de fita adesiva na moldura da janela de observação, no local que corresponde à superfície da bola quando a sala está «cheia», terá um ponto de referência fixo que os novos operadores e os trabalhadores sazonais poderão utilizar sem terem de passar pela fase de calibração.
Método 2: Folga e pressão da tampa traseira
A tampa traseira da enfardadeira — a parte traseira basculante que se abre para ejetar os fardos — é mantida na posição fechada durante o enfardamento por meio de molas ou pressão hidráulica. À medida que o fardo enche a câmara de prensagem e exerce pressão sobre a tampa traseira, a folga no ponto de bloqueio da tampa traseira altera-se ligeiramente e o comportamento mecânico da prensa varia com o aumento da pressão na câmara.
No que diz respeito às abas traseiras com fecho de mola: a tensão no fecho aumenta à medida que o fardo se vai enchendo. Alguns operadores conseguem avaliar a tensão no fecho para determinar o tamanho do fardo; no entanto, este método requer muita experiência para ser fiável e, além disso, é menos repetível, dependendo do tipo de cultura e das condições de humidade, do que a observação através da janela.
A carga na tomada de força como indicador: a carga no motor do trator aumenta à medida que a câmara de prensagem da enfardadeira se enche e a pressão no seu interior aumenta. No caso de tratores equipados com um conta-rotações, é possível observar uma ligeira diminuição da rotação do motor com a abertura do acelerador constante, quando a câmara de prensagem atinge a pressão máxima. Este método é mais eficaz em tratores mais antigos sem sensor de carga do que em tratores modernos equipados com reguladores eletrónicos que compensam a rotação do motor.
Método 3: Prensas de fardos com base no tempo
Em condições de colheita estáveis — com densidade uniforme da forragem, humidade constante e velocidade de avanço constante do trator — o tempo necessário para formar os fardos é previsível. Após a calibração desse tempo para um conjunto específico de condições, o próprio tempo pode servir como um indicador fiável do tamanho dos fardos.
Procedimento de calibração:
- Realize uma série de testes em condições constantes e faça pausas durante o processo para medir cada bola em diferentes momentos
- Registe o tempo que decorre desde o início da formação do núcleo da esfera (ou seja, a partir do momento em que se ouve que o conjunto começa a rodar na câmara) até atingir o diâmetro pretendido da esfera
- Use um cronómetro ou o relógio do trator para contar os fardos e inicie o enrolamento no momento certo
Limitações: O método de prensagem de fardos baseado no tempo é muito sensível às variações na densidade da forragem, na humidade das culturas e na velocidade de avanço. Exige uma recalibração sempre que as condições no campo mudam e revela-se menos fiável em campos com rendimento variável do que em campos com rendimento constante. Recomenda-se utilizar este método como método adicional de confirmação, complementando a observação visual, e não como único indicador.
Ativação manual do enrolamento: mecanismos e técnica
Depois de se certificar de que o fardo atingiu o diâmetro desejado, o enrolamento na enfardadeira sem cobertura começa normalmente através de um dos três mecanismos a seguir, dependendo do modelo e da idade da enfardadeira.
Mecanismo 1: cabo de comando ou alavanca
Muitas enfardadeiras mais antigas — bem como alguns modelos básicos mais recentes — estão equipadas com um simples cabo mecânico ou alavanca, fixado na cabina ou num local conveniente junto à enfardadeira. Ao puxar o cabo, o sistema de alimentação da rede de enfardamento é acionado mecanicamente através de uma ligação direta.
Técnica:
- Puxe com força e até ao fim: um puxão insuficiente, que impede que o mecanismo de alimentação da rede funcione na totalidade, é uma causa frequente para que o enrolamento não comece em sistemas controlados por cabo
- Puxe até ter a certeza de que o bloqueio foi acionado — em alguns sistemas de corda, é necessário puxar durante um a dois segundos para ativar o bloqueio
- Solte o cabo com cuidado — certifique-se de que não salta de volta, pois, em alguns modelos, isso pode provocar o desbloqueio parcial do mecanismo
Nota sobre a manutenção: as cordas e os cabos podem desfiar-se ou esticar-se, e as roldanas podem apresentar sinais de desgaste. No início de cada época, deve verificar-se a corda, o cabo e todas as roldanas e guias. Uma corda que escorrega ou que não está totalmente esticada constitui um risco para a fiabilidade do sistema, o que pode acontecer no pior momento possível.
Mecanismo 2: alavanca manual da prensa de enfardamento
No caso de algumas enfardadeiras, o operador tem de sair do trator e ativar o enrolamento, acionando uma alavanca na própria máquina. Este método funciona muito bem quando se trabalha com fardos já prontos, em que o trator pode ser parado por uns instantes; no entanto, em comparação com o acionamento a partir da cabina, reduz significativamente a produtividade do trabalho.
Técnica e procedimento: Na prática, no caso das enfardadeiras de alavanca, o objetivo é encontrar um ritmo de trabalho que permita dedicar o mínimo de tempo possível a sair do trator: pare o trator quando o fardo atingir o diâmetro desejado, saia e acione a alavanca, volte a entrar durante o enrolamento e certifique-se de que está pronto para arrancar assim que o fardo for ejetado.
Na prática, os operadores de prensas de alavanca costumam ter uma boa noção da duração do ciclo de enrolamento, o que lhes permite coordenar com eficiência o retrocesso e o reinício do fluxo de material, reduzindo assim ao mínimo as paragens no ciclo.
Mecanismo 3: Botão eletrónico sem ecrã na cabina
Algumas enfardadeiras estão equipadas com um sistema eletrónico de ativação da função de enfardamento — um mecanismo de comutação acionado por um eletroímã — mas sem ecrã na cabina e sem modo automático. O condutor pressiona um botão (na estrutura da enfardadeira, num simples comando remoto com fio ou num painel de controlo simples na cabina) para ativar o bloqueio eletrónico.
Estes sistemas são os mais intuitivos em termos de utilização pelo condutor, mas exigem a instalação de um interruptor de controlo remoto, acessível a partir da cabina, para que sejam fáceis de utilizar no campo. Em caso de perda ou danos no comando original, a substituição do interruptor ligado ao solenóide é uma reparação simples que pode ser realizada pela maioria das oficinas agrícolas.
Contar voltas sem contador: métodos de medição do tempo
No caso das enfardadeiras equipadas com um sistema de controlo, a unidade de programação conta o número de voltas da rede à volta do fardo e interrompe a alimentação do material quando atinge o número definido. Se não houver contador, o operador deve decidir por si próprio quando interromper a alimentação da rede, medindo o tempo, observando ou combinando ambas as métodos.
Método de medição do tempo: método com cronómetro
Para um determinado diâmetro do fardo e uma determinada velocidade de rotação da enfardadeira (ou seja, a velocidade a que o fardo gira na câmara durante o enrolamento), cada volta de enrolamento tem uma duração específica. Ao definir a duração de uma volta na enfardadeira, é possível utilizar o tempo decorrido como contador de voltas.
Calibração:
- Quando a enfardadeira parar e o fardo estiver na câmara (ou, no caso de se utilizar um fardo de teste), deve-se verificar visualmente o percurso da rede e contar quantos segundos demora uma volta completa
- Multiplique este valor pelo número de rotações pretendido (normalmente entre 2,5 e 3,5 no caso de feno normal e entre 3 e 4 no caso de silagem ou restolho de soja)
- Desde o início do enrolamento, conte os segundos até atingir o valor pretendido e, em seguida, desligue o aparelho
Exemplo de cálculo: se uma volta do cabo a uma velocidade normal de funcionamento da prensa de enfardamento demora cerca de 4 segundos, são necessários 12 segundos de tempo de alimentação para três voltas. Um ciclo composto por quatro voltas dura 16 segundos.
Este método requer uma calibração no início de cada época, bem como uma recalibração caso o diâmetro dos fardos sofra alterações significativas ou se a densidade da colheita afetar a velocidade de rotação da câmara de prensagem.
Método de observação: observação do processo de enrolamento da rede
No caso das enfardadeiras em que o percurso da rede é parcialmente visível a partir do posto do operador — ou durante uma breve pausa para observar o processo — é possível contar diretamente o número de passagens, observando o movimento da rede sobre o fardo.
Aplicação prática: alguns operadores conseguem contar o número de ciclos de enrolamento da rede com base nos sinais sonoros — o ruído característico de cada ciclo na sua enfardadeira. Isto requer uma grande experiência no manuseamento dessa máquina específica, mas, uma vez dominada esta habilidade, ela revela-se muito fiável e não requer o uso de dispositivos de medição de tempo.
Método «Rope Mark»
Uma técnica simples, mas eficaz, utilizada por operadores experientes que trabalham sem ecrã: durante o enrolamento, deve-se prender um pequeno pedaço de fita colorida ou de fio à película de embalagem, a uma distância fixa da extremidade do rolo. À medida que este marcador passa pela linha de alimentação, serve como ponto de referência visual para a contagem: cada passagem do marcador corresponde a um comprimento fixo de película de embalagem utilizada, que pode ser calibrado com base no número de voltas.
Como conseguir um corte uniforme: dicas auditivas e visuais
Uma das etapas mais importantes — e mais frequentemente ignoradas — durante a operação de uma enfardadeira sem painel de controlo é verificar se a lâmina de corte cortou efetivamente a rede no final do ciclo de enfardamento. Se a fardas for ejetada e a rede não tiver sido completamente cortada, a rede ficará presa entre a fardas e o rolo, o que fará com que seja puxada para fora do sistema de alimentação quando a fardas sair da enfardadeira.
A evolução do som
O corte netto da rede provoca uma alteração característica no ruído emitido pela prensa enfardadora. Quando a lâmina corta a rede, a tensão na rede diminui repentinamente, o que provoca uma alteração breve e nítida no ruído emitido pela prensa. Os operadores experientes reconhecem imediatamente essa alteração no ruído.
Para detectar esse som, é necessário observar atentamente a nova máquina durante a primeira época de utilização. Preste especial atenção ao momento do corte: não se trata do ciclo de enrolamento em si, mas sim do som específico que se ouve quando a lâmina entra em contacto com a rede e a tensão do rolo é libertada.
Confirmação visual
Em algumas prensas de enfardamento, o sistema de alimentação regressa à posição de repouso após o corte — este movimento é visível através da janela de inspeção ou na parte traseira da prensa. Antes de ativar a ejeção pela porta traseira, verifique se o sistema de alimentação regressou efetivamente à posição de repouso; esta é uma forma fiável de verificar se o corte foi concluído no caso das prensas em que este movimento é visível.
Teste de ejeção
A prova mais incontestável de um corte limpo — mas também a mais preocupante em caso de erro — é a própria expulsão do fardo. Um fardo ejetado com um corte limpo separa-se uniformemente da enfardadeira. Um fardo ejetado sem um corte limpo arrasta consigo a rede de envoltório, o que provoca um choque mecânico repentino quando a rede esticada é arrancada da sua trajetória.
Recomenda-se vivamente que se crie o hábito de realizar controlos visuais e auditivos, em vez de se confiar exclusivamente no sistema de ejeção como único meio de controlo. O reenrolamento após um corte incompleto constitui uma interrupção que poderia ser evitada; além disso, no caso de culturas de grande espessura ou de silagem, a rede de enrolamento puxada para fora pode causar problemas adicionais na zona de recolha da câmara de prensagem.
Ritmo de embalagem sem ajuda: é preciso preparar tudo
A prensagem eficiente de fardos sem cobertura não requer nenhuma habilidade especial: tudo se resume ao ritmo. A combinação entre a avaliação do tamanho do fardo, a intuição do momento certo para iniciar o enrolamento, a verificação do número de voltas e o controlo da qualidade do corte torna-se, com um pouco de prática, uma sequência fluida de ações que praticamente não prolonga a duração do ciclo de prensagem.
A seguir, é apresentado todo o processo automatizado, desde a moldagem do núcleo da bola até ao início da produção da bola seguinte:
1. Formação da esfera — um sinal sonoro e visual que indica que o produto na câmara começa a girar. Este é o ponto de referência para estimar a duração da formação, caso se utilize o método de medição do tempo.
2. Deve-se observar o processo de formação do fardo — através da janela de inspeção, dependendo da carga no eixo de tomada de força ou do tempo decorrido. Deve-se manter uma velocidade de marcha constante para obter uma estimativa fiável com base no tempo.
3. Detecção de fardo cheio — A aparência da janela, o tempo decorrido ou a curva de carga do eixo de tomada de força (OTF) correspondem ao indicador calibrado de «fardo cheio». Se necessário, reduza ligeiramente a velocidade do trator para ter tempo suficiente para iniciar corretamente o ciclo de enfardamento.
4. Inicie o processo de enrolar — puxe a corda, carregue no botão ou acione a alavanca, dependendo do mecanismo da sua enfardadeira. Verifique se o processo começou.
5. Conte o número de batidas — cronometrando, observando ou ouvindo. Continue a contar até atingir o número de batidas desejado.
6. Desligar a alimentação — Após atingir o número de rotações pretendido, deve desligar o mecanismo de acionamento. Nos sistemas controlados por cabo, isto é normalmente feito colocando o mecanismo de bloqueio na posição neutra.
7. Verifique o andamento do corte — Preste atenção ao som característico do corte com a lâmina. Verifique se o sistema de alimentação regressa à posição de repouso, caso seja visível.
8. Expulsão do fardo — Abra a porta traseira e verifique se o fardo foi realmente expulso. Avance o trator para libertar o fardo.
9. Continue a prensagem — feche a tampa traseira, ajuste novamente a velocidade de acordo com o ritmo da prensagem e passe para a próxima parte da fileira.
Depois de se apanhar o jeito, o tempo adicional necessário para prensar fardos no modo manual, em comparação com o modo automático, é mínimo — normalmente varia entre cinco e quinze segundos por fardo, no caso de um operador experiente que trabalhe com uma fena uniforme.
Problemas comuns relacionados com a falta de visualização e formas de os resolver
Problema: tamanho irregular das esferas
Motivo: Aplicação irregular do método de determinação do diâmetro da esfera — geralmente causada pela atenção variável dedicada à janela de observação ou pela velocidade irregular do trator, o que afeta a calibração baseada no tempo.
Solução: Escolha um método padrão e aplique-o de forma consistente. Olhar pela janela, em conjunto com a marca na fita métrica, é o método mais fiável em condições variáveis. Verifique regularmente o diâmetro dos fardos com a fita métrica para ajustar a sua estimativa.
Problema: bolas mal embaladas (um pouco soltas demais ou demasiado pequenas)
Motivo: o ciclo de repetições foi interrompido demasiado cedo — duração demasiado curta ou número de repetições insuficiente.
Solução: Aumente o tempo de sincronização de 2 para 4 segundos e verifique a próxima série de fardos. No caso das prensas de cordão, verifique se o tempo de bloqueio é suficiente: um bloqueio parcial que seja libertado prematuramente causa o mesmo problema que um tempo de sincronização demasiado curto.
Problema: as bolas estão demasiado esticadas (desgaste excessivo da rede)
Motivo: o ciclo de enrolamento demora demasiado tempo — a duração é excessiva ou a desligação não ocorre no momento adequado.
Solução: reduza a duração do processo. Acompanhe o consumo líquido de película por cada bola em toda a área: se os rolos se esgotarem mais rapidamente do que o esperado, a causa provável é o excesso de embalagem.
Problema: cortes incompletos / o fio de alimentação partiu-se durante a ejeção
Motivo: a lâmina não encaixou completamente, a lâmina está cega ou a tensão da tela no ponto de corte é insuficiente para que a lâmina funcione corretamente.
Solução: Verifique se a lâmina está afiada e devidamente ajustada. Certifique-se de que a lâmina dá uma volta completa no final do ciclo de enrolamento: se a lâmina não der uma volta completa, o corte não ficará uniforme. Verifique se a tensão da rede de enrolamento no ponto de corte está de acordo com as especificações: uma rede demasiado frouxa neste ponto é frequentemente a causa de cortes incompletos.
Problema: Erros ao iniciar o enrolamento (a película não se desenrola após o arranque)
Causa: o mecanismo de bloqueio não está a funcionar corretamente, o tambor da rede está vazio, ocorreu um problema no enfiamento ou verificou-se uma avaria mecânica no sistema de alimentação.
Solução: Verifique primeiro se o rolo está suficientemente cheio — os rolos vazios são a causa mais comum de problemas de arranque em sistemas sem monitor, que não exibem avisos de nível baixo de material. Verifique se o mecanismo de engate está a funcionar corretamente. Se o rolo estiver no lugar e a embraiagem fixada, verifique o percurso de enrolamento quanto a avarias, conforme descrito no nosso guia de enrolamento para os modelos John Deere 458/459.
Melhorar a experiência de utilização sem ecrã: acessórios úteis
O facto de a máquina funcionar sem ecrã não significa que não haja qualquer suporte. Existem muitos dispositivos adicionais úteis e económicos que podem dotar a prensa de fardos sem ecrã de funcionalidades úteis, sem aumentar a complexidade nem os custos em comparação com um sistema de monitorização totalmente eletrónico.
Um indicador simples do tamanho dos testículos
O indicador mecânico do tamanho do fardo — composto por um braço articulado simples ou por um sensor que, através de uma abertura na estrutura da enfardadeira, entra em contacto com a superfície do fardo e aciona um ponteiro visível para o operador — está disponível como peça de substituição para alguns modelos mais antigos de enfardadeiras e pode ser fabricado por encomenda para outros modelos. Este dispositivo permite a visualização contínua do diâmetro do fardo sem a necessidade de utilizar componentes eletrónicos.
Contador de horas de trabalho / contador de horas básico
Um simples contador de horas de trabalho ou um velocímetro com função de cronómetro — disponível na maioria das lojas de materiais de construção por menos de 50 dólares — fornece a referência temporal necessária para o método que consiste em contar o número de rotações com um cronómetro, sem necessidade de utilizar um cronómetro especial. Alguns condutores utilizam o temporizador do telemóvel, embora isso exija grande concentração na cabina.
Comando de reserva para a cabina
Se a sua enfardadeira sem cobertura estava originalmente equipada com um interruptor de comando na cabina, mas este se perdeu, ficou danificado ou foi removido, a instalação de um interruptor de substituição ligado à ficha original do solenóide é, normalmente, muito simples. Basta um interruptor de pressão comum, um pedaço de fio e um conector compatível com a ficha do solenóide. Desta forma, é possível reativar o enrolamento a partir da cabina sem necessidade de modificar a cobertura ou o sistema eletrónico.
Monitorização padrão do mercado de peças sobressalentes
No caso das enfardadeiras mais antigas, fabricadas antes da era da monitorização eletrónica, mas equipadas com um sistema de cablagem, vários fornecedores oferecem monitores simples para instalação posterior — que indicam o tamanho do fardo e contam o número de ciclos de enfardamento, sem, no entanto, oferecerem todas as funcionalidades ISOBUS disponíveis nos sistemas modernos. Estes monitores são significativamente mais baratos do que sistemas eletrónicos completos de substituição e permitem restaurar as funções de monitorização mais importantes sem a necessidade de substituir todo o sistema.
Especificações do dispositivo Net Wrap para utilização sem monitor
Um dos aspetos da prensagem sem monitorização que os operadores por vezes ignoram é o facto de os parâmetros da rede de envolvimento assumirem um significado diferente quando a velocidade de rotação é regulada manualmente, em vez de eletronicamente.
Por que razão a escolha dos parâmetros técnicos é tão importante?
No caso de uma enfardadeira controlada eletronicamente, o número de voltas do fio de amarração é preciso e constante: é o mesmo para cada fardo, independentemente das diferenças no cultivo. No caso das enfardadeiras sem controlo eletrónico, nas quais a contagem das voltas se baseia no tempo, pequenas diferenças na duração do ciclo de amarração provocam pequenas diferenças no número real de voltas. As especificações da rede de amarração definem a margem de rendimento disponível, que permite compensar essas diferenças.
Uma tela mais pesada proporciona uma maior margem de segurança: uma rede com gramagem de 9 g/m², enrolada em 2,8 voltas (um pouco menos do que as 3 voltas previstas devido a variações na velocidade de rotação), proporciona uma melhor resistência da bola aos impactos do que uma rede com gramagem de 8 g/m², também enrolada em 2,8 voltas. A quantidade adicional de material por bobina significa que cada bobina contribui em maior medida para a resistência aos impactos; assim, uma ligeira falta de bobinas tem um impacto menor na qualidade final da bola.
No caso de operações manuais, em que a precisão da medição das rotações é, por natureza, inferior à dos sistemas automáticos, o valor recomendado para aplicações padrão relacionadas com feno e forragens é de 9 g/m² — o que garante uma margem suficiente para compensar as variações de sincronização, que são inevitáveis na operação manual.
A uniformidade do enrolamento das bobinas é ainda mais importante
No caso de uma prensa de enrolamento equipada com um sistema de monitorização, o sistema eletrónico compensa as variações na resistência de desenrolamento da tela, monitorizando a taxa de alimentação e ajustando-se a ela. No caso de uma prensa de enfardamento sem sistema de monitorização, que conta o número de rotações da rede com base no tempo, as variações na resistência de desenrolamento têm um impacto direto na quantidade de rede efetivamente alimentada por unidade de tempo; isto significa que bobinas enroladas de forma irregular conduzem a contagens reais irregulares, mesmo quando o tempo decorrido é constante.
Ao enrolar a rede de forma a manter uma tensão constante ao longo de todo o ciclo de produção, garante-se uma resistência previsível ao desenrolamento, do primeiro ao último metro, o que torna a contagem de rotações com base no tempo tão fiável quanto possível. Neste caso, a qualidade do enrolamento da rede tem um impacto direto e mensurável na uniformidade dos fardos durante o funcionamento sem intervenção humana.
Changzhou Xinhui Netting Co., Ltd. — Redes de embalagem, diretamente do fabricante, destinadas a modelos económicos e mais antigos de prensas de enfardamento
A Changzhou Xinhui Netting Co., Ltd. é um fabricante especializado em redes de enfardamento que abastece explorações agrícolas em todo o mundo, em particular numerosas empresas que dispõem de equipamento mais antigo, prensas de enfardamento económicas e sistemas sem cobertura, nos quais a qualidade da rede de enfardamento tem um impacto mais direto na uniformidade dos fardos do que nos sistemas controlados eletronicamente.
A nossa rede de enrolamento é fabricada a 100 % em polietileno de alta densidade (HDPE) novo, enriquecido com estabilizadores UV, e enrolada mantendo uma tensão constante durante cada ciclo de produção. No caso de operações sem supervisão, em que a contagem de bobinas com base no tempo depende da resistência previsível ao desenrolamento, a uniformidade do enrolamento não é apenas uma opção de qualidade: constitui a base mecânica para a qualidade constante das bobinas.
Especificações padrão
| Largura | Comprimento | Peso líquido | Núcleo | Número de esferas no rolo* |
|---|---|---|---|---|
| 122 cm | 3 000 m | 7 / 8 / 9 / 10 / 12 g/m² | 3″ | 200–280 |
| 130 cm | 3 000 m | 7 / 8 / 9 / 10 / 12 g/m² | 3″ | 200–280 |
| 163 cm | 2 134 m | 7 / 8 / 9 / 10 / 12 g/m² | 3″ | 150–220 |
| 170 cm | 2 134 m | 7 / 8 / 9 / 10 / 12 g/m² | 3″ | 150–220 |
| 1,23 m | 2 000 m / 3 000 m | 7 / 8 / 9 / 10 / 12 g/m² | 3″ | 200–280 |
| 1,25 m | 2 000 m / 3 000 m | 7 / 8 / 9 / 10 / 12 g/m² | 3″ | 200–280 |
*Os números a negrito indicam o peso recomendado dos projéteis para disparos sem supervisão. Deve-se contar com 2,5 a 3,5 rotações por projétil.
Totalmente personalizável
| Definições | Opções |
|---|---|
| Largura | De 50 cm a 1,70 m — ou à medida |
| Comprimento | De 1 000 m a 5 000 m — ou por encomenda |
| Peso líquido | 7 / 8 / 9 / 10 / 12 g/m² |
| Material | 100% HDPE novo + estabilizado contra a radiação UV |
| Cor | Branco, verde, azul, amarelo — ou por encomenda |
Perguntas frequentes
P: Posso bater bolas regularmente sem um monitor eletrónico?
R: Sim — e os operadores já faziam isso há décadas, antes de a monitorização eletrónica se tornar a norma. As competências mais importantes são a avaliação do tamanho dos fardos através da janela, a escolha do momento certo para iniciar o enrolamento e o controlo do número de voltas com base em indicações temporais ou sonoras. Estas competências requerem um período de adaptação à máquina específica, mas após uma época de treino tornam-se fiáveis e decorrem quase automaticamente.
P: Qual é a melhor forma de determinar o tamanho de uma bola sem usar um medidor de diâmetro?
R: A leitura através da janela — que foi ajustada e calibrada para uma determinada prensa — é o método mais fiável em condições variáveis no terreno. A marca de referência na estrutura da janela constitui um ponto de referência fixo que qualquer operador pode utilizar. Os métodos baseados no tempo são eficazes em condições estáveis, mas requerem uma recalibração quando a densidade da forragem ou a humidade das culturas se alteram.
P: Como posso verificar quantas voltas de corda estão enroladas à volta da minha bola, sem ter um contador?
R: A medição do tempo é o método mais prático: determine quantos segundos demora uma volta de corda na sua enfardadeira, multiplique esse número pelo número desejado de voltas e, em seguida, meça o tempo do ciclo de amarração, desde o arranque até ao desligamento. No caso de feno padrão com 3 voltas, a maioria das enfardadeiras baratas e mais antigas tem um ciclo de amarração que dura entre 10 e 15 segundos — calibre a sua enfardadeira com precisão. Em explorações sem ecrã de controlo, o fio de rede com uma gramagem de 9 g/m² proporciona uma maior margem de segurança em caso de variações de tempo do que o fio com uma gramagem de 8 g/m².
P: A minha velha enfardadeira não tem comando a partir da cabina. Tenho de sair do trator para cada fardo?
R: Não necessariamente. Graças a um interruptor remoto simples com fio, ligado ao solenóide responsável pelo ligar da alimentação da enfardadeira, nos modelos mais antigos de enfardadeiras — que inicialmente estavam equipados apenas com um sistema de ligar mecânico — é possível adicionar a capacidade de controlo a partir da cabina. Trata-se de um projeto de cablagem fácil de implementar na maioria das explorações agrícolas. No mercado de peças sobressalentes, também estão disponíveis kits de modernização que permitem o controlo a partir da cabina para alguns modelos populares mais antigos de enfardadeiras.
P: A qualidade do enrolamento numa enfardadeira sem cobertura tem maior ou menor importância?
R: E ainda mais. No caso de uma prensa de enfardamento equipada com um sistema de controlo, os componentes eletrónicos compensam parte das variações na quantidade de rede. No caso de uma prensa sem sistema de controlo, em que a rede é contabilizada com base no tempo, o enrolamento irregular dos rolos tem um impacto direto na quantidade de rede fornecida por unidade de tempo. Por outras palavras: as variações na qualidade dos rolos provocam diferenças no número de voltas da rede entre os diferentes fardos, o que poderia ser detetado por sistemas de monitorização, mas não por máquinas sem monitorização. O enrolamento uniforme dos rolos, garantido por um fabricante de renome, é ainda mais importante no caso de máquinas sem sistema de monitorização.
P: Que peso líquido devo definir na minha prensa de fardos sem ecrã?
R: 9 g/m² é a especificação recomendada para aplicações sem supervisão. A quantidade adicional de material por rotação proporciona uma margem de segurança para o caso de variações de velocidade, que são inevitáveis durante a contagem manual de rotações: um ciclo de atadura ligeiramente curto demais a 9 g/m² resulta num fardo mais fiável do que um ciclo igualmente curto a 8 g/m².
P: Qual é o valor mínimo de encomenda na empresa Changzhou Xinhui Netting?
R: As quantidades mínimas de encomenda dependem das especificações e do local de entrega. Contacte-nos diretamente para obter uma proposta adaptada às necessidades da sua empresa.
Conclusão: as competências que permitiram o desenvolvimento da impressão antes do advento da eletrónica continuam a ser relevantes
Os sistemas de controlo eletrónicos com que estão equipadas as modernas prensas de enfardamento de alta qualidade são realmente úteis: eliminam os desvios resultantes de avaliações humanas, melhoram a precisão na contagem de faixas e detetam avarias que, de outra forma, levariam à formação de fardos. No entanto, não é graças a estes sistemas que o processo de enfardamento funciona. Constituem apenas uma ferramenta de apoio à gestão, que complementa o sistema mecânico que funcionava de forma fiável há muitos anos, muito antes do aparecimento de qualquer sistema de monitorização.
Os agricultores que, nas décadas de 80 e 90, formavam fardos com máquinas equipadas com comando por cabos e sem ecrãs de controlo na cabina, conseguiam produzir fardos uniformes e bem enrolados graças ao desenvolvimento de capacidades de observação, sentido de timing e conhecimentos técnicos, que são abordados neste manual. Estas competências revelam-se perfeitas para as máquinas económicas e mais antigas que são atualmente utilizadas nas explorações agrícolas.
Aprenda a utilizar eficazmente a janela de controlo. Ajuste o seu timing. Adquira o hábito de verificar o corte. Escolha uma tela com uma gramagem de 9 g/m² de um fabricante cujo enrolamento uniforme dos rolos garanta a fiabilidade da contagem baseada no timing. E utilize a prensa de enfardamento sem ecrã com a mesma confiança que teria com qualquer outra máquina de topo de gama, pois os fardos por ela produzidos são igualmente redondos.
A empresa Changzhou Xinhui Netting Co., Ltd. fornece redes para enrolar fardos diretamente da fábrica a empresas de todas as dimensões, equipadas com máquinas de todas as gerações, incluindo instalações sem telas, que representam uma parte significativa da produção mundial de fardos. Contacte-nos para receber uma proposta personalizada, adaptada às especificações da sua máquina e das suas culturas.
Entre em contacto com a empresa Changzhou Xinhui Netting Co., Ltd.
Changzhou Xinhui Netting Co., Ltd. Fabricante especializado em redes para embalagem | Produção por encomenda e marcas próprias | Preços de fábrica
📧 : sale1@xinhuibalenetwrap.com
🌐 : https://xinhuibalenetwrap.com
Peça hoje mesmo um orçamento gratuito →
Fornecemos produtos a explorações agrícolas, cooperativas e distribuidores na América do Norte, Europa, Japão, Austrália e em todo o mundo.