

Prasa-owijarka McHale Fusion 3: Dlaczego specyfikacja folii siatkowej ma większe znaczenie w przypadku maszyn wielofunkcyjnych
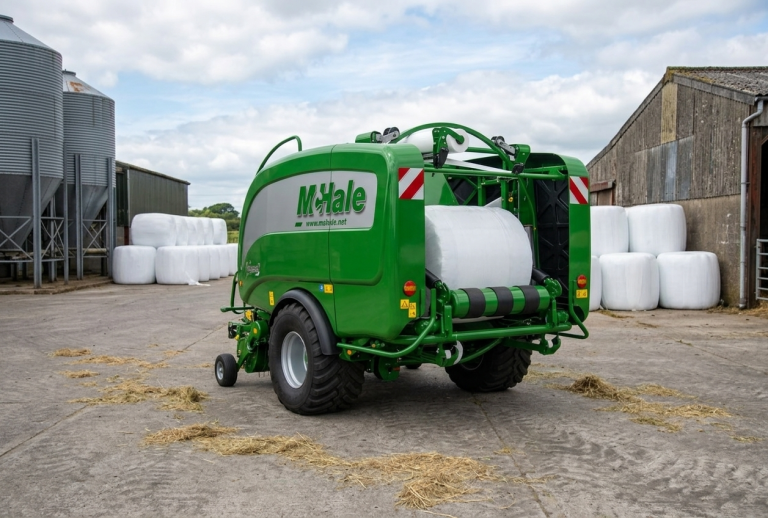
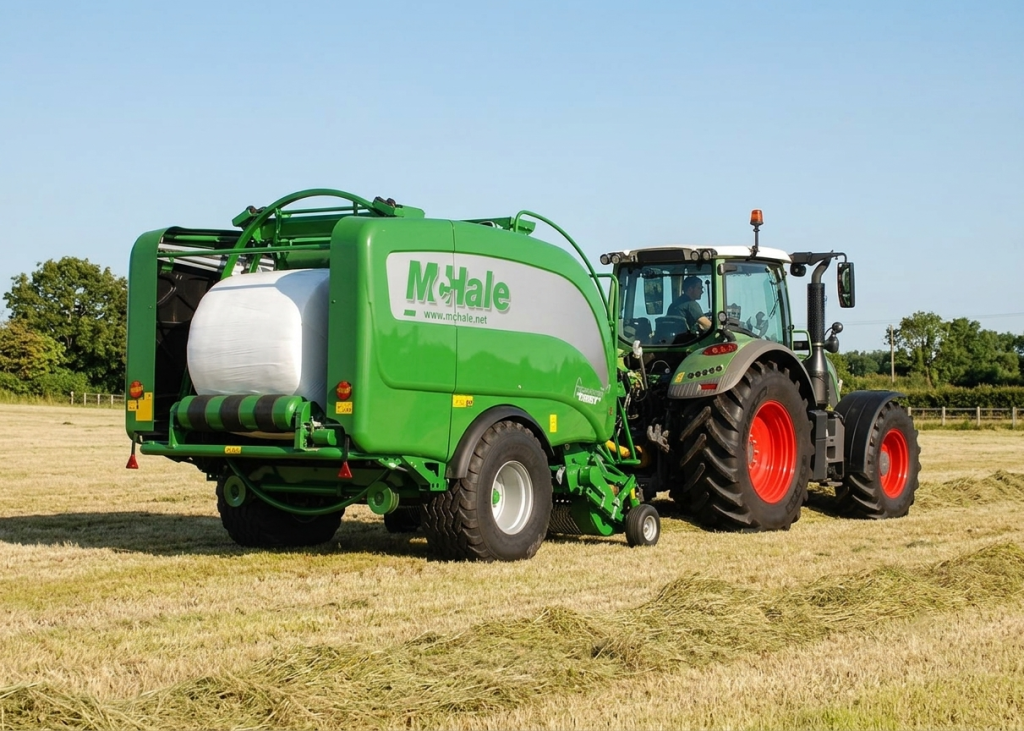
McHale Fusion 3 to jedna z najbardziej wydajnych maszyn typu „belownica-owijarka” dostępnych na rynku — belowanie i owijanie odbywa się w jednym, ciągłym cyklu. Właśnie ta wydajność sprawia, że specyfikacja siatki owijającej ma tutaj większe znaczenie niż w przypadku samodzielnej belownicy okrągłej. W maszynie kombinowanej nie ma przerwy między prasowaniem a owijaniem, podczas której operator mógłby wykryć problem. Niewłaściwie dobrana siatka do owijania nie tylko powoduje powstanie luźnej beli — może również zatrzymać cały cykl, zniekształcić kształt beli jeszcze przed rozpoczęciem owijania folią oraz pogorszyć jakość kiszonki na wiele miesięcy.
Jeśli korzystasz z maszyny Fusion 3 lub zamawiasz siatkę do owijania bel do kombinowanej prasy-owijarki, zrozumienie tego, co faktycznie ma znaczenie w przypadku rolki siatki — poza ceną za rolkę — pozwoli uniknąć przestojów, marnotrawstwa tworzywa sztucznego i zepsutej paszy. W niniejszym przewodniku omówiono najważniejsze parametry techniczne, typowe usterki charakterystyczne dla maszyn kombinowanych oraz praktyczny sposób przetestowania nowej siatki przed złożeniem zamówienia na cały sezon.
Dlaczego maszyny wielofunkcyjne podnoszą poprzeczkę
| Czynnik | Samodzielna prasa do belowania | Maszyna wielofunkcyjna (Fusion 3) |
|---|---|---|
| Czas między belowaniem a owijaniem | Od kilku minut do kilku godzin (operator może to sprawdzić) | Sekundy — bez okienka kontrolnego |
| Wpływ zbyt słabego napięcia siatki | Jeśli zauważysz to później, można to poprawić | Przechodzi bezpośrednio do etapu zakończenia zdjęć |
| Prędkość obrotowa | Umiarkowane | Wysoka przepustowość, ciągła |
| Typowa belka | Siano, słoma | Często wilgotna, o wysokiej zawartości wilgoci kiszonka |
| Konsekwencje zerwania siatki w połowie cyklu | Przerwa na zmianę gwintu | Zatrzymanie całego cyklu, przerwanie w trakcie formowania beli |
W przypadku samodzielnej prasy operator często ma czas między etapem owijania siatką a ułożeniem beli, aby zauważyć problem i dostosować ustawienia przed uformowaniem kolejnej beli. W przypadku modelu Fusion 3 taki margines nie istnieje — ta sama bela, na której siatka została nałożona luźno lub nierównomiernie, trafia bezpośrednio do komory owijania folią kilka sekund później, co oznacza, że folia uszczelnia już zniekształcony kształt beli. Jest to główny powód, dla którego specyfikacja owijania siatką ma większe znaczenie w przypadku maszyn kombinowanych niż w przypadku konwencjonalnych pras do belowania.


Najważniejsze parametry techniczne owijarek sieciowych w kombinowanych prasach-owijarkach
| Specyfikacja | Zalecany zakres | Dlaczego ma to znaczenie w przypadku Fusion 3 |
|---|---|---|
| Waga netto (grubość) | 9–12 g/m² w przypadku kiszonki; 8–10 g/m² w przypadku suchego siana | W przypadku mokrych bel o dużej gęstości potrzebna jest grubsza siatka |
| Wytrzymałość na rozciąganie siatki owijającej | Jednolita jakość na całej długości rolki, a nie tylko na wybranych odcinkach | Zapobiega przerwom w trakcie cyklu, które powodują zatrzymanie połączonego cyklu belowania i owijania |
| Rozciąganie i regeneracja | Rozciąga się pod obciążeniem, a następnie powraca do kształtu zbliżonego do pierwotnego | Zapewnia zachowanie okrągłości bel podczas wprowadzania ich do komory owijania folią |
| Stabilizacja przed promieniowaniem UV | Wymagane — 100% pierwotnego HDPE z dodatkiem chroniącym przed promieniowaniem UV | Chroni bele przechowywane na placu lub podczas transportu przed lub po owinięciu |
| Szerokość rolki | Dokładnie zgodne ze specyfikacją komory Fusion 3 | Niedopasowanie powoduje nierównomierne pokrycie krawędzi i straty siatki |
| Długość rolki | Do 3000 m / 9840 stóp | Ogranicza przerwy związane z wymianą rolki podczas cykli produkcyjnych o dużej wydajności |
Dane referencyjne oparte na standardowych zakresach produkcyjnych siatek do owijania bel (dane produktowe firmy Xinhui Netting). Zawsze należy sprawdzić dokładną szerokość komory w instrukcji obsługi urządzenia Fusion 3.
Typowe problemy spowodowane nieprawidłowymi parametrami owijania siatką w urządzeniu Fusion 3
| Problem | Przyczyna źródłowa | Konsekwencja |
|---|---|---|
| Pęknięcie siatki w połowie cyklu | Nierównomierna wytrzymałość na rozciąganie lub niewłaściwe przechowywanie rolek | Maszyna zatrzymuje się w trakcie cyklu, strata czasu |
| Bele o nieregularnym kształcie trafiają do komory owijania | Słaba elastyczność i powrót do pierwotnego kształtu w owijaniu siatką | Nierównomierne uszczelnienie folii, ryzyko zepsucia kiszonki |
| Wnikanie wilgoci pod folię | Niska gęstość dzianiny w warstwie siatkowej | Pleśń/psucie się zawartości w szczelnie zamkniętej beli |
| Nadmierne zużycie netto | Siatka o niskiej wytrzymałości na rozciąganie, wymagająca dodatkowych owinięć w celu wyrównania | Wyższy koszt netto na belę |
Spośród nich przerwy w połowie cyklu mają najbardziej zakłócający wpływ na maszynę wielofunkcyjną, właśnie ze względu na sposób zaprojektowania przebiegu pracy modelu Fusion 3. W przypadku samodzielnej prasy, w której dochodzi do zerwania siatki, po prostu zatrzymuje się etap owijania siatką — wystarczy ponownie nawlec siatkę i kontynuować pracę. W przypadku maszyny Fusion 3 zerwanie siatki podczas fazy owijania może przerwać przenoszenie materiału do komory owijania, co oznacza, że operator traci czas na obu etapach procesu, a nie tylko na jednym.
Praktyczny poradnik: Jak przetestować nową dostawę siatki do owijania przed złożeniem zamówienia hurtowego
Zmiana dostawcy siatki owijowej lub przyjęcie nowej partii produkcyjnej bez jej wcześniejszego przetestowania to jedna z najczęstszych przyczyn, dla których operatorzy spotykają się z nieprzyjemną niespodzianką w trakcie sezonu. Ten prosty test terenowy zajmuje mniej niż 30 minut i można go przeprowadzić na jednej rolce, zanim zdecydujesz się na zamówienie całej palety lub kontenera.
Krok 1 — Po otrzymaniu dostawy sprawdź wymiary rolki. Upewnij się, że szerokość rolki dokładnie odpowiada specyfikacji komory Fusion 3, a następnie zważ próbkę o określonej długości i porównaj jej masę z podaną gramaturą (g/m²), aby upewnić się, że jest zgodna z zamówieniem. Rolka o masie niższej niż wynikałoby to z podanej gramatury stanowi sygnał ostrzegawczy wskazujący na nieprawidłowości w procesie produkcji.
Krok 2 — Przeprowadź ręczną próbę rozciągliwości. Rozwiń około metra siatki i pociągnij mocno obiema rękami. Siatka powinna lekko się rozciągnąć i w znacznym stopniu powrócić do swojego pierwotnego kształtu — nie powinna pękać pod niewielkim naciskiem ani pozostawać trwale rozciągnięta.
Krok 3 — Załaduj rolkę i przeprowadź krótki cykl testowy. Zwiń i owiń 3–5 bel przy normalnej prędkości roboczej i gęstości — najlepiej tak, aby co najmniej jedna bela znajdowała się w bardziej wilgotnej i gęstszej części zakresu, z którym zwykle pracujesz. Zwróć uwagę, czy podczas podawania siatki nie występują zacięcia, nierównomierne prowadzenie lub spadek napięcia w trakcie rolki (oznaka nierównomiernej wytrzymałości na rozciąganie w obrębie tej samej rolki, a nie tylko między rolkami).
Krok 4 — Po zakończeniu cyklu owijania należy sprawdzić gotowe bele. Należy upewnić się, że siatka utrzymała belę w okrągłym kształcie i zapewniła jej stabilność przed nałożeniem warstwy folii, bez widocznych luzy lub przesunięć pod folią. Wszelkie luzy na tym etapie będą się tylko pogłębiać, a nie zmniejszać, po ułożeniu beli w stos lub podczas transportu.
Krok 5 — Pozostaw jedną belę testową na 24–48 godzin. Sprawdź, czy bela zachowuje swój kształt i czy nie ma oznak oddzielania się folii od leżącej pod spodem luźnej warstwy siatki. Potwierdza to, że owinięcie siatką spełnia swoją rolę jako podstawa konstrukcyjna, a nie tylko przechodzi wstępną kontrolę wizualną.
Krok 6 — Zapisz wynik wraz z numerem partii. Jeśli rolka sprawdzi się, zanotuj dostawcę, partię i specyfikację, abyś mógł bez obaw złożyć kolejne zamówienie na produkt o tej samej specyfikacji. Jeśli pojawią się problemy, wykryłeś je na podstawie zaledwie kilku bel testowych, a nie podczas całego dnia produkcji kiszonki.
Ten test kosztuje cię kilka bel i pół godziny, ale jest o wiele tańszy niż wykrycie problemu z wytrzymałością na rozciąganie dopiero po tym, jak 200 bel zostanie już owiniętych i ułożonych w stosy.
Jak dobrać odpowiednią siatkę do maszyny McHale Fusion 3
- Należy sprawdzić, czy szerokość rolki i średnica są zgodne ze specyfikacjami komory Fusion 3 i hamulca siatkowego.
- Poproś dostawcę o dane dotyczące wytrzymałości na rozciąganie i odkształcenia sprężystego — a nie tylko o marketingowe zapewnienia.
- Dopasuj gramaturę netto (g/m²) do typowego rodzaju beli — większa gramatura do kiszonki, standardowa gramatura do suchego siana/słomy.
- Jeśli bele mają leżeć przed owinięciem folią, należy wybrać folię siatkową ze 100% pierwotnego HDPE, odporną na promieniowanie UV.
- Przed złożeniem zamówień hurtowych należy przeprowadzić powyższy proces próbny w pełnym cyklu przy normalnej prędkości roboczej.
- Rolki należy przechowywać w suchym miejscu o stałej temperaturze, aby zachowały swoje właściwości wytrzymałościowe na rozciąganie do momentu użycia.
Skąd bierze się jakość opakowań typu „net wrap”
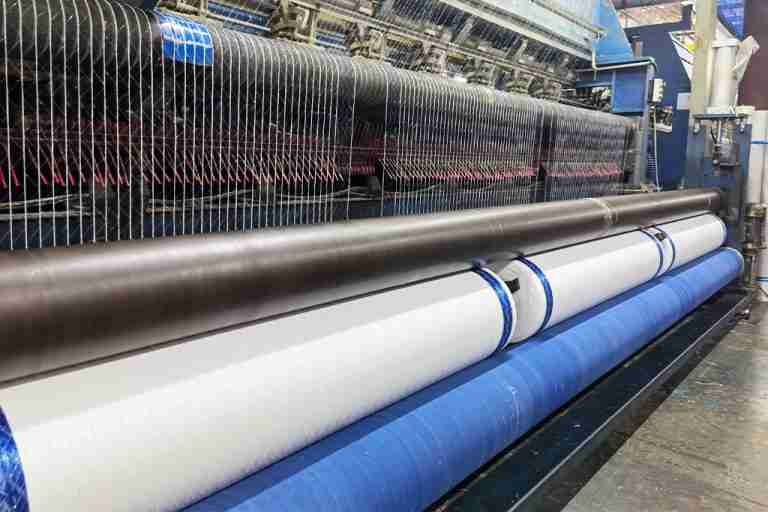
W przypadku kombinowanej prasy-owijarki siatka owijająca nie jest zwykłym materiałem eksploatacyjnym — stanowi ona element konstrukcyjny całego procesu belowania i owijania. Firma Xinhui Netting produkuje siatkę do owijania bel w 100% z pierwotnego polietylenu wysokiej gęstości (HDPE) z dodatkiem stabilizatorów UV, o szerokościach od 48″ do 67″, gramaturze od 7 do 12 g/m² oraz długościach rolek do 3000 m. Firma Xinhui produkuje również biodegradowalną siatkę PBAT przeznaczoną dla przedsiębiorstw spełniających wymogi zrównoważonego rozwoju — siatka ta jest wytwarzana w zakładzie o powierzchni 25 000 m² w Changzhou w Chinach i dostarczana do producentów siana, słomy oraz kiszonki w Europie, Ameryce Północnej, Ameryce Południowej i Australii.
Najczęściej zadawane pytania
Pytanie: Dlaczego jakość owijania siatką ma większe znaczenie w przypadku prasy McHale Fusion 3 niż w przypadku standardowej prasy?
O: Ponieważ maszyna Fusion 3 wykonuje belowanie i owijanie w jednym ciągłym cyklu, wszelkie wahania napięcia lub wytrzymałości siatki mają bezpośredni wpływ na etap owijania folią, a operator nie ma możliwości wcześniejszego wykrycia ani skorygowania tego problemu.
Pytanie: Co powoduje zrywanie siatki w trakcie cyklu pracy w szybkich prasach kombinowanych?
O: Pęknięcia w połowie cyklu są najczęściej spowodowane nierównomierną wytrzymałością na rozciąganie w całej rolce, niewłaściwym przechowywaniem, które osłabia siatkę, lub niedopasowaniem szerokości rolki do parametrów komory prasy.
Pytanie: Jaka grubość siatki jest najlepsza do bel kiszonki w maszynie Fusion 3?
O: Bele z kiszonką zazwyczaj wymagają siatki o większej gramaturze, zwykle 9–12 g/m², oraz o wysokiej odporności na rozciąganie i zdolności do powrotu do pierwotnego kształtu, ponieważ wilgotna, gęsta pasza wywiera na siatkę większe obciążenie niż suche siano lub słoma.
Pytanie: Czy stosowanie siatki o podwyższonej odporności na promieniowanie UV ma znaczenie, jeśli bela zostanie później owinięta folią plastikową?
O: Tak — bele często pozostają na podwórku lub podczas transportu przed owinięciem lub krótko po nim, a odporna na promieniowanie UV siatka owijająca, wykonana z pierwotnego HDPE, pomaga zapobiegać przedwczesnemu rozkładowi warstwy siatki znajdującej się pod spodem w tym okresie.
Pytanie: Jak mogę sprawdzić, czy specyfikacja folii siatkowej jest prawidłowa przed złożeniem zamówienia hurtowego?
O: Przed złożeniem zamówienia hurtowego należy poprosić producenta o dane z badań wytrzymałości na rozciąganie oraz odkształcenia i powrotu do kształtu pierwotnego, upewnić się, że szerokość rolki odpowiada komorze maszyny, a także przeprowadzić pełny cykl przetwarzania niewielkiej partii próbnej przy normalnej prędkości roboczej — w tym kontrolę gotowej beli po upływie 24–48 godzin —.
Pytanie: Czy biodegradowalna siatka owijająca nadaje się do stosowania w urządzeniu McHale Fusion 3?
O: Biodegradowalna siatka PBAT może być stosowana w prasach kombinowanych, takich jak Fusion 3, w ramach działań ukierunkowanych na osiągnięcie celów zrównoważonego rozwoju; przed przejściem ze standardowej siatki HDPE należy jednak sprawdzić jej właściwości wytrzymałościowe pod kątem typowej gęstości bel i prędkości cyklu.
Pytanie: Ile bel testowych należy przetestować, zanim będzie można zaufać nowej partii siatki owijającej?
O: Przetestowanie 3–5 bel próbnych przy normalnej prędkości roboczej i gęstości, w tym co najmniej jednej beli z bardziej wilgotnej lub gęstszej części typowego zakresu, zazwyczaj wystarcza do wykrycia problemów związanych z napięciem lub wytrzymałością na rozciąganie przed przystąpieniem do pełnego przebiegu polowego.
Changzhou Xinhui Netting Co., Ltd. – profesjonalny producent siatek owijających | Usługi OEM i produkcja pod marką własną | Ceny bezpośrednio od producenta
📧 : sale1@xinhuibalenetwrap.com
🌐 : https://xinhuibalenetwrap.com
Poproś o bezpłatną wycenę już dziś →
Zaopatrujemy gospodarstwa rolne, spółdzielnie i dystrybutorów w Ameryce Północnej, Europie, Japonii, Australii oraz na całym świecie.


