Nachtmerries met netwikkeling: 5 veelvoorkomende fouten bij het inrijgen van John Deere 458/459-balenpersen

Inleiding: De duurste vijf minuten in Baling
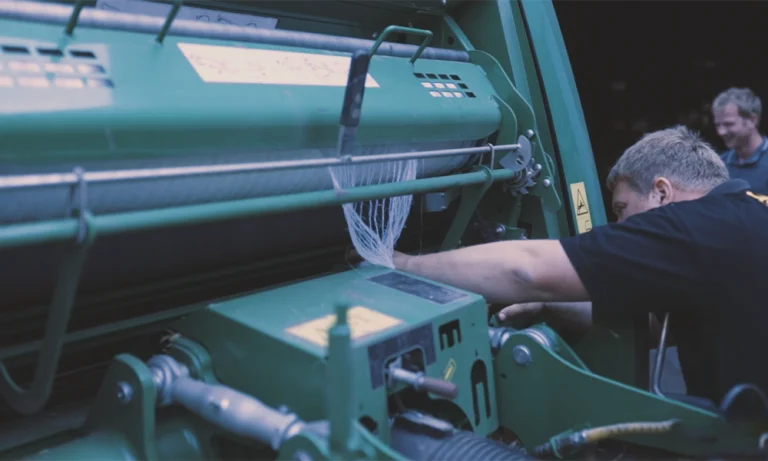
Vraag maar eens aan een willekeurige eigenaar van een John Deere 458 of 459 wat zijn minst favoriete ervaring met het persen is, en een groot aantal zal je hetzelfde antwoord geven: het openen van de balenpers om te ontdekken dat het net om de rubberen invoerrollen is gewikkeld tot een verwarde, samengeperste massa die je met een mes in dertig minuten moet lossnijden — soms zelfs langer.
Het gebeurt altijd op de meest ongelegen momenten. Midden in het seizoen, in de drukste periode, terwijl het weervenster langzaam dichtgaat. De balenpers valt stil. De netwikkeling is vastgelopen. En ergens in het traject van de netwikkeling, tussen de rolhouder en de balenkamer, heeft een fout bij het inrijgen die vijf minuten geleden is gemaakt, je zojuist een half uur stilstand gekost en mogelijk ook een beschadigd roloppervlak.
De John Deere 458 en 459 zijn beproefde ronde balenpersen met een hoge capaciteit en een betrouwbaar netwikkelingssysteem — maar dat systeem stelt specifieke eisen aan het inrijgen, waarbij je gemakkelijk fouten kunt maken, vooral wanneer je haast hebt bij het plaatsen van een nieuwe rol, bij slecht licht of wanneer iemand die niet bekend is met de machine het inrijgen uitvoert. De vijf inlegfouten die in deze handleiding worden behandeld, zijn verantwoordelijk voor het overgrote deel van de storingen bij de aanvoer van netwikkeling en incidenten waarbij de rubberen rol vastloopt op deze machines.
Neem deze handleiding één keer door, zorg dat je elke fout begrijpt en weet waarom deze het betreffende probleem veroorzaakt, en je hebt de basis om het 458/459-netwikkelingssysteem elke keer correct in te rijgen — en om vast te stellen wat er mis is gegaan in het zeldzame geval dat het toch niet lukt.
Een kort overzicht van het toevoertraject van de 458/459 Net Wrap
Voordat we ingaan op de fouten, eerst een kort overzicht van hoe het netwrapsysteem in principe werkt — want als je begrijpt hoe het systeem bedoeld is, worden de gevolgen van elke fout bij het inrijgen meteen logisch.
Belangrijkste onderdelen in volgorde
Rolhouder → Spanarm en rem → Vaste geleidingsstangen → Zwevende geleidingsplaat → Spreidrol (spiraalvormig) → Rubberen invoerrollen (aangrijppunt) → Positie voor de voorkamer
Elk onderdeel heeft een specifieke functie:
| Component | Functie |
|---|---|
| Wielhouder | Ondersteunt de rol en zorgt ervoor dat deze vrij kan draaien tijdens het afrollen |
| Spanningsarm / rem | Zorgt voor een gecontroleerde weerstand — houdt de netwikkeling strak en voorkomt dat het wiel vrij gaat draaien |
| Vaste geleidingsstangen | Zorg voor een directe netto-omwikkeling langs het traject, voorkom zijdelingse afwijking |
| Zwevende geleideplaat | Zorgt ervoor dat de uitlijning behouden blijft naarmate de roldiameter afneemt |
| Spreidrol | Spreid de netwikkeling uit tot de volledige breedte vóór de invoerrollen |
| Rubberen toevoerrollen | Bij activering de netwikkeling naar voren in de perskamer duwen |
| Netwikkelmes | Snijdt de netverpakking door aan het einde van de verpakkingscyclus |
| Netwikkelingssensor | Detecteert de aanwezigheid van netwikkeling en geeft een signaal aan de controller |
De gouden regel
De netwikkeling moet achtereenvolgens door elk onderdeel lopen en bij het knijppunt van de rubberen toevoerrollen — de opening tussen de twee rollen — vlak, over de volledige breedte en met de juiste spanning aankomen. Bij elk van de vijf onderstaande fouten belandt de netwikkeling ergens anders dan op dit beoogde traject.
Fout 1: Verkeerde afwikkelrichting
Wat het is
De rol is geladen met netwikkeling die vanaf de verkeerde kant wordt aangevoerd — van onder in plaats van van boven, of van boven in plaats van van onder — in tegenstelling tot wat in de gebruikershandleiding van de 458/459 wordt aangegeven.
Dit is de meest voorkomende fout bij het inrijgen bij beide modellen. Het is een fout die je gemakkelijk maakt, maar ook gemakkelijk kunt voorkomen.
Waarom dit gebeurt
Rollen netwikkeling zien er aan beide uiteinden identiek uit. Bij weinig licht of bij snel laden is het heel gemakkelijk om de rol te plaatsen zonder te controleren in welke richting de netwikkeling wordt afgerold. Alles ziet er prima uit. De netwikkeling is erin geschoven. De geometrie van het traject klopt niet, maar dat is pas zichtbaar wanneer de balenpers probeert de netwikkeling af te rollen.
Wat gaat er mis?
Het 2018/2019 geleidingssysteem en de geometrie van de invoerrollen zijn ontworpen uitgaande van een specifieke afwikkelrichting. Wanneer de rol achterstevoren wordt gemonteerd, komt de netwikkel bij de geleiders en invoerrollen met een verkeerde invalshoek terecht, wat twee duidelijke problemen veroorzaakt:
Probleem A — Het net wordt niet in het midden afgewikkeld. Door een verkeerde afwikkelrichting verandert de zijdelingse spanningsverdeling terwijl het net door de geleiders loopt. Het net drijft naar één kant af en komt niet in het midden bij de toevoerrollen aan. Het gevolg: een ongelijkmatige bedekking van de baal, waarbij het ene platte uiteinde meer net krijgt dan het andere.
Probleem B — Omwikkeling van de toevoerrol In ernstigere gevallen zorgt een verkeerde invalshoek ervoor dat de netwikkeling de rubberen toevoerrol raakt op een punt waar de rotatie van de rol de netwikkeling rond de buitenkant van de rol trekt in plaats van door de klemopening. Het rubberen oppervlak grijpt vast, de rol draait en de netwikkeling wikkelt zich binnen enkele seconden om de rol.
De oplossing
✅ Raadpleeg de gebruikershandleiding voor de juiste afwikkelrichting van uw specifieke 458/459-modeljaar. Een afbeelding in het hoofdstuk over netwikkeling toont de rol in de houder, met een pijl die de juiste afwikkelrichting aangeeft.
✅ Controleer vóór het inrijgen aan welke kant van de rol de netwikkeling wordt aangevoerd: aan de bovenkant of aan de onderkant. Als dit niet overeenkomt met de handleiding, verwijder dan de rol, draai deze om en plaats hem opnieuw.
✅ Markeer nieuwe rollen wanneer je ze plaatst. Een stukje tape op het uiteinde van de rol om de juiste richting aan te geven kost vijf seconden en voorkomt deze fout bij elke volgende keer dat je de rol plaatst.
Fout 2: Een stap overslaan of de verkeerde route volgen in een gids
Wat het is
De netwikkeling is door sommige, maar niet alle geleidingspunten geregen — of loopt over een geleider waar hij onderdoor zou moeten gaan, of onder een geleider waar hij overheen zou moeten gaan.
Waarom dit gebeurt
Bij slecht licht en beperkte zichtbaarheid aan de achterzijde van de balenpers is het inrijtraject niet altijd duidelijk. Meerdere geleidingspunten — vaste stangen, beweegbare platen, de spreidrol — liggen dicht bij elkaar en kunnen gemakkelijk door elkaar worden gehaald of helemaal over het hoofd worden gezien. Bedieners die snel inrijden op gevoel in plaats van elk geleidingspunt visueel te controleren, lopen het grootste risico op deze fout.
Dit komt ook vaak voor wanneer iemand die niet bekend is met de machine voor het eerst een rol plaatst, of na onderhoud waarbij een geleidingsonderdeel in een afwijkende positie is teruggeplaatst.
Wat gaat er mis?
Elke gids heeft een specifiek doel. Als je er een overslaat, verdwijnt die functie uit het traject.
Als er geen spanningsgeleider wordt gebruikt, ontstaat er speling tussen de rol en de invoerrollen. Een slappe netwikkeling gaat tijdens het invoeren op en neer — het net gaat opbollen en vouwen bij het binnengaan van de klem, wat een betrouwbare voorbode is van het omwikkelen van de invoerrollen.
Als de uitlijningsgeleider wordt overgeslagen, kan er zijdelingse afwijking optreden. Netwikkeling die naar één kant afwijkt, komt schuin in de klem van de invoerrol terecht in plaats van haaks, wat leidt tot een ongelijkmatige bedekking en, in ernstige gevallen, ervoor zorgt dat de rand van de netwikkeling in contact komt met het uiteinde van de rol waar het opwikkelen begint.
Als de baan bij een geleidingspunt erboven in plaats van eronder loopt (of omgekeerd), verandert de netto-inloophoek ten opzichte van de invoerrollen — het effect is vergelijkbaar met een verkeerde afwikkelrichting, maar treedt halverwege het traject op.
De oplossing
✅ Rijg de draad langzaam in en controleer elk oriëntatiepunt visueel, in plaats van de draad in één beweging in te rijgen. Tel de oriëntatiepunten af aan de hand van het inrijgschema in de gebruikershandleiding.
✅ Gebruik het draadschema elke keer opnieuw, totdat je het juiste traject volledig automatisch kunt volgen. Je hoeft je er niet voor te schamen om het te raadplegen — het schema is er juist omdat het traject niet intuïtief duidelijk is.
✅ Maak een gelamineerd hulpschema voor het inrijgen aan de hand van de afbeelding in de gebruikershandleiding en bevestig dit aan de binnenkant van de achterdeur van de balenpers. Zo is het juiste inrijgtraject precies op het moment en op de plek waar het inrijgen plaatsvindt, goed zichtbaar.
Fout 3: Het net is rond de invoerrollen geleid — en niet ertussen —
Wat het is
Het net wordt over de bovenkant van de bovenste toevoerrol of onder de onderkant van de onderste toevoerrol geleid, in plaats van door het knijppunt tussen de twee rollen.
Dit is de inrijf fout die het vaakst leidt tot onmiddellijke, ernstige vastlopen van de rubberen rol — en deze fout is verantwoordelijk voor meer beschadigde oppervlakken van de invoerrollen bij 458/459-balenpersen dan welke andere fout dan ook.
Waarom dit gebeurt
Het knijppunt van de invoerrol is smal en niet direct zichtbaar wanneer men vanuit een lastige hoek en bij slecht licht de netwikkeling door de rol haalt. Operators die voelen dat de netwikkeling het rubberen roloppervlak raakt en ervan uitgaan dat deze correct is gepositioneerd — zonder te controleren of deze daadwerkelijk door het knijppunt is gegaan — creëren de omstandigheden voor deze fout. De netwikkel raakt de rol. Het voelt alsof het op de juiste plek zit. Dat is niet zo.
Wat gaat er mis?
Wanneer het net over de bovenkant van de bovenste toevoerrol wordt geleid:
- Het netwikkelingssysteem wordt geactiveerd en de toevoerrollen beginnen te draaien
- Door de draaiing van de bovenste rol — die bovenaan naar voren draait — wordt de netwikkeling aan de bovenkant vastgeklemd
- Het net wordt om de buitenkant van de rol gewikkeld in plaats van door de klemopening
- Binnen twee of drie omwentelingen van de rol begint de netwikkeling zich om de rol te wikkelen
- Het wikkelen gaat door totdat de rol volledig is opgewikkeld of totdat het systeem een storing detecteert
Het rubberen oppervlak biedt voldoende grip om de netwikkeling onder normale omstandigheden betrouwbaar door de klem te voeren — maar diezelfde grip zorgt ervoor dat de rol snel en volledig wordt opgewikkeld wanneer de netwikkeling vanaf de verkeerde kant in contact komt met de rol.
Het uitpakken van een verpakte transportrol is tijdrovend en brengt een reëel risico op beschadiging van het roloppervlak met zich mee. Het net dat onder meerdere wikkelingen is samengedrukt, moet met een haakmes worden losgesneden, waarbij zorgvuldig te werk moet worden gegaan om krassen op het rubberoppervlak te voorkomen. Een rubberrol met krassen verliest zijn gelijkmatige grip en veroorzaakt problemen met de betrouwbaarheid van de transportwerking die de rest van het seizoen aanhouden.
De oplossing
✅ Controleer visueel of het net tussen de rollen zit — niet erboven of eronder. Kijk bij geopende persdeur rechtstreeks naar het knijppunt en controleer of het net door de opening tussen de twee rollen loopt.
✅ Gebruik twee vingers om het uiteinde van de netwikkeling tussen de rollen te geleiden. Duw de netwikkeling niet in de richting van de rollen in de hoop dat deze vanzelf in de klem terechtkomt. De opening bij de inrijgpositie is ruim genoeg om een met de hand geleide, gevouwen rand van de netwikkeling op te nemen — die vijf seconden extra zijn de moeite waard.
✅ Raadpleeg de handleiding voor de procedure om de netwikkeling in de juiste positie te brengen. Bij de 458/459 kan het nodig zijn om het netwikkelingssysteem in een specifieke handmatige instelling te zetten voordat de klem in de juiste positie staat om de netwikkeling op te nemen. Controleer of de rollen correct zijn geplaatst voor het inrijgen voordat u de netwikkeling erdoorheen haalt.
Fout 4: Onjuiste plaatsing van de strooiroler
Wat het is
Het net wordt aan de verkeerde kant van de spreidrol ingevoerd, of de spreidrol wordt volledig omzeild. Bij sommige 458/459-configuraties bepaalt de specifieke manier waarop het net om de spreidrol is gewikkeld of de spreidfunctie van de rol correct werkt — en als het net op een manier wordt gewikkeld die deze relatie omkeert, komt het net bij de invoerrollen smalder aan dan de volledige breedte.
Waarom dit gebeurt
De spreidrol is het onderdeel in het netwikkeltraject waarvan de functie het minst intuïtief duidelijk is. De spiraalvormige groef geeft de functie ervan niet meteen prijs aan iemand aan wie dit niet is uitgelegd, en bij slecht licht is het gemakkelijk om de fout te maken tussen „boven” en „onder” inrijgen wanneer men achterin de balenpers reikt.
Bovendien — en dit is belangrijk — geldt dat als de strooirol eerder voor onderhoud is verwijderd en vervolgens verkeerd is teruggeplaatst (180 graden gedraaid, met de uiteinden omgedraaid), de schroefdraad weliswaar correct lijkt, maar de werking van de rol omgekeerd is. Zie de onderstaande diagnoseprocedure.
Wat gaat er mis?
Aan de verkeerde kant geregen: De spiraalvormige groef van de rol, die bedoeld is om de netwikkeling vanuit het midden naar de randen toe te duwen, heeft ofwel geen invloed op de netwikkeling (als deze wordt omzeild), ofwel werkt deze in omgekeerde richting (als de rol achterstevoren is geplaatst). De netwikkeling komt smaller dan de volledige breedte bij de toevoerrollen aan.
Het kenmerkende symptoom van problemen met het inrijgen van de spreidrol is dat balen aan de gebogen zijde goed bedekt zijn, maar aan de platte uiteinden een dunne, onregelmatige of ontbrekende bedekking hebben. Het lichaam wordt voldoende bedekt omdat het middengedeelte van de netwikkeling altijd aanwezig is — de randen, die de spreidrol naar buiten had moeten spreiden over de volledige breedte van de baal, ontbreken of zijn onvoldoende.
Secundair gevolg: Als de netwikkeling smaller is dan de volledige breedte, kan deze ook naar één kant in het invoerpad verschuiven, waardoor hij buiten de beoogde knijpzone in contact komt met de invoerrol — wat kan leiden tot het in de rol verstrikt raken zoals beschreven bij fout 3.
De oplossing
✅ Zoek de spreidrol in het traject van de netwikkeling — te herkennen aan het spiraalvormige groefpatroon, gelegen tussen het geleidingssysteem en de invoerrollen.
✅ Controleer in de gebruikershandleiding aan welke kant de draad moet worden ingevoerd. Op de afbeelding in de handleiding is te zien of de netwikkeling over of onder de spreidrol loopt en wat de juiste invalshoek is.
✅ Controleer de montagerichting van de rol als de dekking aan de uiteinden van de baal steeds slecht is. Houd een stuk netwikkel tegen de rol en draai het met de hand rond — bij een correcte montage wordt de netwikkel tegelijkertijd naar beide buitenranden geduwd. Als het naar het midden toe wordt samengetrokken, is de rol achterstevoren gemonteerd. Verwijder de bevestigingsklemmen aan beide uiteinden van de as, draai de rol om en monteer deze opnieuw.
Fout 5: Verkeerde lengte van de uitloop bij het inrijgen
Wat het is
Nadat het volledige traject is doorlopen, laat de operator te weinig vrije netwikkeling over de invoerrollen heen steken — of juist te veel. Beide uitersten leiden tot een storing in de eerste cyclus bij de nieuwe rol.
Waarom dit gebeurt
De juiste uitlooplengte staat vermeld in de gebruikershandleiding, maar wordt vaak over het hoofd gezien of verkeerd ingeschat. „Ongeveer” is de oorzaak van deze fout — operators die in alle andere opzichten correct draad snijden, maar de uitloopmaat niet controleren.
Deze fout komt ook vaak voor bij het hervatten van het persen na een breuk in het net tijdens het persen. De operator lokaliseert het gebroken uiteinde, rijgt de draad opnieuw in vanaf het breekpunt en gaat verder met persen zonder de uitlooplengte vanaf het nieuwe inrijgpunt te controleren.
Wat gaat er mis?
Te korte doorvoer: De invoerrollen voeren het net om de baal heen, maar het vrije uiteinde bereikt de baal niet voordat het ingrijpvenster is verstreken. De besturing van de balenpers kan een foutcode voor de netwikkeling genereren, of de eerste baal kan worden voltooid zonder netwikkeling als de foutdetectie niet wordt geactiveerd. Bij volgende cycli leidt een terugkerende timingfout tot balen waarbij het eerste deel van de omtrek van de baal ongewikkeld is voordat de netwikkeling in werking treedt.
Te veel overhang: Een te lang vrij uiteinde dat voorbij de invoerrollen hangt, kan in zichzelf vouwen, in contact komen met de zijkanten van de rubberen rollen of op onjuiste wijze teruggetrokken worden in de rollenopening wanneer de invoerrollen in werking treden. Een lang, los uiteinde van de netwikkeling dat in contact komt met de draaiende invoerrol kan ervoor zorgen dat de netwikkeling vastloopt nog voordat de eerste baal van de nieuwe rol is gestart.
De oplossing
✅ Raadpleeg de gebruikershandleiding voor de voorgeschreven uitlooplengte van de 458/459. Dit is een exacte maat, geen schatting — in de handleiding staat de vereiste lengte vermeld in inches of centimeters.
✅ Meet de uitloop telkens wanneer er een nieuwe rol wordt geladen. Een stukje tape op het frame van de balenpers, op de juiste afstand van de invoerrollen, dient als permanent referentiepunt — een controle van vijf seconden bij elke lading.
✅ Na een breuk halverwege de rol haal je het afgebroken uiteinde weer helemaal terug langs het volledige traject vanaf het breekpunt en controleer je de lengte van het uitloopgedeelte voordat je verdergaat. Ga er nooit zomaar vanuit dat er na het breekpunt nog een bruikbare uitlooppositie over is.
De 458/459-checklist voor het inrijgen — Afdrukken en lamineren
Gebruik deze checklist telkens wanneer er een nieuwe rol wordt geplaatst. Bevestig de gelamineerde versie aan de binnenkant van de achterdeur van de balenpers.
| # | Controleer item | ☐ |
|---|---|---|
| 1 | De afwikkelrichting van de rol is gecontroleerd aan de hand van de gebruikershandleiding | ☐ |
| 2 | De netwikkeling is in de juiste volgorde door elke geleider geregen | ☐ |
| 3 | Elk geleidingspunt is visueel gecontroleerd — er zijn geen overgeslagen of verkeerd geleide geleidingen | ☐ |
| 4 | Het net wordt door de spleet tussen de invoerrollen gevoerd — niet over of onder een van beide rollen | ☐ |
| 5 | De invoer van de nip visueel gecontroleerd — de netwikkeling is zichtbaar tussen beide rollen | ☐ |
| 6 | De spreidrol is aan de juiste kant vastgeschroefd, conform de handleiding | ☐ |
| 7 | De spreidrol spreidt naar buiten (niet naar binnen) — bevestigd door een handtest | ☐ |
| 8 | De lengte van de uitloop voorbij de invoerrollen komt overeen met de specificaties in de handleiding | ☐ |
| 9 | De netwikkeling ligt over de gehele lengte vlak en kreukvrij | ☐ |
| 10 | Geen verdraaiingen in de netwikkeling tussen de rol en de invoerrollen | ☐ |
Herstel in noodgevallen: wanneer de rol toch ten einde loopt
Zelfs als de draad correct is ingeregen, kan het af en toe gebeuren dat de draad in de knoop raakt — vooral bij wisselende kwaliteit van de netwikkeling of onder extreme omstandigheden in het veld. Dit is de snelste en veiligste manier om dit te verhelpen:
Stap 1: Stop onmiddellijk
Schakel de aftakas uit zodra er een vastloper wordt gedetecteerd — hetzij op basis van een foutcode, hetzij door directe waarneming. Elke extra omwenteling zorgt ervoor dat er nog meer materiaal om de rollen wordt gewikkeld. Probeer de rollen niet achteruit te draaien om de vastloper op te heffen.
Stap 2: Ga naar het gebied van de papierrol
Open de achterdeur of het toegangsluik. Controleer of alle bewegende onderdelen volledig tot stilstand zijn gekomen voordat u uw hand in de buurt van de invoerrollen steekt.
Stap 3: Losknippen — Voorzichtig
Gebruik een scherp haakmes om de lagen van de wondnetwikkeling door te snijden. Werk in de lengterichting van de rol (parallel aan de rol-as) in plaats van te proberen de lagen af te wikkelen. Door meerdere sneden in de lengterichting te maken, kan het gewikkelde materiaal in stukken worden afgepeld. Snijd in de richting weg van het rubberoppervlak — inkepingen in het rubber verminderen de gelijkmatigheid van de grip en veroorzaken op lange termijn toevoerproblemen.
Stap 4: Volledig wissen
Verwijder alle stukjes afgesneden netwikkeling van de rol, de geleidingsbaan en alle toegankelijke onderdelen van het invoersysteem. Achtergebleven restjes veroorzaken invoerproblemen bij de volgende cyclus.
Stap 5: Controleer het oppervlak van de rol
Controleer beide rubberen invoerrollen op sneden, krassen, glansvorming of vervorming van het oppervlak. Kleine onregelmatigheden kunnen soms worden verholpen door licht te schuren. Bij ernstige schade moeten de rollen vóór het volgende balenseizoen worden vervangen.
Stap 6: Zoek de oorzaak voordat je het opnieuw laadt
Ga niet door met het opnieuw inrijgen en hervat de handeling pas nadat u hebt vastgesteld welke van de vijf fouten bij het inrijgen de knoop heeft veroorzaakt. Als u opnieuw inrijgt met dezelfde fout, krijgt u hetzelfde resultaat.

Hoe de kwaliteit van de netwikkeling de betrouwbaarheid van het inrijgen beïnvloedt
Een factor die, naast de techniek van de operator, van invloed is op de betrouwbaarheid van het opwikkelen, is de kwaliteit van de netwikkelrol zelf.
Netwikkeling met een ongelijkmatige spanning — waarbij strakke stukken worden afgewisseld met losse stukken — zorgt voor een ongelijkmatige afwikkelweerstand terwijl de rol door het traject loopt. Deze variaties in weerstand veroorzaken kortstondige spanningspieken en momenten van speling, waardoor een correct ingesteld systeem tot aan de grens van zijn tolerantie kan worden gedreven. Bij de 458/459, waar de grip van de rubberen toevoerrol ervoor zorgt dat het net snel om de rol wikkelt wanneer het net de rol op onjuiste wijze raakt, is de marge tussen correcte werking en het omwikkelen relatief klein.
Netwikkeling vervaardigd uit 100% nieuw HDPE volgens consistente maattoleranties, gedurende het gehele productieproces met gelijkmatige spanning gewikkeld, zorgt ervoor dat het toevoersysteem van de 458/459 de voorspelbare, constante toevoer krijgt waarvoor het is ontworpen. De roldiameter neemt gelijkmatig af. De afwikkelweerstand is consistent van de eerste tot de laatste meter. De spanningspieken die bij correct ingeregelde systemen tot opwikkelen leiden, treden simpelweg niet op.
Changzhou Xinhui Netting Co., Ltd. produceert volgens deze norm — 100% nieuw HDPE, UV-gestabiliseerd, opgerold met een constante rols spanning — voor landbouwbedrijven en distributeurs wereldwijd.
Geschikte netwikkel voor John Deere 458/459
Standaardspecificaties
| Breedte | Lengte | Kern | Nettogewicht | Balen per rol* |
|---|---|---|---|---|
| 48″ (122 cm) | 3.000 m | 3″ (76 mm) | 7 / 8 / 9 / 10 / 12 g/m² | 200–280 |
| 51″ (130 cm) | 3.000 m | 3″ (76 mm) | 7 / 8 / 9 / 10 / 12 g/m² | 200–280 |
*Bij 2,5–3,5 wikkelingen per baal. Controleer de vereiste breedte voor uw model in de gebruikershandleiding.
Volledig assortiment beschikbaar
| Parameter | Opties |
|---|---|
| Breedte | 48″, 51″, 64″, 67″ (NA) / 1,23 m, 1,25 m, 1,30 m (EU) / op maat |
| Lengte | 1.000 m / 2.000 m / 3.000 m / 3.600 m / 4.000 m / 5.000 m |
| Nettogewicht | 7 / 8 / 9 / 10 / 12 g/m² |
| Materiaal | 100% nieuw HDPE + UV-gestabiliseerd |
| Kleur | Wit, groen, blauw, geel — of naar keuze |
Veelgestelde vragen
V: Waarom blijft het net zich steeds om de rubberen rollen van mijn John Deere 459 wikkelen?
A: Het omwikkelen van de rubberen rol op de 459 is bijna altijd terug te voeren op een van de vijf inrijgfouten in deze handleiding — meestal wordt de netwikkeling over de bovenkant van de toevoerrol geleid in plaats van door de klem (fout 3), of is de afwikkelrichting verkeerd (fout 1). Doorloop de vijf fouten systematisch om de oorzaak te achterhalen. Als is vastgesteld dat de inrijging correct is en er nog steeds opwikkelingen optreden, controleer dan de kwaliteit van de netwikkeling — ongelijkmatig gewikkelde rollen veroorzaken spanningspieken die ervoor kunnen zorgen dat correct ingeregen netwikkeling tegen de rol komt te drukken.
V: Wat is de juiste afwikkelrichting voor de JD 458/459?
A: De juiste afwikkelrichting staat vermeld in de gebruikershandleiding, in het hoofdstuk over het laden van netwikkeling, meestal met een schets. Dit kan per modeljaar verschillen — raadpleeg altijd uw specifieke handleiding.
V: Hoe kan ik controleren of mijn spreidrol verkeerdom is gemonteerd?
A: Houd een stuk netwikkeling tegen het oppervlak van de spreidrol en draai de rol met de hand rond. Als de netwikkeling correct is geïnstalleerd, wordt deze tegelijkertijd naar beide buitenranden geduwd. Als de netwikkeling zich naar het midden toe verzamelt, is de rol verkeerd om gemonteerd — verwijder de rol, draai hem om en monteer hem opnieuw.
V: Wat is de juiste lengte van de uitloop bij de JD 458/459?
A: De exacte afmeting staat vermeld in uw gebruikershandleiding. Ter indicatie: de meeste gebruikers van de 458/459 geven aan dat het papier ongeveer 12–18 inch voorbij de invoerrollen uitsteekt — maar controleer de exacte afmeting voor uw modeljaar in de handleiding in plaats van uit te gaan van deze algemene waarde.
V: Kan de kwaliteit van de netwikkeling leiden tot problemen met het inrijgen en het opwikkelen bij de 458/459?
A: Ja. Onregelmatig gewikkelde rollen zorgen voor een ongelijkmatige afwikkelweerstand — spanningspieken en momenten van speling die ervoor kunnen zorgen dat een correct ingesteld systeem in de knoop raakt. Netverpakkingsmateriaal dat is vervaardigd uit 100% nieuw HDPE en met een constante spanning is gewikkeld, minimaliseert dit risico.
V: Is de netwikkeling van Xinhui Netting compatibel met de balenpersen JD 458 en 459?
A: Ja. Changzhou Xinhui Netting Co., Ltd. produceert netwikkel van 48" en 51" op rollen met een kern van 3 inch — de standaardafmetingen voor de modellen JD 458 en 459 — van 100% nieuw HDPE met UV-stabilisatoren, gewikkeld met een constante rols spanning.
Conclusie: Het inrijgen duurt twee minuten. Het herstellen van een mislukte afwikkeling kost er dertig.
De vijf inrijgfouten die in deze handleiding worden genoemd — verkeerde afwikkelrichting, overgeslagen of verkeerd geleide geleiders, net dat om de invoerrollen wordt gewikkeld in plaats van ertussen, onjuiste inrijging van de spreidrol en een verkeerde uitlooplengte — zijn te voorkomen. Stuk voor stuk. Met de gelamineerde checklist op de deur van de balenpers en twee minuten controle van de inrijging vóór de eerste baal van elke rol, wordt het omwikkelen van de rubberen rol bij de John Deere 458/459 een zeldzame uitzondering in plaats van een terugkerende kostenpost.
Rij de draad correct in. Controleer de checklist. Baal zonder onderbreking.
En mocht de kwaliteit van uw netwikkelrol leiden tot invoerproblemen als gevolg van ongelijkmatig opwinden of afwijkingen in de afmetingen, dan produceert Changzhou Xinhui Netting Co., Ltd. het HDPE-netwikkelmateriaal van constante kwaliteit waarvoor het invoersysteem van de 458/459 is ontworpen — rechtstreeks vanuit de fabriek, in de juiste specificaties voor uw machine.
Neem contact op met Changzhou Xinhui Netting Co., Ltd.
Changzhou Xinhui Netting Co., Ltd. Professionele fabrikant van netverpakkingen | OEM & private label | Prijzen rechtstreeks vanuit de fabriek
📧 : sale1@xinhuibalenetwrap.com
🌐 : https://xinhuibalenetwrap.com
Vraag vandaag nog een gratis offerte aan →
Wij leveren aan landbouwbedrijven, coöperaties en distributeurs in Noord-Amerika, Europa, Japan, Australië en de rest van de wereld.