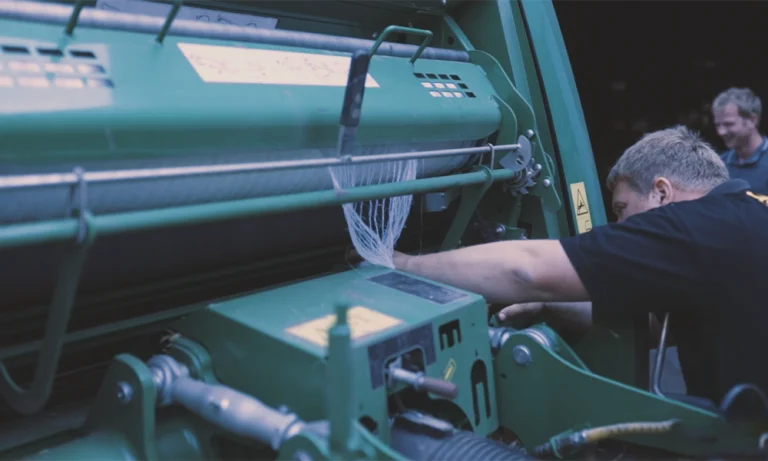
Poussière, sécheresse et électricité statique : la mise en balles dans l'Outback australien ou les Grandes Plaines américaines

Introduction : Les problèmes dont le manuel ne parle jamais
La plupart des manuels d’utilisation des presses à balles rondes sont rédigés en tenant compte de conditions climatiques tempérées et d’un taux d’humidité modéré. Les ingénieurs qui ont conçu le système d’enrubannage, rédigé la procédure d’enfilage et défini les spécifications de réglage ont travaillé en se basant sur un ensemble d’hypothèses de référence concernant les conditions d’exploitation — des hypothèses qui s’appliquent aussi bien dans l’Iowa qu’en Normandie, dans le sud de l’Angleterre ou dans les plaines de Canterbury en Nouvelle-Zélande.
Ces hypothèses ne se vérifient pas dans la région de Channel Country, à l’ouest du Queensland. Elles ne se vérifient pas non plus dans la brousse de Mallee, en Australie-Méridionale. Elles ne se vérifient pas non plus dans le Texas Panhandle au mois d’août. Elles ne se vérifient pas non plus dans la région de Palouse, à l’est de l’État de Washington, ni dans les pâturages semi-arides du Nevada.
Dans ces environnements, l’opérateur de la presse à balles est confronté à trois défis qui se cumulent et que les guides standard sur le pressage ne mentionnent pratiquement pas :
La poussière — ces fines particules qui s’infiltrent dans chaque composant, s’accumulent dans les rainures, recouvrent les surfaces et finissent par mettre hors service les mécanismes de précision qui assurent le bon fonctionnement d’un système d’enroulement de filet.
Sécheresse extrême — des conditions d’humidité inférieure à 10 % qui modifient le comportement mécanique du filet d’emballage en PEHD, les performances des rouleaux d’alimentation et la qualité de la coupe au couteau.
L’électricité statique — ce problème invisible qui fait que le film d’emballage adhère aux composants, repousse la surface de la balle et s’enroule de manière imprévisible — est une conséquence directe de la sécheresse et de la tendance naturelle du polyéthylène haute densité (PEHD) à accumuler des charges électrostatiques dans des conditions de faible humidité.
Ce guide aborde ces trois aspects : il explique les mécanismes, décrit les modes de défaillance spécifiques que chacun d’entre eux peut entraîner dans le système d’enrubannage et propose des réglages pratiques ainsi que des routines d’entretien permettant d’assurer le bon fonctionnement des opérations de mise en balles, même dans les environnements aux climats secs les plus rudes de la planète.
Le contexte de la mise en balles dans les climats secs : en quoi est-il différent ?
L’humidité et ses effets sur tout
L’humidité relative (HR) est la variable invisible qui influence le comportement de presque tous les matériaux dans un système de mise en balles. Dans les climats tempérés humides — où l’HR se situe généralement entre 50 et 80 % pendant la saison de mise en balles —, le filet d’enrubannage en PEHD conserve une couche d’humidité microscopique en surface qui réduit l’accumulation de charges électrostatiques, les surfaces de contact des rouleaux d’alimentation conservent des caractéristiques de frottement constantes, et la matière végétale dispose d’une humidité résiduelle suffisante pour se comprimer de manière prévisible.
Dans des conditions véritablement arides — avec un taux d’humidité relative inférieur à 20 %, voire parfois inférieur à 10 % dans les régions les plus extrêmes de l’intérieur de l’Australie et du Panhandle américain —, tous ces comportements de base changent :
Le comportement du PEHD change. À température équivalente, un PEHD très sec est plus cassant que le même matériau exposé à un taux d’humidité plus élevé. L’absence d’humidité en surface supprime l’effet plastifiant des molécules d’eau absorbées. Plus important encore pour l’utilisation des filets d’emballage, un PEHD extrêmement sec accumule de l’électricité statique à un rythme bien plus élevé qu’un PEHD humide, car il n’y a pas d’humidité en surface pour offrir un chemin conducteur permettant la dissipation de la charge.
Variations du frottement des rouleaux d’alimentation. Les rouleaux d’alimentation en caoutchouc qui acheminent le filet d’enrubannage vers la chambre de pressage fonctionnent grâce au frottement entre la surface en caoutchouc et le filet d’enrubannage en PEHD. Dans des conditions d’humidité modérée, ce rapport de frottement est stable et prévisible. En cas de sécheresse extrême, le coefficient de frottement du caoutchouc sur le PEHD varie — et l’accumulation de fines poussières de récolte sur la surface des rouleaux d’alimentation modifie encore davantage ce rapport, ce qui peut réduire l’adhérence de manière imprévisible.
Le comportement des matières végétales change. Une récolte extrêmement sèche — dont la teneur en humidité est inférieure à 10 %, ce qui est courant lors du pressage en fin de saison dans les climats arides — se compresse très différemment du foin dont la teneur en humidité est comprise entre 15 et 20 %. Une récolte sèche est plus cassante, se brise plus facilement en fragments plus courts et produit proportionnellement plus de poussière fine lors du pressage. La poussière fine résultant du pressage d’une récolte très sèche est l’un des principaux facteurs à l’origine des problèmes liés au système d’enrubannage évoqués ci-dessous.
Problème n° 1 : la poussière — un saboteur insidieux
Comment la poussière pénètre dans le système d’enrobage par filet
La poussière générée lors du pressage dans les climats arides n’est pas la poussière de champ ordinaire qui passe devant la presse lors d’un fonctionnement normal. Il s’agit d’une poudre ultra-fine produite par le pressage de matières végétales très sèches et cassantes : des fragments de tiges broyés en particules de l’ordre du micron par le ramasseur, les rouleaux ou les courroies de la chambre de pressage, ainsi que par le processus de formation de la balle lui-même.
Cette poussière agricole est :
- Extrêmement fine — capable de se faufiler dans des interstices inaccessibles à la poussière plus grossière
- Attirées par l’électricité statique — les surfaces sèches en PEHD accumulent une charge statique qui attire et retient activement les fines particules de poussière
- Grassueux ou cireux dans certaines cultures — en particulier la poussière fine provenant d’herbe sèche ou de paille à forte teneur en cuticule cireuse, qui recouvre les surfaces métalliques et en caoutchouc différemment de la poussière minérale
- En continu — chaque balle génère de la poussière, et lors d’une journée entière de mise en balles dans des conditions arides, la quantité cumulative de poussière déposée sur toutes les surfaces est considérable

Les effets de la poussière sur le système d’alimentation par filet
La rainure du rouleau d’épandage : la rainure hélicoïdale du rouleau d’épandage, qui étale le filet sur toute sa largeur, présente une géométrie qui favorise l’accumulation de poussière fine. La poussière pénètre dans la rainure à chaque passage du filet et est encore davantage compactée par la tension exercée lors des passages suivants. Au cours d’une journée de mise en balles dans un environnement poussiéreux, la rainure peut se remplir presque entièrement, comblant ainsi le profil hélicoïdal qui assure l’épandage.
Une rainure de rouleau d’épandage colmatée semble lisse vue de loin, mais a perdu la majeure partie de sa capacité d’épandage. Le filet arrive sur les rouleaux d’alimentation de plus en plus rétréci à mesure que la rainure se colmate, ce qui entraîne une détérioration de la couverture des extrémités des balles que les exploitants des régions arides attribuent souvent aux réglages de tension plutôt qu’à la cause réelle.
La surface en caoutchouc du rouleau d’alimentation : les fines particules de poussière issues de la récolte se déposent sur la surface en caoutchouc du rouleau d’alimentation et agissent comme un lubrifiant, réduisant ainsi la friction entre le caoutchouc et le PEHD qui fait avancer le filet d’emballage. Une surface de rouleau d’alimentation qui adhérait bien au filet d’emballage en début de matinée perd progressivement de son efficacité à mesure que les dépôts de poussière s’accumulent au fil de la journée.
Il en résulte une baisse progressive de la fiabilité de l’alimentation du filet, qui s’aggrave au fur et à mesure de la session de mise en balles — un taux de défaillance intermittente de l’alimentation qui augmente à partir de la fin de la matinée, lorsque l’accumulation de poussière a atteint un seuil qui affecte considérablement l’adhérence.
Le capteur de filet : le capteur optique ou de contact qui détecte la présence du filet dans le circuit d’alimentation est très sensible aux interférences dues à la poussière. Une fine couche de poussière sur la fenêtre d’un capteur optique suffit à provoquer des lectures erronées intermittentes : le capteur signale l’absence de filet alors qu’il est présent, ou inversement. Ces lectures erronées génèrent des codes d’erreur qui interrompent le cycle de mise en balles sans raison mécanique.
Surfaces des barres de guidage : les barres de guidage du filet accumulent de la poussière par attraction statique et par dépôt mécanique. À mesure que la poussière s’accumule sur la surface de guidage, le trajet du filet se modifie légèrement : la couche de poussière surélève la surface de contact du filet d’une fraction de millimètre, ce qui modifie l’angle d’approche du filet par rapport aux rouleaux d’alimentation. Dans des conditions normales, cet effet est négligeable. Dans les systèmes sensibles à la précision, comme le système de guidage à bec de canard utilisé sur les presses à balles MF/AGCO, même une fine couche de poussière sur la surface de guidage peut affecter l’angle d’entrée du filet d’emballage.
Le couteau de l’enrouleuse : la poussière fine qui s’accumule sur et autour de la lame du couteau forme une couche composite qui réduit le tranchant, même sur une lame affûtée mécaniquement. La poussière cireuse issue des récoltes, en particulier, peut recouvrir le tranchant d’un film qui fait que la lame frotte contre les brins de PEHD au lieu de les couper proprement.
Gestion de la poussière : quelles solutions sont efficaces dans les zones arides ?
L’arrêt de nettoyage à mi-session Dans des conditions humides, il suffit de nettoyer le système d’enrubannage une fois avant le début de la saison et de temps à autre pendant celle-ci. Dans des conditions de mise en balles véritablement arides, la rainure du rouleau d’épandage et les surfaces des rouleaux d’alimentation doivent être nettoyées à chaque session de mise en balles d’une journée entière — et pas seulement avant et après.
Une routine pratique : arrêtez-vous toutes les 2 à 3 heures ou toutes les 100 à 150 balles (selon la première éventualité) et consacrez 5 à 10 minutes à :
- Nettoyer la rainure du rouleau d’épandage à l’aide d’une brosse étroite et rigide — une brosse de nettoyage pour rainures ou une brosse métallique rigide dont le profil s’adapte à la rainure hélicoïdale
- Essuyez les surfaces en caoutchouc des rouleaux d’alimentation avec un chiffon sec — n’utilisez pas de solvant, car celui-ci pourrait faire gonfler ou détériorer le caoutchouc
- Soufflez ou brossez la poussière présente sur la fenêtre du capteur si votre presse à balles est équipée d’un capteur optique
- Enlever la poussière visible accumulée sur les barres de guidage et autour de la lame
Cette pause de 5 à 10 minutes, effectuée deux à trois fois par jour, permet d’éviter la baisse progressive des performances qui caractérise le pressage en après-midi dans des conditions arides et poussiéreuses. C’est du temps bien investi, compte tenu du risque de pannes d’alimentation intermittentes et des temps d’arrêt qu’elles entraînent.
Air comprimé pour le nettoyage du capteur : un petit compresseur 12 V ou une bombe d’air comprimé conservée dans la cabine du tracteur permet de nettoyer la vitre du capteur sans devoir arrêter complètement la presse à balles. Dans des conditions de forte poussière, l’utilisation d’air comprimé sur la vitre du capteur toutes les 30 à 40 balles permet d’éviter que de faux codes d’erreur n’interrompent le rythme de pressage.
Stockage hermétique ou couvert des rouleaux de filet d’enrubannage Entre deux sessions de mise en balles, conservez les rouleaux de filet d’enrubannage dans leur emballage d’origine ou enveloppés dans une bâche. La poussière qui s’accumule sur les couches extérieures d’un rouleau stocké crée une surface poussiéreuse qui génère une charge électrostatique supplémentaire sur les premiers mètres de chaque nouveau rouleau, ce qui aggrave le problème d’électricité statique évoqué ci-dessous.
Problème n° 2 : l’électricité statique — la panne d’alimentation invisible
Pourquoi l’électricité statique est-elle plus forte par temps sec ?
Le PEHD est un excellent isolant électrique naturel : il ne conduit pas l’électricité, ce qui signifie que la charge électrique qui s’accumule à sa surface ne peut nulle part aller. Dans des conditions humides, la fine couche d’humidité à la surface offre un chemin faiblement conducteur qui permet à la charge statique de se dissiper progressivement ; la charge qui s’accumule s’évacue à travers ce film d’humidité avant d’atteindre des niveaux critiques.
Dans des conditions véritablement sèches — avec une humidité relative inférieure à 20 %, et surtout inférieure à 10 % —, il n’y a pas de couche d’humidité en surface. La charge statique qui s’accumule à la surface du film d’emballage en PEHD ne trouve aucun moyen de se dissiper. Elle s’accumule jusqu’à ce qu’elle se décharge brusquement (l’étincelle que l’on ressent en touchant une poignée de porte après avoir marché sur de la moquette dans une pièce sèche) ou qu’elle atteigne un niveau où les forces électrostatiques affectent considérablement le comportement du film d’emballage.
Comment l’électricité statique affecte l’alimentation du film d’emballage
Le filet adhére aux surfaces de guidage. Le filet chargé d’électricité statique est attiré par les surfaces conductrices ou semi-conductrices à proximité, notamment les barres de guidage métalliques, le châssis de la presse à balles et les rouleaux d’alimentation en caoutchouc. Cette attraction génère un frottement supplémentaire que le tendeur n’a pas été réglé pour compenser : le filet qui adhère aux surfaces de guidage nécessite une force d’entraînement plus importante de la part des rouleaux d’alimentation que celle pour laquelle le système a été calibré.
Conséquence concrète : l’alimentation du filet devient irrégulière — elle se déroule parfois sans heurts lorsque la charge s’est partiellement dissipée, mais peut aussi présenter des hésitations ou des bourrages lorsque l’accumulation de charge est importante.
Le filet de cerclage repousse la surface de la balle. La répulsion entre charges de même signe signifie que si le filet de cerclage et la surface extérieure de la balle accumulent tous deux une charge statique importante de même polarité — ce qui peut se produire lorsque des matières végétales très sèches et poussiéreuses génèrent de l’électricité statique pendant le processus de mise en balle —, le filet de cerclage résiste littéralement au contact initial avec la surface de la balle.
Ce problème se traduit par un dysfonctionnement de l’alimentation particulièrement déroutant, car tous les éléments du système mécanique semblent fonctionner correctement. Le filet d’enrubannage avance, s’approche de la balle, puis marque une hésitation au moment du premier contact, comme si quelque chose le repoussait. Dans les cas les plus graves, le filet se plie à la surface de la balle au lieu de s’étaler en douceur, ce qui entraîne un enrubannage défectueux de la première partie de la balle.
Décharge électrostatique dans le système d’alimentation Lorsque l’accumulation d’électricité statique sur le filet atteint un seuil critique, elle se décharge sous forme d’étincelle vers la surface métallique mise à la terre la plus proche. Dans le circuit d’alimentation du filet, il s’agit généralement d’une barre de guidage ou du châssis de la presse à balles. Cette décharge — invisible à la lumière du jour — interrompt momentanément le mouvement fluide du filet dans le circuit d’alimentation, provoquant un à-coup ou une hésitation qui entraîne une irrégularité de la tension du filet appliqué.
Dans des conditions d’électricité statique très intense, des décharges répétées au niveau du circuit d’alimentation du filet peuvent perturber le fonctionnement des capteurs électroniques et des modules de commande, provoquant l’apparition de codes d’erreur inexpliqués et un comportement irrégulier du système de commande électronique du filet.
Stratégies de gestion de l’électricité statique
Mettre le châssis de la presse à balles à la terre séparément. En fonctionnement normal, la presse à balles est mise à la terre grâce à sa connexion au tracteur via l’arbre de prise de force et la barre d’attelage. Dans des conditions arides, ces connexions métal contre métal peuvent ne pas assurer une mise à la terre suffisante pour dissiper l’accumulation de charge résultant d’une journée entière de mise en balles de récoltes très sèches et poussiéreuses.
L’ajout d’une tresse de mise à la terre dédiée — une courte tresse de cuivre ou un fil de gros calibre reliant le châssis de la presse à balles à un piquet de terre ou au châssis du tracteur en un point dont la mise à la terre est connue pour être efficace — améliore la dissipation des charges électriques de la structure de la presse à balles. Cela n’élimine pas l’accumulation de charges statiques dans le filet d’enrubannage lui-même, mais empêche le châssis de la presse à balles de devenir un réservoir de charges qui amplifie le problème d’électricité statique du filet d’enrubannage.
Spray antistatique sur les surfaces de guidage Les sprays antistatiques disponibles dans le commerce — vendus dans les magasins spécialisés en électronique et en fournitures industrielles — peuvent être appliqués sur les surfaces des barres de guidage afin de réduire la résistance de surface qui favorise l’accumulation d’électricité statique sur le filet de liage passant sur ces surfaces. Appliquez-en une fine couche sur les barres de guidage au début de la session de mise en balles et renouvelez l’application lors de l’arrêt prévu pour le nettoyage à mi-session.
N’appliquez pas de spray antistatique sur les surfaces des rouleaux d’alimentation en caoutchouc : cela réduirait la friction entre le caoutchouc et le PEHD qui entraîne le film d’emballage, ce qui créerait un autre problème.
Légère humidification du rouleau Dans des conditions d’électricité statique extrême, certains opérateurs obtiennent de bons résultats en vaporisant très légèrement de l’eau sur la surface extérieure du rouleau d’enveloppe avant le chargement — juste assez d’humidité pour créer un chemin conducteur à la surface qui réduit l’accumulation de charges sans pour autant mouiller le rouleau au point d’altérer ses performances structurelles. Il s’agit d’une technique de dépannage plutôt que d’une recommandation du fabricant — utilisez-la avec parcimonie et vérifiez si elle affecte les performances d’alimentation avant de vous y fier systématiquement.
Mettez le foin en balles aux moments les plus frais de la journée. L’accumulation de charges statiques dans le PEHD dépend de la température : des températures plus élevées favorisent une accumulation plus rapide des charges et réduisent encore davantage la conductivité électrique déjà faible du PEHD. Mettre le foin en balles aux moments les plus frais de la journée — tôt le matin et, si possible, en fin d’après-midi plutôt que sous la chaleur de midi — permet de réduire le problème d’électricité statique ainsi que les autres problèmes liés à la chaleur abordés dans la section suivante.

Problème n° 3 : Chaleur extrême — Les effets des températures élevées sur le filet d’enroulement et le système d’alimentation
Le PEHD à haute température
Les propriétés mécaniques du PEHD varient en fonction de la température. À mesure que la température augmente :
La résistance à la traction diminue : la force nécessaire pour rompre un fil de PEHD à 60 °C est nettement inférieure à celle requise à 20 °C. Le filet d’enrubannage doit contenir la pression de retour élastique de la balle au moment où la température est la plus élevée, c’est-à-dire lorsqu’il présente la plus faible résistance à la traction.
L’allongement à la rupture augmente : à haute température, le PEHD s’étire davantage avant de se rompre. Cela peut sembler être un avantage — un matériau plus ductile — mais dans la pratique, cela signifie que le film d’enrubannage s’étire au lieu de résister à une charge prolongée, ce qui entraîne une déformation de la balle qu’il est censé empêcher.
Augmentation du taux de fluage — la tendance du PEHD à se déformer sous une charge constante au fil du temps (fluage) s’accélère considérablement à des températures élevées. Un filet d’enrubannage qui est tout juste suffisant pour contenir la pression de retour élastique de la balle à 20 °C peut subir un fluage progressif à une température ambiante de 45 à 50 °C, ce qui entraîne une détérioration de la forme de la balle au cours des premières heures suivant la mise en balle.
Pour les balles mises en balles tôt le matin et laissées en plein soleil dans les conditions estivales de l’intérieur des terres australiennes ou du Panhandle américain — où la température à la surface des balles peut atteindre 60 à 70 °C lors d’un après-midi sans vent —, le filet d’enrubannage en PEHD est soumis à sa charge thermique la plus intense au cours des premières heures critiques, lorsque la pression de retour élastique des balles est la plus forte.
Caoutchouc pour rouleaux d’alimentation en cas de chaleur extrême
Le mélange de caoutchouc utilisé pour les rouleaux d’alimentation des presses à balles présente une température maximale de fonctionnement au-delà de laquelle il ramollit, perd en adhérence et finit par se dégrader. Dans les conditions estivales de l’intérieur des terres australiennes, où les équipements exposés au soleil peuvent atteindre des températures de surface bien supérieures à la température ambiante, les rouleaux d’alimentation en caoutchouc peuvent atteindre des températures qui nuisent à leurs performances.
Signes indiquant que le caoutchouc du rouleau d’alimentation a subi une surchauffe :
- La surface du rouleau d’alimentation est collante ou molle au toucher (plutôt que ferme)
- Il arrive parfois que le filet adhésif colle à la surface du rouleau d’alimentation après son passage
- Les performances alimentaires sont nettement moins bonnes pendant les heures les plus chaudes de la journée que le matin
Conseils d’utilisation : Dans la mesure du possible, garez la presse à balles à l’ombre pendant les pauses déjeuner. Laissez la presse refroidir avant de reprendre le travail si la chaleur de l’après-midi a été intense. Dans les conditions les plus difficiles, envelopper la zone du rouleau d’alimentation dans une housse réfléchissante pendant le stationnement permet de réduire considérablement l’accumulation de chaleur.
Température de stockage des rouleaux de filet
Les rouleaux de filet laissés en plein soleil dans un bac ouvert sur la presse à balles ou dans une zone de stockage non ombragée atteignent des températures qui altèrent les couches externes du rouleau. Le PEHD à 60–70 °C n’est pas endommagé — cette température est bien inférieure à son point de fusion — mais les couches les plus externes du rouleau, si elles sont chauffées puis refroidies de manière répétée, peuvent se déformer légèrement, ce qui fait que les premiers mètres de chaque rouleau se déroulent différemment du reste du rouleau.
Conseils de conservation : Dans la mesure du possible, conservez les rouleaux de filet d’emballage de rechange à l’ombre ou dans un local climatisé. Si les rouleaux ont été exposés au soleil pendant une longue période, laissez-les refroidir avant de les charger, si possible.
L’effet d’interaction : quand les trois facteurs se combinent
Les trois problèmes évoqués plus haut — la poussière, l’électricité statique et la chaleur — ne se manifestent généralement pas isolément lors du pressage dans les régions au climat aride. Ils surviennent simultanément et leurs effets se cumulent :
Poussière et électricité statique : le film d’emballage chargé d’électricité statique attire activement la fine poussière issue des récoltes, qui se dépose à la surface du film et modifie les caractéristiques de frottement à chaque point de contact entre les guides et les rouleaux. La poussière présente à la surface du film crée également une surface irrégulière qui altère la répartition de la charge électrique, certaines zones étant plus chargées que d’autres.
Chaleur + électricité statique : les températures élevées accélèrent l’accumulation de charges électrostatiques dans le PEHD et ralentissent le processus de dissipation, déjà très limité. C’est généralement au moment le plus chaud de la journée que le niveau d’électricité statique est le plus élevé.
Poussière et chaleur : la poussière de récolte qui s’est accumulée dans la rainure du rouleau d’épandage est durcie par la chaleur de l’après-midi, formant une masse plus dure et plus compacte que celle déposée le matin. Le nettoyage effectué en milieu de journée, qui permet d’éliminer facilement la poussière libre le matin, peut s’avérer plus difficile l’après-midi face à ces dépôts compactés par la chaleur.
Les trois à la fois : c’est l’après-midi d’une journée entière de pressage dans des conditions arides — accumulation maximale de poussière, chaleur maximale, électricité statique maximale — que la combinaison de ces trois défis atteint son paroxysme. C’est à ce moment-là que les défaillances intermittentes de l’alimentation se multiplient, que les capteurs génèrent de faux codes d’erreur, que l’adhérence des rouleaux d’alimentation est au plus bas et que le comportement du filet d’enrubannage est le moins prévisible.
Les opérateurs expérimentés dans les régions au climat aride gèrent cela en programmant les opérations d’entretien les plus intensives du système d’enrubannage à midi, et non pas à la va-vite en fin de journée.
Guide pratique : la mise en balles en milieu aride
Le protocole ci-dessous rassemble toutes les recommandations de gestion susmentionnées en une routine quotidienne pratique pour les opérations de mise en balles en climat aride.
Avant de commencer
☐ Nettoyer soigneusement la rainure du rouleau d’épandage — dépôts accumulés lors de la session précédente ☐ Essuyer les surfaces des rouleaux d’alimentation avec un chiffon sec — éliminer toute poussière ou débris ☐ Vérifier la propreté de la fenêtre du capteur — éliminer tout film de poussière ☐ Vérifier l’affûtage de la lame — un entretien plus fréquent est nécessaire dans des conditions poussiéreuses et arides ☐ S’assurer que la tresse de mise à la terre du châssis de la presse est bien connectée ☐ Appliquer un spray antistatique sur les surfaces de la barre de guidage ☐ Charger le rouleau de filet d’enrubannage à partir d’un stock stocké dans un endroit fermé et à l’abri de la lumière — et non à partir d’un stock exposé au soleil ☐ Vérifier le réglage du tendeur — il peut être nécessaire d’augmenter légèrement le réglage standard pour compenser les changements de propriétés du PEHD liés à la chaleur
Toutes les 2 à 3 heures ou tous les 100 à 150 balles
☐ Nettoyer la rainure du rouleau d’épandage — plus fréquemment que d’habitude ☐ Essuyer les surfaces des rouleaux d’alimentation — éliminer les dépôts de poussière qui réduisent l’adhérence ☐ Souffler ou brosser la fenêtre du capteur ☐ Vérifier l’absence d’accumulation de poussière sur les surfaces des barres de guidage ☐ Réappliquer un spray antistatique sur les barres de guidage si des phénomènes d’électricité statique ont été observés ☐ Vérifier la régularité de l’alimentation du filet d’emballage — évaluer si les performances de l’après-midi sont inférieures à celles du matin
En fin de journée
☐ Nettoyage complet de tous les composants du système d’enrubannage — ne pas reporter au lendemain matin ☐ Vérifier l’état des couteaux — prévoir un affûtage ou un remplacement si nécessaire avant la prochaine session ☐ Couvrir ou ranger le rouleau d’enrubannage restant — ne pas le laisser sur la presse à balles exposé à la chaleur pendant la nuit ☐ Noter toute anomalie d’alimentation constatée lors de la session à des fins de diagnostic — l’analyse des tendances sur plusieurs jours permet d’identifier les problèmes naissants
Spécifications techniques du filet de protection pour les zones arides
Compte tenu des exigences particulières liées au pressage dans un climat aride, le choix des caractéristiques du filet d’enrubannage revêt une importance encore plus grande — et non moindre — que dans des conditions climatiques modérées.
Poids net
Un poids net plus élevé offre une marge de sécurité supplémentaire face à la diminution de la résistance à la traction et à la fluage du PEHD due à la chaleur pendant les heures les plus chaudes de la journée de mise en balles. Pour la mise en balles en climat aride :
- Foin standard en conditions arides : 9 g/m² au lieu de 8 g/m² — cette marge supplémentaire compense la diminution des propriétés mécaniques due à la chaleur pendant les heures les plus chaudes de l’après-midi
- Cultures denses ou difficiles dans des conditions arides : 10 g/m² pour les opérations de mise en balles de cultures lourdes par forte chaleur
- Stockage à long terme en extérieur dans des environnements soumis à des rayons UV et à des températures extrêmes (intérieur des terres en Australie) : adaptez les caractéristiques du stabilisateur UV à l’environnement de stockage — consultez notre guide sur les UV en Australie pour obtenir des recommandations spécifiques à chaque région
Le polyéthylène haute densité vierge — Plus important que jamais
La diminution de la résistance à la traction et à la fluage du PEHD sous l’effet de la chaleur est plus marquée et moins prévisible dans le PEHD recyclé ou mélangé que dans le PEHD vierge. À des températures élevées, la distribution variable du poids moléculaire du matériau recyclé entraîne un comportement mécanique plus hétérogène : certaines sections se comportent correctement, tandis que d’autres cèdent prématurément.
Dans les conditions arides où le filet d’enrubannage est régulièrement soumis à la chaleur pendant la période critique qui suit le pressage, la résistance du PEHD vierge n’est pas seulement préférable : c’est le matériau qui garantit des performances prévisibles lorsque les conditions sont les plus difficiles.
Un tissage homogène pour une performance stable
Une structure de tissage homogène — avec des mailles de taille uniforme sur toute la largeur et la longueur du rouleau — répartit l’accumulation de charges statiques de manière plus homogène qu’un tissage irrégulier. Un filet de protection présentant un tissage irrégulier comporte des zones de mailles plus larges qui accumulent les charges différemment des zones plus serrées, ce qui crée des gradients de répartition des charges qui aggravent le problème d’électricité statique et le rendent moins prévisible.
Comme nous l’avons expliqué dans notre guide sur l’enroulement des rouleaux, un tissage homogène provenant d’un fabricant de qualité offre des performances plus prévisibles dans les environnements arides où l’électricité statique est fréquente.
À propos de Changzhou Xinhui Netting Co., Ltd. — Des filets d’emballage adaptés aux conditions de mise en balles les plus difficiles au monde
Changzhou Xinhui Netting Co., Ltd. fabrique des filets d’enrubannage à partir de polyéthylène haute densité (PEHD) 100 % vierge, dotés d’une stabilisation aux UV à base de HALS. L’entreprise approvisionne des exploitations agricoles situées dans des zones arides et semi-arides du monde entier, notamment dans les régions intérieures les plus exigeantes d’Australie et dans les Grandes Plaines américaines.
Notre engagement en faveur d’un PEHD 100 % vierge et d’une tension d’enroulement constante revêt une importance particulière dans les environnements arides, où la chaleur, l’électricité statique et la poussière amplifient toute variation de fabrication, ce qui se traduit par des problèmes de performance sur le terrain. La constance des matières premières et de l’enroulement offre aux opérateurs travaillant dans des conditions difficiles le comportement prévisible dont ils ont besoin pour relever les trois défis abordés dans ce guide.


Spécifications recommandées pour les opérations en climat aride
| Demande | Poids net | Nombre de tours | Qualité UV | Remarques |
|---|---|---|---|---|
| Foin standard — climat aride | 9 g/m² | 3 tours | Performances | Augmenter la densité à partir de 8 g/m² pour garantir une marge thermique |
| Végétation fourragère dense — climat aride | 10 g/m² | 3,5 tours | Performances | Un renfort pour affronter la chaleur de l’après-midi |
| Stockage de longue durée en plein air — intérieur de l’Australie | 9 à 10 g/m² | 3 tours | Premium | Les exigences en matière d’UV correspondent aux exigences en matière de résistance |
| Paille sèche des Grandes Plaines | 9 g/m² | 3 tours | Performances standard | Une culture fragile nécessite des mesures de confinement plus strictes |
Gamme complète de produits
| Largeur | Longueur | Poids net | Noyau | Nombre de balles par rouleau* |
|---|---|---|---|---|
| 122 cm | 3 000 m | 7 / 8 / 9 / 10 / 12 g/m² | 3″ | 200–280 |
| 130 cm | 3 000 m | 7 / 8 / 9 / 10 / 12 g/m² | 3″ | 200–280 |
| 163 cm | 2 134 m | 7 / 8 / 9 / 10 / 12 g/m² | 3″ | 150–220 |
| 170 cm | 2 134 m | 7 / 8 / 9 / 10 / 12 g/m² | 3″ | 150–220 |
| 1,23 m | 2 000 / 3 000 m | 7 / 8 / 9 / 10 / 12 g/m² | 3″ | 200–280 |
| 1,25 m | 2 000 / 3 000 m | 7 / 8 / 9 / 10 / 12 g/m² | 3″ | 200–280 |
Entre 2,5 et 3,5 tours par balle. Les chiffres en gras indiquent les valeurs recommandées pour les exploitations situées dans des régions au climat aride.
Foire aux questions
Q : Ma presse à balles alimente parfaitement le filet d’enrubannage le matin, mais commence à rencontrer des problèmes l’après-midi. Que se passe-t-il ?
R : Il s’agit là d’un problème classique lié au pressage en climat aride, qui a trois causes simultanées. Premièrement, l’accumulation de poussière sur les surfaces des rouleaux d’alimentation réduit l’adhérence après plusieurs heures de fonctionnement. Deuxièmement, l’électricité statique s’est accumulée tout au long de la journée et atteint désormais son niveau maximal. Troisièmement, les températures de l’après-midi sont à leur maximum, ce qui affecte à la fois le comportement du PEHD et les caractéristiques du caoutchouc des rouleaux d’alimentation. La solution consiste à effectuer l’arrêt de nettoyage à mi-session décrit dans ce guide : 10 minutes consacrées au nettoyage de la rainure du rouleau d’épandage, à l’essuyage des surfaces des rouleaux d’alimentation et au nettoyage de la fenêtre du capteur, combinées à une nouvelle application de spray antistatique sur les barres de guidage. Effectuez cette opération pendant la pause déjeuner, puis à nouveau en milieu d’après-midi lors des sessions de pressage d’une journée entière en climat aride.
Q : Il m’arrive parfois que le filet de cerclage colle aux éléments de la chambre de pressage au lieu de s’enrouler sans à-coups. À quoi cela est-il dû ?
R : Il s’agit d’un phénomène lié à l’électricité statique : le filet de cerclage, chargé d’électricité statique, est attiré par les surfaces métalliques du circuit d’alimentation et s’y accroche. Solution : assurez-vous que la presse à balles dispose d’une bonne mise à la terre, appliquez un spray antistatique sur les surfaces des barres de guidage et envisagez de mettre en balles aux moments les plus frais de la journée, lorsque l’accumulation de charge statique est moindre. Le PEHD vierge, avec son tissage régulier, répartit la charge de manière plus homogène et réduit l’accumulation de charge maximale par rapport à un matériau au tissage irrégulier.
Q : Comment nettoyer la rainure du rouleau d’épandage sur le terrain ?
R : Une brosse étroite à poils rigides, dont le profil épouse la rainure hélicoïdale — semblable à une brosse à bouteille fine ou à une brosse spéciale pour le nettoyage des rainures — est l’outil le plus efficace. Faites glisser la brosse dans le sens de la rainure pour éliminer la poussière compactée. Sur le terrain, une brosse à main à poils rigides et un pic ou un tournevis pour déloger les dépôts compactés font très bien l’affaire. L’essentiel est de nettoyer complètement la rainure : des rainures partiellement nettoyées, avec des résidus compactés au fond, réduisent toujours l’efficacité de l’épandage.
Q : Dois-je augmenter la tension du filet d’enrubannage dans des conditions arides afin de compenser l’étirement du PEHD dû à la chaleur ?
R : Une légère augmentation de la tension — d’un cran par rapport à votre niveau de référence habituel — est recommandée lors du pressage en période de forte chaleur l’après-midi, afin de compenser la perte de rigidité du PEHD due à la chaleur. Ne serrez pas trop : une tension excessive dans le système d’alimentation du filet d’enrubannage engendre ses propres problèmes d’alimentation. Surveillez la forme des balles pendant la première heure suivant la mise en balles afin de déterminer si la tension assure un maintien adéquat. Si les balles se déforment dans l’heure qui suit leur éjection, augmentez le nombre de tours (à 3,5 ou 4 tours) avant d’augmenter davantage la tension.
Q : La couleur du filet a-t-elle une incidence sur l’électricité statique dans les environnements arides ?
R : La couleur a une incidence mineure sur la température de surface : les couleurs plus foncées absorbent davantage de chaleur et sont légèrement plus chaudes, ce qui peut augmenter légèrement le taux d’accumulation de charges électrostatiques. Dans la pratique, l’effet de la couleur sur l’électricité statique est moins important que celui de l’humidité, de la régularité du tissage et de la mise à la terre. Choisissez la couleur en fonction des performances aux UV et des exigences de visibilité plutôt qu’en fonction de la gestion de l’électricité statique.
Q : Existe-t-il un filet spécialement conçu pour les zones arides ?
R : Il n’existe pas de gamme distincte de filets d’enrubannage spécialement conçue pour les « climats arides », mais il est possible d’obtenir les caractéristiques techniques adaptées à ces conditions au sein de notre gamme standard. La combinaison d’un HDPE 100 % vierge, d’un grammage approprié (9 à 10 g/m² pour les conditions arides), d’une structure de tissage homogène et d’une teneur en stabilisants UV adaptée à votre région garantit les performances requises dans les environnements arides. Contactez-nous pour discuter de votre emplacement et de vos conditions de stockage spécifiques.
Conclusion : la mise en balles des zones arides justifie une gestion systématique
La mise en balles dans des conditions véritablement arides — l’Outback australien, les Grandes Plaines américaines, les pâturages semi-arides de n’importe quel continent — n’est pas une tâche insurmontable. Les exploitants expérimentés qui travaillent dans ces environnements parviennent à mettre en balles de manière fiable et efficace, saison après saison. Mais ils y parviennent grâce à une gestion systématique des trois défis abordés dans ce guide, et non en les ignorant et en espérant que la presse à balles tiendra le coup pendant une journée entière.
La rainure du rouleau d’épandage est nettoyée en cours de session, et pas seulement avant le début de la saison. La tresse de mise à la terre est vérifiée, le spray antistatique est appliqué, et le programme de mise en balles est concentré aux moments les plus frais de la journée. La densité du filet d’enrubannage est portée à 9 g/m², car une densité de 8 g/m² à une température ambiante de 45 °C l’après-midi offre moins de marge qu’à une température modérée de 20 °C le matin.
Aucun de ces réglages n’est compliqué. Ils font tous la différence entre un pressage qui fonctionne parfaitement du premier au dernier balles de la journée et un pressage qui se passe bien le matin mais qui devient de plus en plus frustrant au fil de l’après-midi.
Changzhou Xinhui Netting Co., Ltd. fabrique le filet d’enrubannage 100 % HDPE vierge indispensable aux conditions de mise en balles dans les climats arides : un produit homogène, parfaitement stabilisé et disponible dans des grammages plus élevés, offrant ainsi aux exploitants des régions arides la marge de manœuvre nécessaire pour faire face aux conditions extrêmes. Contactez-nous pour obtenir des tarifs directs d’usine adaptés aux spécifications requises par votre environnement.
Contactez Changzhou Xinhui Netting Co., Ltd.
Changzhou Xinhui Netting Co., Ltd. Fabricant spécialisé dans les filets d’emballage | Fabrication sur mesure et marques de distributeur | Prix d’usine
📧 : sale1@xinhuibalenetwrap.com
🌐 : https://xinhuibalenetwrap.com
Demander un devis pour une bâche en filet adaptée aux climats arides →
Nous approvisionnons des exploitations agricoles, des coopératives et des distributeurs en Australie, en Amérique du Nord, en Europe, au Japon et dans le monde entier.