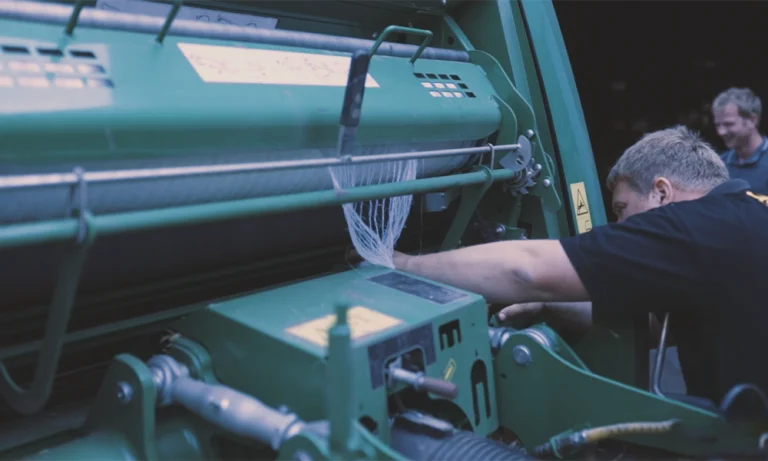
El rodillo en espiral «retrógrado»: Lista de verificación para el propietario de una Vermeer 605N en relación con problemas de alimentación de la red

Introducción: Cuando su Vermeer 605N deja de enrollar correctamente
Pocas cosas son más frustrantes en una operación de empacado que un problema de alimentación de la malla en medio del campo. La cámara de empacado está llena, la cosecha está lista y el sistema de empacado con malla se niega a funcionar. En la empacadora rotativa Vermeer 605N, una de las causas más frecuentes de falla en la alimentación de la malla es algo que parece casi demasiado simple para ser verdad: un rodillo en espiral instalado al revés.
Si está teniendo problemas con la cinta de empaque de su Vermeer 605N, ya sea porque no avanza, avanza de forma irregular, envuelve de manera desigual o se atasca repetidamente, esta lista de verificación es para usted. Abordamos en detalle el problema del rodillo en espiral invertido, tratamos todas las demás causas comunes de problemas de alimentación de la malla en la 605N y le presentamos un proceso de diagnóstico sistemático que debe seguir antes de ponerse en contacto con su distribuidor.
También abordamos un factor que muchos operadores ignoran por completo: el papel que desempeña la calidad de la red de empacado en el rendimiento de la alimentación. Una empacadora en buen estado de conservación puede, aun así, presentar problemas de alimentación si el rollo de la red de empacado tiene una tensión irregular, un ancho incorrecto o un material de baja calidad; y saber identificar estas situaciones forma parte de cualquier lista de verificación de diagnóstico completa.
Comprender el sistema de embalaje en red Vermeer 605N
Antes de seguir la lista de verificación, es útil comprender cómo está diseñado para funcionar el sistema de enrollado de malla Vermeer 605N.
La 605N utiliza un sistema de alimentación de malla que retira la malla del rollo, la guía a través de una serie de rodillos y guías, y la introduce en la cámara de empacado en el momento adecuado del ciclo de empacado. Los principales componentes que intervienen en este proceso son:
- El rollo de malla y el sistema de fijación: sujetan el rollo y controlan la tensión de desenrollado
- El rodillo en espiral (rodillo de expansión): un rodillo con ranuras helicoidales que expande la malla de embalaje hasta su ancho total a medida que se introduce en la cámara
- Los rodillos de alimentación empujan la malla de envoltura hacia adelante, hacia el interior de la cámara de empacado
- El cuchillo para la malla de embalaje: corta la malla de embalaje al final del ciclo de embalaje
- Las guías y los tensores de la red mantienen la alineación y la tensión correctas a lo largo de todo el recorrido de alimentación
- El sensor de malla de embalaje: detecta la presencia de la malla de embalaje y envía una señal al controlador del sistema
Cuando todos los componentes están correctamente instalados, ajustados y en funcionamiento, el sistema de empaquetado con malla 605N realiza la alimentación de manera confiable y constante. Cuando algún componente no cumple con las especificaciones —incluido el propio rollo de malla—, surgen problemas de alimentación.
El rollo en espiral inversa: qué es y por qué es importante
¿Qué es el rollo en espiral?
El rodillo espiral (también conocido como rodillo extendidor o rodillo helicoidal) es uno de los componentes más importantes —y más mal entendidos— del sistema de enfajado con malla Vermeer 605N. Se trata de un rodillo cilíndrico con una ranura helicoidal (espiral) mecanizada en su superficie. A medida que la malla pasa por este rodillo, la ranura espiral empuja la malla lateralmente hacia afuera, desde el centro hacia ambos bordes, asegurando que la malla se extienda a lo largo de todo su ancho antes de entrar en la cámara de empacado.
La alimentación a lo ancho total es fundamental. Si la red de envoltura entra en la cámara con un ancho inferior a su ancho total, los extremos del fardo no quedarán suficientemente cubiertos, lo que deja el cultivo expuesto y vulnerable a las inclemencias del tiempo, lo que provoca su deterioro y la pérdida de nutrientes durante el almacenamiento.
¿Qué pasa si se instala al revés?
La ranura en espiral del rodillo esparcidor del 605N es direccional: está diseñada para esparcir la malla de embalaje hacia afuera (desde el centro hacia los bordes) cuando el rodillo gira en la dirección operativa correcta. Cuando el rodillo se instala 180 grados al revés —girado de punta a punta con respecto a su orientación correcta—, la ranura en espiral funciona a la inversa: en lugar de extender la malla de embalaje hacia afuera, la recoge hacia adentro, en dirección al centro.
Los resultados son previsibles y problemáticos:
- La red envuelve los racimos en el centro, en lugar de extenderse a lo ancho
- Los extremos de las pacas quedan al descubierto o mal cubiertos
- La red se enreda y se atasca al intentar entrar en la cámara mientras está arrugada
- El ciclo de envasado no se completa, ya que el sistema de envasado en red detecta un error de alimentación
- La calidad de las pacas es irregular, con una cobertura desigual en toda la superficie de la paca
¿Cómo se instala al revés?
El problema del enrollamiento en espiral invertida se presenta con mayor frecuencia después de:
- Mantenimiento de rutina: cuando se retira el rodillo en espiral para su limpieza o inspección y se vuelve a instalar de forma incorrecta
- Sustitución del rodillo: cuando se retira un rodillo desgastado y se instala uno nuevo sin tener en cuenta la orientación correcta
- Trabajo realizado por un técnico no familiarizado con el sistema: cuando alguien que no está familiarizado con el sistema específico de enrollado en red del 605N instala el rollo sin consultar el manual del operador
El propio rollo suele tener un aspecto simétrico —parece igual por ambos extremos—, lo que facilita su instalación en la orientación incorrecta sin que nos demos cuenta. La dirección de la ranura en espiral es el único indicador visible de la orientación correcta y requiere una inspección minuciosa para identificarla.
Cómo comprobar la orientación del rodillo espiral
- Localice el rodillo en espiral en el recorrido de alimentación de la malla de embalaje; este se encuentra entre el soporte del rodillo de la malla de embalaje y los rodillos de alimentación
- Identifique el sentido de la ranura en espiral: colóquese en uno de los extremos del rodillo y siga el sentido de la ranura
- Consulte el manual del operador: el manual del operador del modelo 605N de Vermeer especifica la orientación correcta de la ranura del rodillo espiral. La ranura debe hacer que la malla se extienda desde el centro hacia los bordes cuando el rodillo gira en el sentido de funcionamiento
- Gire el rodillo con la mano mientras mantiene un trozo de malla de envoltura ligeramente apoyado contra él; si está instalado correctamente, notará que la malla es empujada hacia ambos bordes; si está instalado incorrectamente, será empujada hacia el centro
- Si está al revés, quítelo y vuelva a colocarlo en la posición correcta; para ello, normalmente hay que quitar un clip de sujeción o un tornillo en cada extremo del eje del rodillo
Problemas con la alimentación de red en el Vermeer 605N — Lista de verificación completa para el diagnóstico
Siga esta lista de verificación de manera sistemática. Comience por el rollo de malla y avance a lo largo del recorrido de alimentación hasta la cámara de empacado.
Sección 1: Enrollado y montaje de la red
1.1 — ¿Tiene el rollo de malla de empacado el ancho correcto? La Vermeer 605N requiere una malla de empacado con el ancho adecuado para su cámara de empacado. Verifique que el rollo de malla de empacado corresponda al ancho especificado para su máquina. El uso de un rollo más estrecho que el especificado resultará en una cobertura deficiente de los extremos de las pacas, independientemente del buen funcionamiento del sistema de alimentación.
1.2 — ¿Está correctamente montado el rollo de malla? El rollo debe estar firmemente encajado y alineado en el soporte de montaje, y la malla debe desenrollarse en la dirección correcta. Consulte el manual del operador para verificar la dirección correcta de desenrollado; la alimentación desde la parte superior o inferior del rollo varía según el diseño del sistema.
1.3 — ¿Gira el rodillo con facilidad? Gire el rodillo con la mano. Debe girar con facilidad, sin resistencia. Una fricción excesiva causada por un soporte dañado, un eje torcido o residuos en la zona de montaje provocará una tensión irregular en la red y una alimentación inconsistente.
1.4 — ¿Está dañado o deformado el núcleo del rollo? Un núcleo abollado, agrietado u ovalado provoca una tensión de desenrollado irregular y puede causar oscilaciones o atascos en la malla de embalaje durante el ciclo de alimentación. Compruebe el estado del núcleo antes del montaje.
1.5 — ¿La calidad del rollo de malla de embalaje es constante? Un enrollado irregular del rollo —con capas enrolladas con tensión desigual durante la fabricación— hace que la malla de embalaje se desenrolle a tirones, en lugar de hacerlo de manera suave. Se trata de un problema de calidad de la malla de embalaje, no de la empacadora. Consulte la Sección 6 para obtener más detalles sobre la calidad de la malla de embalaje y su efecto en la alimentación.
Sección 2: El rodillo en espiral (rodillo esparcidor)
2.1 — ¿Está instalado el rodillo en espiral en la orientación correcta? Esta es la causa más común de fallos en la alimentación de la malla en el modelo 605N. Tal y como se ha descrito anteriormente, compruebe que la dirección de la ranura en espiral esté extendiendo la malla desde el centro hacia los bordes. En caso de duda, consulte el manual del operador o póngase en contacto con su distribuidor Vermeer.
2.2 — ¿Está limpia y sin daños la superficie del rodillo espiral? Los restos de cosecha, los fragmentos de cordel y los residuos de la malla de embalaje pueden acumularse en la ranura espiral y reducir su eficacia de distribución. Limpie bien la ranura con un cepillo duro. Verifique si hay desgaste o daños en la superficie de la ranura; una ranura desgastada no distribuirá la malla de empaque de manera eficaz, incluso cuando esté instalada correctamente.
2.3 — ¿Gira libremente el rodillo en espiral? El rodillo debe girar libremente sobre su eje, sin atascarse. Revise los cojinetes de cada extremo: los cojinetes desgastados o atascados impedirán que el rodillo gire, lo que hará que la malla de embalaje se arrastre en lugar de avanzar suavemente.
2.4 — ¿Están bien apretadas las abrazaderas o los tornillos de fijación del eje del rodillo? Un rodillo espiral suelto puede desplazarse lateralmente durante el funcionamiento, lo que reduce su eficacia de esparcimiento y puede provocar que la malla de embalaje quede descentrada.
Sección 3: Rodillos de alimentación
3.1 — ¿Están limpios los rodillos de alimentación y libres de residuos? Los restos de malla de empacado, el material vegetal y las cuerdas pueden enredarse en los rodillos de alimentación y reducir su adherencia a la malla de empacado. Limpie cuidadosamente todos los rodillos de alimentación y asegúrese de que no haya acumulación de material.
3.2 — ¿Sujetan correctamente los rodillos de alimentación la malla de empaque? Con el sistema en la posición de alimentación, compruebe que los rodillos de alimentación ejerzan una presión uniforme a lo largo de todo el ancho de la malla de empaque. Una presión irregular de los rodillos hace que la malla de empaque se desvíe hacia uno de los lados y puede provocar fallos en la alimentación o atascos.
3.3 — ¿Funciona correctamente el accionamiento de los rodillos de alimentación? Compruebe que el mecanismo de accionamiento —hidráulico, mecánico o eléctrico, según las especificaciones de su 605N— se active y accione los rodillos de alimentación a la velocidad correcta. Un rodillo de alimentación que gira demasiado lento hará que la malla de empaque se quede atrás; uno que gira demasiado rápido puede hacer que se enrolle.
3.4 — ¿Están en buen estado los rodamientos de los rodillos de alimentación? Los rodamientos desgastados provocan oscilaciones o fricción en los rodillos, lo que da lugar a una tensión irregular de la malla durante la alimentación. Revise y sustituya los rodamientos desgastados como parte del mantenimiento periódico.
Sección 4: Guías de enrollamiento de la red, tensores y recorrido
4.1 — ¿Están todas las guías de la malla de embalaje correctamente colocadas? Las guías de la malla de embalaje orientan la malla a lo largo del recorrido de alimentación y evitan que se desvíe del centro. Compruebe que todas las guías estén en las posiciones correctas: una guía doblada, faltante o mal ajustada es una causa común de desalineación de la malla de embalaje.
4.2 — ¿Es correcta la tensión de la malla de empaque a lo largo de todo el recorrido de alimentación? Una tensión excesiva hace que la malla de empaque se estire o se rompa durante la alimentación. Una tensión insuficiente hace que la malla quede floja y se doble, lo que provoca fallas en la alimentación. Verifique y ajuste los tensores de acuerdo con las especificaciones del manual del operador de la 605N.
4.3 — ¿Está libre de obstrucciones el recorrido de la malla de empaque? Recorra todo el recorrido de la malla de empaque, desde el rollo hasta la cámara, y compruebe si hay obstrucciones —residuos de la cosecha, fragmentos de cordel, láminas metálicas dañadas u objetos extraños— que puedan hacer que la malla de empaque se atasque o se enrede durante la alimentación.
4.4 — ¿Hay bordes afilados a lo largo del recorrido de alimentación? Los bordes dañados o desgastados de la chapa metálica a lo largo del recorrido de alimentación de la malla pueden enganchar o cortar la malla durante la alimentación. Revise todo el recorrido para detectar rebabas, curvas pronunciadas o metal dañado, y repare o alise cualquier problema que encuentre.
Sección 5: Cuchillo para redes
5.1 — ¿Está afilada y bien ajustada la cuchilla de la malla de embalaje? Una cuchilla desafilada o mal ajustada no cortará la malla de embalaje de forma limpia al final del ciclo de embalaje, lo que provocará que la malla se desgarre de forma irregular o que ni siquiera se produzca el corte. Compruebe el afilado y el ajuste de la cuchilla según las especificaciones del manual del operador.
5.2 — ¿Funciona correctamente la cuchilla? Compruebe que el mecanismo de la cuchilla se active por completo y en el momento adecuado del ciclo de envasado. Una cuchilla que se active demasiado pronto, demasiado tarde o de forma incompleta provocará fallos en el corte o problemas de sincronización en el ciclo de envasado.
5.3 — ¿Hay residuos de malla de embalaje acumulados en la zona de la cuchilla? Los fragmentos de malla de embalaje y el material vegetal pueden acumularse alrededor de la cuchilla e interferir en su funcionamiento. Limpia con cuidado la zona de la cuchilla y comprueba si hay material acumulado que pueda impedir su correcto funcionamiento.
Sección 6: Sensor de envoltura de red
6.1 — ¿Está limpio y sin obstrucciones el sensor de malla? El sensor de malla detecta la presencia de malla en el recorrido de alimentación y se comunica con el sistema de control de la empacadora. El polvo de la cosecha, los residuos o los restos de malla en el sensor pueden provocar lecturas erróneas, indicando al controlador que no hay malla cuando en realidad sí la hay, o viceversa.
6.2 — ¿Está el sensor correctamente colocado? Si un sensor se ha desplazado de su posición correcta, es posible que no detecte el enrollado de la red de manera confiable. Revise la instalación del sensor y confirme que esté colocado tal como se especifica en el manual del operador.
6.3 — ¿Funciona correctamente el sensor? Si la limpieza y el reajuste no resuelven los problemas relacionados con el sensor, compruebe su funcionamiento eléctrico. Los sensores defectuosos deben sustituirse: un sensor de enrollado de malla averiado puede causar problemas de alimentación confusos e intermitentes, difíciles de diagnosticar sin intervenir directamente en el sensor.


Sección 7: Calidad del revestimiento de la red: el factor que a menudo se pasa por alto
Esta es la parte que muchos operadores pasan por alto, pero es una de las más importantes. Incluso una Vermeer 605N en perfectas condiciones de mantenimiento, con los componentes instalados correctamente, puede presentar problemas de alimentación si la propia red de embalaje es de baja calidad.
7.1 — ¿Está el rollo de malla enrollado de manera uniforme? La malla fabricada profesionalmente se enrolla con una tensión uniforme a lo largo de todo el rollo, lo que garantiza un desenrollado suave y uniforme durante el ciclo de alimentación. La malla fabricada según estándares de calidad inferiores puede presentar una tensión de enrollado irregular —más apretada en algunas secciones, más floja en otras—, lo que hace que la malla oscile durante la alimentación y provoque fallos de alimentación o atascos.
7.2 — ¿Es correcta y uniforme el ancho de la malla de embalaje? Una malla de embalaje más estrecha de lo especificado, o cuyo ancho varíe a lo largo del rollo, no pasará correctamente por el sistema de alimentación de la 605N. La consistencia del ancho es una cuestión de calidad de fabricación: asegúrese de que su proveedor de redes de embalaje produzca con tolerancias dimensionales consistentes.
7.3 — ¿Es uniforme la resistencia a la tracción del material de la malla de embalaje? La malla de embalaje fabricada con HDPE 100 % nuevo (virgen) y con propiedades uniformes del material mantiene una resistencia a la tracción uniforme a lo largo de todo el rollo. La red de embalaje fabricada a partir de materia prima de calidad variable puede presentar puntos débiles que causen roturas durante el ciclo de alimentación o de embalaje.
7.4 — ¿Está limpia la superficie de la malla de embalaje y libre de defectos de fabricación? La contaminación, las irregularidades en la superficie o los defectos de fabricación del material de la malla de embalaje pueden hacer que esta se adhiera a los rodillos, se atasque en las guías o se alimente de forma irregular. Inspeccione un trozo de la malla de embalaje extraído del rollo antes de iniciar cada sesión de empacado.
7.5 — ¿Ha cambiado recientemente de proveedor de malla de enfardado? Si los problemas de alimentación de la malla comenzaron después de cambiar a una nueva marca o proveedor de malla de enfardado, es posible que el nuevo producto sea la causa. Los problemas de alimentación que coinciden con un cambio de proveedor de malla de enfardado son indicios claros de un problema de calidad de la malla, y no de un problema en la enfardadora.
Lista de verificación resumida — Guía rápida
| Sección | Verificar artículo | Estado |
|---|---|---|
| Bobinado y montaje | Ancho correcto para el 605N | ☐ |
| Rollo montado correctamente, sentido de desenrollado confirmado | ☐ | |
| El rodillo gira libremente | ☐ | |
| Núcleo del rodillo intacto | ☐ | |
| Calidad constante del revestimiento en red | ☐ | |
| Rollo en espiral | Instalado en la orientación correcta (no al revés) | ☐ |
| Ranura limpia y sin daños | ☐ | |
| El rodillo gira libremente sobre el eje | ☐ | |
| Clips de fijación / tornillos de fijación | ☐ | |
| Rodillos de alimentación | Limpio y sin residuos | ☐ |
| Presión uniforme a lo largo de todo el ancho de la red | ☐ | |
| La unidad funciona correctamente | ☐ | |
| Rodamientos en buen estado | ☐ | |
| Guías y tensores | Todas las guías están correctamente colocadas | ☐ |
| Tensión de red correcta a lo largo de todo el recorrido | ☐ | |
| El recorrido de alimentación está libre de obstrucciones | ☐ | |
| Sin bordes afilados en el recorrido de la alimentación | ☐ | |
| Cuchillo para enrollar redes | Cuchillo afilado y bien ajustado | ☐ |
| La cuchilla funciona correctamente | ☐ | |
| La zona del cuchillo está limpia y despejada | ☐ | |
| Sensor de envoltura en red | Sensor limpio y sin obstrucciones | ☐ |
| Sensor colocado correctamente | ☐ | |
| El sensor funciona correctamente | ☐ | |
| Calidad del revestimiento de la red | Enrollar de manera uniforme | ☐ |
| Ancho correcto y uniforme | ☐ | |
| Material con resistencia a la tracción uniforme | ☐ | |
| Sin defectos en la superficie ni contaminación | ☐ |
Cuándo ponerse en contacto con su distribuidor Vermeer
Esta lista de verificación abarca las causas más comunes de los problemas de alimentación eléctrica en la Vermeer 605N y puede ser seguida por un operador con experiencia sin necesidad de herramientas especializadas. Sin embargo, hay situaciones en las que es recomendable acudir al concesionario:
- Se ha confirmado que la orientación del rollo en espiral es correcta, se han comprobado todos los demás puntos de la lista de verificación y el problema de alimentación persiste
- Hay daños visibles en el sistema de accionamiento de la red de embalaje, en el mecanismo del rodillo de alimentación o en el actuador de la cuchilla que requieren la sustitución de piezas
- Las averías en el sistema electrónico o de control se indican en la pantalla de la empacadora; los problemas con los sensores o los controladores pueden requerir equipos de diagnóstico que solo están disponibles en el concesionario
- El problema de alimentación es intermitente y no es posible reproducirlo de manera fiable durante una inspección estática
En estos casos, anote toda la información posible sobre cuándo y cómo se produce el problema —la frecuencia, si ocurre al inicio o a mitad del ciclo de enrollado, si afecta a todo el ancho de la red o solo a uno de los lados— y comparta esa información con su distribuidor para facilitar el diagnóstico.
La conexión de calidad de Net Wrap: Por qué es importante tu proveedor
Como se menciona en la Sección 7, la calidad de la malla de empacado influye de manera significativa en el rendimiento de la alimentación, un factor que a menudo se pasa por alto al diagnosticar problemas con la empacadora. Una Vermeer 605N en buen estado de funcionamiento, con un rodillo espiral correctamente instalado, puede presentar dificultades de alimentación si el rollo de malla de empacado está enrollado de manera irregular, presenta variaciones dimensionales o está fabricado con materia prima no uniforme.
La base para un rendimiento confiable en la alimentación de la línea de empaque reside en un producto fabricado con HDPE 100 % nuevo (virgen), con propiedades uniformes de la materia prima, enrollado con una tensión uniforme a lo largo de todo el rollo y producido de acuerdo con tolerancias dimensionales consistentes en cuanto a ancho y espesor.
Changzhou Xinhui Netting Co., Ltd. es un fabricante profesional de redes para empacado que abastece a los mercados agrícolas de todo el mundo. Nuestras redes para empacadoras se fabrican con HDPE 100 % nuevo con estabilizadores UV, se enrollan con una tensión constante y se producen de acuerdo con especificaciones dimensionales precisas, lo que proporciona la consistencia de alimentación para la que fue diseñada una empacadora en buen estado, como la Vermeer 605N.
Si los problemas de alimentación de la red en su 605N están relacionados con un cambio reciente de proveedor de la red de embalaje, o si desea asegurarse de que su red de embalaje no sea un factor que contribuya a los problemas de alimentación, póngase en contacto con nosotros para obtener especificaciones y precios relativos al suministro directo de fábrica.
Xinhui Netting — Malla enrollable compatible con la Vermeer 605N
Changzhou Xinhui Netting Co., Ltd. fabrica mallas para empacadoras en anchos estándar norteamericanos, compatibles con la Vermeer 605N y otras grandes marcas de empacadoras redondas, y las suministra directamente desde la fábrica a explotaciones agrícolas y distribuidores de todo el mundo.
Especificaciones compatibles con la Vermeer 605N
| Ancho | Longitud | Opciones de peso neto |
|---|---|---|
| 48″ (122 cm) | 3 000 m | 7 / 8 / 9 / 10 / 12 g/m² |
| 51″ (130 cm) | 3 000 m | 7 / 8 / 9 / 10 / 12 g/m² |
Gama completa de productos
| Parámetro | Opciones |
|---|---|
| Ancho | 48″, 51″, 64″, 67″ (EE. UU.) / 1,23 m, 1,25 m, 1,30 m (UE) / a medida |
| Longitud | 1 000 m / 2 000 m / 3 000 m / 3 600 m / 4 000 m / 5 000 m — o personalizado |
| Peso neto | 7 / 8 / 9 / 10 / 12 g/m² |
| Material | 100 % HDPE virgen + estabilizado contra los rayos UV |
| Color | Blanco, verde, azul, amarillo… o personalizado |
Preguntas frecuentes
P: ¿Qué es lo que impide que la red de embalaje avance en una Vermeer 605N?
R: Las causas más comunes son un rollo en espiral colocado al revés, acumulación de residuos en los rodillos de alimentación o en las guías, tensión incorrecta de la malla de embalaje, una cuchilla roma o mal ajustada, un sensor de la malla de embalaje defectuoso o problemas de calidad de la malla de embalaje, como un enrollado irregular del rollo o un ancho incorrecto. Siga sistemáticamente la lista de verificación anterior para identificar la causa específica.
P: ¿Cómo puedo saber si mi rodillo espiral Vermeer 605N está instalado al revés?
R: Compruebe la dirección de la ranura en espiral del rodillo, comparándola con las especificaciones del manual del operador del 605N. La ranura debe hacer que la malla de embalaje se extienda desde el centro hacia ambos bordes cuando el rodillo gira en el sentido de funcionamiento. Si sujeta un trozo de malla de embalaje contra el rodillo y lo gira manualmente, un rodillo instalado correctamente empujará la malla de embalaje hacia ambos bordes; un rodillo instalado al revés la tirará hacia el centro.
P: ¿Puede una red de sujeción mal colocada causar problemas de alimentación en mi Vermeer 605N?
R: Sí. Una malla de empacado con un ancho incorrecto, enrollada de manera irregular o fabricada con material no uniforme puede causar problemas de alimentación, incluso cuando la empacadora se encuentra en perfectas condiciones mecánicas. Si los problemas de alimentación surgieron después de cambiar la marca de la malla de empacado, el nuevo producto podría ser la causa.
P: ¿Con qué frecuencia debo limpiar los componentes del sistema de alimentación de la red de enrollado de mi Vermeer 605N?
R: Limpie la ranura del rodillo espiral, los rodillos de alimentación, las guías y la zona de la cuchilla al inicio de cada temporada e inspeccione estos componentes regularmente durante los periodos de empacado intenso. En condiciones de mucho polvo o con gran cantidad de residuos, puede ser necesario realizar una limpieza más frecuente. Los residuos de la red de empacado y los desechos de la cosecha se acumulan rápidamente y pueden causar problemas de alimentación si no se eliminan.
P: ¿Es compatible la red enrollable de Xinhui Netting con la Vermeer 605N?
R: Sí. Changzhou Xinhui Netting Co., Ltd. fabrica mallas de envoltura con anchos de 48″ y 51″ —las especificaciones estándar para la Vermeer 605N— fabricadas con HDPE 100 % virgen con estabilizadores UV y enrolladas con una tensión uniforme para garantizar un rendimiento de alimentación confiable.
P: ¿Dónde puedo encontrar el manual del operador del Vermeer 605N para obtener instrucciones sobre la instalación del rodillo en espiral?
R: El manual del operador de la Vermeer 605N está disponible a través de su distribuidor Vermeer. Contiene diagramas detallados del sistema de enrollado de la malla, incluyendo la orientación de los rodillos en espiral, el procedimiento de instalación correcto y las especificaciones de ajuste para todos los componentes del sistema de enrollado de la malla.
P: ¿Qué peso neto debo utilizar en mi Vermeer 605N para empacar heno?
R: Para el empacado normal de heno, 8 g/m² es la especificación más utilizada y ofrece un buen rendimiento en las condiciones típicas de América del Norte. Para cultivos más densos, como la alfalfa o los tallos de maíz, 9 g/m² proporciona una resistencia a la tracción adicional y una tensión más uniforme en las pacas.
Conclusión: Un enfoque sistemático resuelve la mayoría de los problemas
Los problemas de alimentación de la red en la Vermeer 605N rara vez son un misterio: casi siempre se deben a uno o varios de los puntos que se abordan en esta lista de verificación. El rodillo espiral trasero es la causa más común y lo primero que hay que revisar. Sin embargo, una inspección completa y sistemática de todos los componentes del recorrido de alimentación de la malla —además de una evaluación sincera de la calidad de la malla en sí— permitirá identificar la causa de prácticamente cualquier problema de alimentación que pueda presentar su 605N.
Siga la lista de verificación. Corrija lo que encuentre. Y si la calidad de la red de embalaje es un factor importante, Changzhou Xinhui Netting Co., Ltd. está lista para suministrarle redes de embalaje directamente de fábrica, fabricadas de acuerdo con los estándares de dimensiones y materiales con los que su Vermeer 605N fue diseñada para funcionar.
Póngase en contacto con Changzhou Xinhui Netting Co., Ltd.
Changzhou Xinhui Netting Co., Ltd. Fabricante profesional de redes de embalaje | OEM y marca propia | Precios directos de fábrica
📧 : sale1@xinhuibalenetwrap.com
🌐 : https://xinhuibalenetwrap.com/
Solicite hoy mismo un presupuesto gratuito →
Suministramos a explotaciones agrícolas, cooperativas y distribuidores en América del Norte, Europa, Japón, Australia y en todo el mundo.