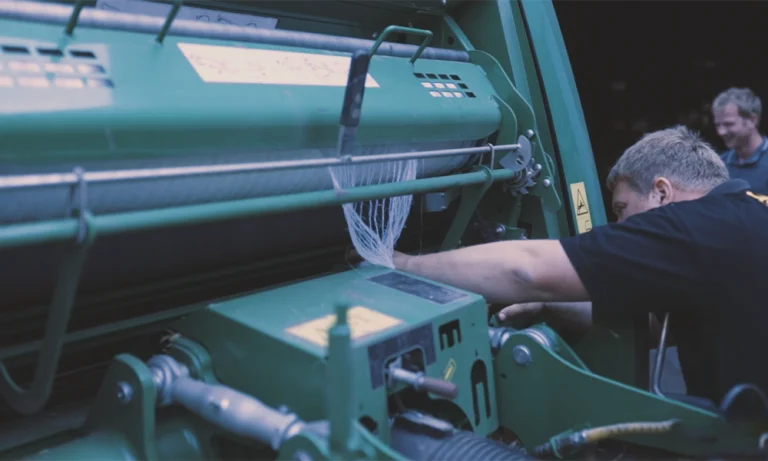
Polvo, sequedad y electricidad estática: el empacado en el interior de Australia o en las Grandes Llanuras de Estados Unidos

Introducción: Los problemas que el manual nunca menciona
La mayoría de los manuales de instrucciones de las empacadoras de pacas redondas se han redactado teniendo en cuenta condiciones climáticas templadas y de humedad moderada. Los ingenieros que diseñaron el sistema de envoltura con malla, redactaron el procedimiento de enhebrado y establecieron las especificaciones de ajuste trabajaron partiendo de una serie de supuestos básicos sobre las condiciones de funcionamiento —supuestos que se cumplen en Iowa, en Normandía, en el sur de Inglaterra y en las llanuras de Canterbury, en Nueva Zelanda.
Esas suposiciones no se cumplen en la región de Channel Country, al oeste de Queensland. Tampoco se cumplen en el matorral de Mallee, en Australia Meridional. No se cumplen en el Panhandle de Texas en agosto. Tampoco se cumplen en la región de Palouse, al este de Washington, ni en los pastizales semiáridos de Nevada.
En estos entornos, el operador de la empacadora se enfrenta a tres retos que se agravan y que las guías estándar sobre empacado apenas mencionan:
El polvo: partículas finas que se infiltran en todos los componentes, se acumulan en las ranuras, recubren las superficies y, poco a poco, inutilizan los mecanismos de precisión que hacen funcionar un sistema de envoltura de red.
Sequedad extrema: condiciones de humedad de un solo dígito que alteran el comportamiento mecánico de la malla de HDPE, el rendimiento de los rodillos de alimentación y el corte de la cuchilla.
La electricidad estática —ese problema invisible que hace que la malla de envoltura se adhiera a los componentes, repela la superficie de la paca y se alimente de forma impredecible— es una consecuencia directa de la sequedad y de la tendencia natural del material de HDPE a acumular carga estática en condiciones de baja humedad.
Esta guía aborda estos tres aspectos: explica los mecanismos, describe los modos de falla específicos que cada uno genera en el sistema de envoltura de la red y ofrece ajustes prácticos y rutinas de mantenimiento que garantizan el funcionamiento confiable de las operaciones de empacado en los entornos de clima seco más hostiles del planeta.
El entorno de empacado en climas secos: ¿qué lo hace diferente?
La humedad y sus efectos en todo
La humedad relativa (HR) es la variable invisible que modifica el comportamiento de casi todos los materiales en un sistema de empacado. En climas templados húmedos —donde la HR suele oscilar entre el 50 % y el 80 % durante la temporada de empacado—, la malla de polietileno de alta densidad (HDPE) retiene una capa microscópica de humedad en la superficie que reduce la acumulación de carga estática, las superficies de contacto de los rodillos de alimentación mantienen características de fricción constantes y el material de cosecha tiene suficiente humedad residual para comprimirse de manera predecible.
En condiciones verdaderamente áridas —con una humedad relativa inferior al 20 %, y a veces incluso por debajo del 10 % en las zonas más extremas del interior de Australia y del Panhandle de EE. UU.—, todos estos comportamientos básicos cambian:
El comportamiento del HDPE cambia. El HDPE muy seco es más frágil a una temperatura equivalente que el mismo material con mayor humedad. La ausencia de humedad superficial elimina el efecto plastificante de las moléculas de agua absorbidas. Y lo que es más importante para el funcionamiento de las envolvedoras de malla, el HDPE extremadamente seco acumula carga estática a un ritmo mucho mayor que el HDPE húmedo, ya que no hay humedad superficial que proporcione una vía conductora para la disipación de la carga.
Cambios en la fricción de los rodillos de alimentación. Los rodillos de alimentación de goma que impulsan la malla de envoltura hacia la cámara de empacado dependen de la fricción entre la superficie de goma y la malla de envoltura de HDPE. En condiciones de humedad moderada, esta relación de fricción es estable y predecible. En condiciones de sequedad extrema, el coeficiente de fricción de la goma sobre el HDPE cambia, y la acumulación de polvo fino de los cultivos en las superficies de los rodillos de alimentación altera aún más esta relación de formas que pueden reducir el agarre de manera impredecible.
El comportamiento del material vegetal cambia. Los cultivos extremadamente secos —con un contenido de humedad inferior al 10 %, algo común en el empacado de finales de temporada en climas áridos— se comprimen de manera muy diferente al heno con un 15-20 % de humedad. Los cultivos secos son más frágiles, se rompen en fragmentos más cortos con mayor facilidad y producen proporcionalmente más polvo fino durante el empacado. El polvo fino que resulta del empacado de cultivos muy secos es uno de los principales factores que causan los problemas del sistema de envoltura de malla que se analizan a continuación.
Problema 1: El polvo — El saboteador silencioso
Cómo entra el polvo en el sistema de envoltura de malla
El polvo que se genera al empacar en climas áridos no es el polvo común del campo que pasa volando junto a la empacadora durante su funcionamiento normal. Se trata del polvo ultrafino que se produce al empacar material vegetal muy seco y quebradizo: fragmentos de tallos que el recogedor, los rodillos o las correas de la cámara de empacado y el propio proceso de formación de la paca muelen hasta convertirlos en partículas de micras.
Este polvo para cultivos es:
- Extremadamente fino: capaz de infiltrarse en espacios en los que el polvo más grueso no puede penetrar
- Atracción electrostática: las superficies secas de HDPE acumulan carga estática que atrae y retiene activamente las partículas finas de polvo
- Grasiento o ceroso en algunos cultivos —en particular, el polvo fino procedente de la hierba seca o la paja con un alto contenido de cutícula cerosa, que recubre las superficies metálicas y de caucho de manera diferente al polvo mineral
- Se produce de forma continua: cada paca genera polvo, y tras una jornada completa de empacado en condiciones áridas, la acumulación de polvo en todas las superficies es considerable

Cómo afecta el polvo al sistema de alimentación de la malla de envoltura
La ranura del rodillo expansor: La ranura helicoidal del rodillo expansor, que extiende la malla de envoltura a su ancho total, tiene precisamente la geometría ideal para acumular polvo fino. El polvo entra en la ranura con cada pasada de la malla de envoltura y se compacta aún más por la tensión de las pasadas posteriores. A lo largo de una jornada de empacado en condiciones polvorientas, la ranura puede llenarse casi por completo, tapando de hecho el perfil helicoidal que permite la acción de expansión.
Una ranura del rodillo esparcidor obstruida parece lisa a simple vista, pero ha perdido la mayor parte de su capacidad de esparcimiento. La malla llega a los rodillos de alimentación cada vez más estrecha a medida que la ranura se obstruye, lo que provoca un deterioro en la cobertura de los extremos de la paca que los operadores de climas áridos suelen atribuir a los ajustes de tensión, en lugar de a la causa real.
La superficie de goma del rodillo de alimentación: El polvo fino de los cultivos se deposita en la superficie de goma del rodillo de alimentación y actúa como lubricante, lo que reduce la fricción entre la goma y el HDPE que impulsa la malla hacia adelante. Una superficie del rodillo de alimentación que sujetaba la malla de manera confiable al inicio de la mañana se vuelve cada vez menos eficaz a medida que se acumulan los depósitos de polvo a lo largo del día.
El resultado es una disminución gradual de la fiabilidad de la alimentación de la envoltura de la paca, que se agrava a lo largo de la sesión de empacado: una tasa de fallos intermitentes en la alimentación que aumenta a partir de media mañana, cuando la acumulación de polvo ha alcanzado un umbral que afecta significativamente a la adherencia.
El sensor de malla: El sensor óptico o de contacto que detecta la presencia de malla en la trayectoria de alimentación es muy sensible a las interferencias del polvo. Una capa de polvo fino sobre la ventana del sensor óptico es suficiente para provocar lecturas erróneas intermitentes: el sensor indica que no hay malla cuando en realidad sí la hay, o viceversa. Estas lecturas erróneas generan códigos de error que interrumpen el ciclo de empacado sin que exista ninguna causa mecánica.
Superficies de las barras guía: Las barras guía de la malla acumulan polvo por atracción estática y deposición mecánica. A medida que el polvo se acumula en la superficie de la guía, la trayectoria de la malla cambia sutilmente: la capa de polvo eleva la superficie de contacto de la malla una fracción de milímetro, lo que modifica el ángulo en el que la malla se aproxima a los rodillos de alimentación. En condiciones normales, esto es insignificante. En sistemas sensibles a la precisión, como el sistema de guía en forma de pico de pato utilizado en las empacadoras MF/AGCO, incluso una fina capa de polvo en la superficie de la guía puede afectar el ángulo de entrada de la malla.
La cuchilla de la envolvedora de malla: El polvo fino que se acumula sobre la hoja de la cuchilla y a su alrededor crea una superficie compuesta que reduce el filo, incluso en una cuchilla afilada mecánicamente. El polvo ceroso de los cultivos, en particular, puede recubrir el filo de la cuchilla con una película que hace que la hoja se arrastre a través de los hilos de HDPE en lugar de cortarlos limpiamente.
Control del polvo: qué medidas son eficaces en condiciones áridas
La parada para limpieza a mitad de la sesión: en condiciones de humedad, basta con limpiar el sistema de envoltura de malla una vez antes de la temporada y ocasionalmente durante la misma. En condiciones de empacado verdaderamente áridas, es necesario limpiar la ranura del rodillo distribuidor y las superficies de los rodillos de alimentación durante cada sesión de empacado de un día completo, no solo antes y después.
Una rutina práctica: detente cada 2 o 3 horas, o cada 100 o 150 fardos (lo que ocurra primero), y dedica entre 5 y 10 minutos a:
- Limpiar la ranura del rodillo esparcidor con un cepillo rígido y estrecho —un cepillo específico para ranuras o un cepillo de alambre rígido con un perfil que se adapte a la ranura helicoidal
- Limpia las superficies de goma del rodillo de alimentación con un paño seco —no utilices disolventes, ya que pueden hinchar o deteriorar la goma—
- Sopla o cepilla el polvo de la ventana del sensor si tu empacadora utiliza un sensor óptico
- Limpiar el polvo acumulado visible en las barras guía y en la zona de la cuchilla
Esta parada de entre 5 y 10 minutos, que se repite dos o tres veces al día, evita la disminución gradual del rendimiento que caracteriza al empacado por la tarde en condiciones áridas y polvorientas. Es un tiempo bien invertido si se compara con la alternativa de fallos intermitentes en la alimentación y el tiempo de inactividad que estos provocan.
Aire comprimido para la limpieza del sensor: Un pequeño compresor de 12 V o un bote de aire comprimido guardado en la cabina del tractor permite limpiar la ventana del sensor sin necesidad de detener completamente la empacadora. En condiciones de mucho polvo, el uso de aire comprimido en la ventana del sensor cada 30-40 pacas evita que los códigos de error falsos interrumpan el ritmo de empacado.
Almacenamiento sellado o cubierto de los rollos de malla de envoltura: Entre cada sesión de empacado, mantenga los rollos de malla de envoltura en su empaque original o envueltos en una lona. El polvo que se acumula en las capas externas de un rollo almacenado crea una superficie polvorienta que genera una carga electrostática adicional en los primeros metros de cada rollo nuevo, lo que agrava el problema de la electricidad estática que se describe a continuación.
Problema 2: Electricidad estática — El fallo invisible en el suministro
¿Por qué la electricidad estática es peor en condiciones de sequedad?
El HDPE es un buen aislante eléctrico por naturaleza: no conduce la electricidad, lo que significa que la carga eléctrica que se acumula en su superficie no tiene por dónde salir. En condiciones de humedad, la delgada capa de humedad superficial proporciona una vía de conducción débil que permite que la carga estática se disipe gradualmente; la carga acumulada se disipa a través de la película de humedad antes de alcanzar niveles perjudiciales.
En condiciones realmente secas —por debajo del 20 % de humedad relativa, y especialmente por debajo del 10 %— no existe una capa de humedad superficial. La carga estática que se acumula en la superficie de la malla de HDPE no tiene por dónde disiparse. Se va acumulando hasta que se descarga de forma brusca (la chispa que se siente al tocar el picaporte de una puerta después de caminar sobre una alfombra en una habitación seca) o alcanza un nivel en el que las fuerzas electrostáticas afectan significativamente al comportamiento de la malla.
Cómo afecta la electricidad estática a la alimentación de la envoltura de malla
La malla se adhiere a las superficies de guía. La malla con carga electrostática es atraída por las superficies conductoras o semiconductoras cercanas, incluidas las barras guía metálicas, el bastidor de la empacadora y los rodillos de alimentación de goma. Esta atracción genera una fricción adicional para la que el tensor no ha sido ajustado; la malla que se adhiere a las superficies de guía requiere una mayor fuerza de tracción por parte de los rodillos de alimentación de la que el sistema fue calibrado para soportar.
El resultado práctico: la alimentación de la malla se vuelve irregular; a veces se realiza con fluidez cuando la carga se ha disipado parcialmente, y otras veces se produce una vacilación o un atasco cuando la acumulación de carga es elevada.
La malla se repele de la superficie de la paca. La repulsión entre cargas iguales significa que, si tanto la malla como la superficie exterior de la paca acumulan una carga estática significativa de la misma polaridad —lo cual puede ocurrir cuando el material de cosecha muy seco y polvoriento genera carga durante el proceso de empacado—, la malla, literalmente, se resiste al contacto inicial con la superficie de la paca.
Esto se manifiesta como un problema de alimentación que resulta especialmente desconcertante, ya que todo en el sistema mecánico parece estar en orden. La malla se alimenta, se acerca a la paca y luego se detiene en el contacto inicial, como si algo la empujara hacia atrás. En los casos más graves, la malla se pliega sobre la superficie de la paca en lugar de cubrirla suavemente, lo que da lugar a una primera sección de la paca mal envuelta.
Descarga estática en el sistema de alimentación Cuando la acumulación de carga en la malla alcanza el umbral de descarga, esta se libera en forma de chispa hacia la superficie metálica conectada a tierra más cercana. En la trayectoria de alimentación de la malla, suele tratarse de una barra guía o del bastidor de la empacadora. Esta descarga —invisible a la luz del día— interrumpe momentáneamente el movimiento fluido de la malla a lo largo de la trayectoria de alimentación, creando una sacudida o vacilación que produce una inconsistencia en la tensión de la malla aplicada.
En condiciones de electricidad estática muy severas, las descargas repetidas a lo largo del recorrido de alimentación de la malla pueden interferir con los sensores electrónicos y los módulos de control, lo que provoca códigos de error inexplicables y un comportamiento errático del sistema electrónico de control de la malla.
Estrategias de gestión de la electricidad estática
Conecte a tierra el bastidor de la empacadora de forma independiente. En condiciones normales de funcionamiento, la empacadora se conecta a tierra a través de su acoplamiento al tractor mediante el eje de la toma de fuerza y la barra de tracción. En condiciones áridas, es posible que estas conexiones de metal con metal no proporcionen una conexión a tierra suficiente para disipar la acumulación de carga eléctrica generada tras un día completo de empacado de cultivos muy secos y polvorientos.
La incorporación de una cinta de conexión a tierra específica —una trenza de cobre corta o un cable de gran calibre que conecte el chasis de la empacadora a una pica de tierra o al chasis del tractor en un punto con una conexión a tierra que se sepa que funciona correctamente— mejora la disipación de la carga eléctrica de la estructura de la empacadora. Esto no elimina la acumulación de carga estática en la malla de envoltura en sí, pero evita que el chasis de la empacadora se convierta en un acumulador de carga que amplifique el problema de la electricidad estática en la malla de envoltura.
Aplicación de spray antiestático en las superficies de guía Los sprays antiestáticos comerciales —disponibles en tiendas de productos electrónicos y de suministros industriales— pueden aplicarse a las superficies de las barras de guía para reducir la resistencia superficial que favorece la acumulación de carga en la malla de envoltura al pasar por dichas superficies. Aplique una capa ligera a las barras de guía al inicio de la sesión de empacado y vuelva a aplicar durante la parada de limpieza a mitad de la sesión.
No aplique aerosol antiestático a las superficies de los rodillos de alimentación de goma, ya que esto reducirá la fricción entre la goma y el HDPE que impulsa el envoltorio de malla, lo que generará un problema diferente.
Ligera adición de humedad en el rollo. En condiciones de electricidad estática extrema, algunos operadores han obtenido buenos resultados rociando muy ligeramente con agua la superficie exterior del rollo de envoltura de malla antes de cargarlo —solo la humedad suficiente para crear una vía conductora en la superficie que reduzca la acumulación de carga, sin mojar el rollo lo suficiente como para afectar su rendimiento estructural—. Se trata de una técnica improvisada en el campo, más que de una recomendación del fabricante; utilícela con moderación y evalúe si afecta el rendimiento de la alimentación antes de recurrir a ella de manera habitual.
Empacar en los momentos más frescos del día. La acumulación de carga estática en el HDPE depende de la temperatura: las temperaturas más altas aceleran la acumulación de carga y reducen aún más la ya baja conductividad eléctrica del HDPE. Empacar en los momentos más frescos del día —temprano por la mañana y, si es posible, al final de la tarde en lugar de bajo el calor del mediodía— reduce el problema de la electricidad estática, así como los demás problemas relacionados con el calor que se analizan en la siguiente sección.

Problema 3: Calor extremo — Cómo afectan las altas temperaturas a la malla de envoltura y al sistema de alimentación
El HDPE a altas temperaturas
Las propiedades mecánicas del HDPE varían con la temperatura. A medida que aumenta la temperatura:
La resistencia a la tracción disminuye: la fuerza necesaria para romper un hilo de HDPE a 60 °C es notablemente menor que a 20 °C. La malla de envoltura debe contener la presión de recuperación elástica de la paca justo en el momento de mayor temperatura, cuando su capacidad de tracción es menor.
El alargamiento a la rotura aumenta: a altas temperaturas, el HDPE se estira más antes de romperse. Esto podría parecer una ventaja —un material más dúctil—, pero en la práctica significa que la malla de envoltura se estira en lugar de mantener su forma bajo una carga sostenida, lo que permite la deformación de la paca que se debería estar evitando.
Aumento de la velocidad de fluencia: la tendencia del HDPE a deformarse bajo una carga constante con el paso del tiempo (fluencia) se acelera significativamente a altas temperaturas. Una malla de envoltura que sea apenas adecuada para contener la presión de recuperación elástica de la paca a 20 °C puede sufrir una fluencia progresiva a una temperatura ambiente de 45-50 °C, lo que permite que la forma de la paca se deteriore durante las primeras horas tras el empacado.
En el caso de las pacas empacadas a primera hora de la mañana y expuestas a la luz solar directa en el interior de Australia o en la región del Panhandle de EE. UU. durante el verano —donde la temperatura de la superficie de las pacas puede alcanzar los 60-70 °C en una tarde sin viento—, la malla de polietileno de alta densidad (HDPE) se ve sometida a su mayor carga térmica durante las primeras horas críticas, cuando la presión de recuperación elástica de la paca es máxima.
Goma para rodillos de alimentación en condiciones de calor extremo
El compuesto de caucho utilizado en los rodillos de alimentación de las empacadoras tiene una temperatura máxima de funcionamiento más allá de la cual se ablanda, pierde uniformidad de agarre y, finalmente, comienza a degradarse. En las condiciones del verano del interior de Australia, donde los equipos expuestos al sol pueden alcanzar temperaturas superficiales muy superiores a la temperatura ambiente, los rodillos de alimentación de caucho pueden alcanzar temperaturas que afectan su rendimiento.
Signos de que la goma del rodillo de alimentación se ha visto afectada por el calor:
- La superficie del rodillo de alimentación se siente pegajosa o blanda al tacto (en lugar de firme)
- En ocasiones, la malla se pega a la superficie del rodillo de alimentación tras pasar por él
- El rendimiento alimentario es notablemente peor durante las horas más calurosas del día en comparación con la mañana
Manejo: Siempre que sea posible, estacione la empacadora a la sombra durante las pausas para el almuerzo. Deje que la empacadora se enfríe antes de reanudar el trabajo si el calor de la tarde ha sido extremo. En las condiciones más severas, cubrir la zona del rodillo de alimentación con una lona reflectante mientras está estacionada reduce significativamente la acumulación de calor.
Temperatura de almacenamiento de los rollos de malla
Los rollos de malla dejados a la luz solar directa en una bandeja abierta sobre la empacadora o en un área de almacenamiento sin sombra alcanzan temperaturas que afectan a las capas más externas del rollo. El HDPE a 60–70 °C no se daña —está muy por debajo de su punto de fusión—, pero las capas más externas del rollo, si se calientan y luego se enfrían repetidamente, pueden desarrollar una ligera deformación que hace que los primeros metros de cada rollo se alimenten de manera diferente al resto del rollo.
Manejo: Mantenga los rollos de malla de repuesto a la sombra o en un almacén con aislamiento térmico siempre que sea posible. Si los rollos han estado expuestos a la luz solar directa durante períodos prolongados, deje que se enfríen antes de cargarlos, siempre que sea posible.
El efecto de interacción: cuando los tres se combinan
Los tres retos mencionados anteriormente —el polvo, la electricidad estática y el calor— no suelen presentarse de forma aislada en el empacado en climas áridos. Se dan simultáneamente y sus efectos se acumulan:
Polvo + electricidad estática: La malla de envoltura con carga electrostática atrae activamente el polvo fino de los cultivos, que se deposita en la superficie de la malla y altera las características de fricción en cada punto de contacto con las guías y los rodillos. El polvo acumulado en la superficie de la malla también crea una superficie irregular que altera la distribución de la carga, de modo que algunas zonas quedan más cargadas que otras.
Calor + electricidad estática: Las temperaturas más altas aumentan la velocidad de acumulación de carga estática en el HDPE y reducen la velocidad a la que se produce la escasa disipación que es posible. La hora más calurosa del día suele ser también el momento de mayor electricidad estática.
Polvo + calor: El polvo de los cultivos que se ha acumulado en la ranura del rodillo esparcidor se endurece con el calor de la tarde, formando una masa más dura y compacta que la que se deposita por la mañana. La limpieza a mitad de la jornada, que por la mañana elimina fácilmente el polvo suelto, puede resultar más difícil por la tarde debido a los depósitos compactados por el calor.
Los tres a la vez: La tarde de una jornada completa de empacado en condiciones áridas —máxima acumulación de polvo, máximo calor, máxima electricidad estática— es cuando la combinación de estos tres retos alcanza su punto álgido. Es entonces cuando se acumulan los fallos intermitentes en la alimentación, cuando los sensores generan códigos de error falsos, cuando la sujeción de los rodillos de alimentación es mínima y cuando el comportamiento de la malla de envoltura es menos predecible.
Los operadores con experiencia en el uso de empacadoras en climas áridos se las arreglan programando el mantenimiento más intensivo del sistema de envoltura de malla para el mediodía, y no como una tarea de última hora al final del día.
Protocolo práctico: Embalaje en condiciones áridas
El siguiente protocolo reúne todas las recomendaciones de manejo mencionadas anteriormente en una rutina diaria práctica para las operaciones de empacado en climas áridos.
Antes de empezar
☐ Limpia a fondo la ranura del rodillo esparcidor — elimina los residuos acumulados de la sesión anterior ☐ Limpia las superficies de los rodillos de alimentación con un paño seco — elimina cualquier resto de polvo o suciedad ☐ Comprueba la limpieza de la ventana del sensor — elimina cualquier capa de polvo ☐ Comprueba el afilado de la cuchilla — se requiere un mantenimiento más frecuente en condiciones áridas y polvorientas ☐ Asegúrate de que la cinta de tierra del bastidor de la empacadora esté bien conectada ☐ Aplica un aerosol antiestático a las superficies de la barra guía ☐ Cargue el rollo de malla de un almacén sellado/a la sombra — no de existencias expuestas al sol ☐ Verifique el ajuste del tensor — puede ser necesario un ligero aumento respecto al ajuste estándar para compensar los cambios en las propiedades del HDPE relacionados con el calor
Cada 2 o 3 horas o cada 100 a 150 fardos
☐ Limpiar la ranura del rodillo esparcidor — con mayor frecuencia de lo habitual ☐ Limpiar las superficies de los rodillos de alimentación — eliminar los depósitos de polvo que reducen la adherencia ☐ Limpiar con aire comprimido o un cepillo la ventana del sensor ☐ Revisar las superficies de las barras guía en busca de acumulación de polvo ☐ Volver a aplicar spray antiestático a las barras guía si se han observado síntomas de electricidad estática ☐ Verificar la uniformidad de la alimentación de la malla — evaluar si el rendimiento de la tarde está empeorando con respecto al nivel de referencia de la mañana
Al final del día
☐ Limpieza completa de todos los componentes del sistema de envoltura con malla —no posponerla hasta la mañana siguiente☐ Revisar el estado de las cuchillas —programar el afilado o la sustitución, si es necesario, antes de la próxima sesión☐ Cubrir o guardar el rollo de malla restante —no dejarlo en la empacadora expuesto al calor durante la noche☐ Anotar cualquier anomalía en la alimentación observada durante la sesión para su diagnóstico —el reconocimiento de patrones a lo largo de los días ayuda a identificar problemas incipientes
Especificaciones de la malla de envoltura para condiciones áridas
Dadas las exigencias específicas del empacado en climas áridos, la elección de las especificaciones de la malla de envoltura es más importante —y no menos— que en condiciones climáticas moderadas.
Peso neto
Un peso neto mayor ofrece un mayor margen frente a la disminución de la resistencia a la tracción y a la fluencia del HDPE provocada por el calor durante las horas más calurosas de la jornada de empacado. Para el empacado en climas áridos:
- Heno estándar en condiciones áridas: 9 g/m² en lugar de 8 g/m² —el margen adicional compensa la disminución de las propiedades mecánicas provocada por el calor durante las horas de mayor temperatura de la tarde
- Cultivos densos o difíciles en condiciones áridas: 10 g/m² para operaciones de empacado de cultivos pesados en condiciones de mucho calor
- Almacenamiento prolongado al aire libre en entornos con niveles extremos de radiación UV y calor (interior de Australia): Adapte las especificaciones del estabilizador UV al entorno de almacenamiento; consulte nuestra guía sobre radiación UV en Australia para obtener recomendaciones específicas para cada región
HDPE virgen: más importante que nunca
Las reducciones en la resistencia a la tracción y a la fluencia del HDPE provocadas por el calor son más pronunciadas y menos predecibles en el HDPE reciclado o mezclado que en el HDPE virgen. A temperaturas elevadas, la distribución variable del peso molecular del material reciclado da lugar a un comportamiento mecánico más variable: algunas secciones se comportan adecuadamente, mientras que otras fallan prematuramente.
En condiciones áridas, donde la malla de envoltura se ve sometida habitualmente a altas temperaturas durante el crítico período posterior al empacado, la consistencia del HDPE virgen no solo es preferible, sino que es la especificación que garantiza un rendimiento predecible cuando las condiciones son más exigentes.
Uniformidad del tejido para un rendimiento estático
La estructura de tejido uniforme —con aberturas de malla uniformes a lo largo de todo el ancho y la longitud del rollo— distribuye cualquier acumulación de carga estática de manera más homogénea que un tejido irregular. Las envolturas de malla con un tejido irregular presentan zonas de malla más amplias que acumulan la carga de forma diferente a las zonas más apretadas, lo que genera gradientes de distribución de carga que agravan el problema de la electricidad estática y lo hacen menos predecible.
Un tejido uniforme de un fabricante de calidad, tal y como se explica en nuestra guía sobre el bobinado de rollos, ofrece un rendimiento más predecible en condiciones áridas propensas a la electricidad estática.
Acerca de Changzhou Xinhui Netting Co., Ltd. — Mallas de envoltura para los entornos de empacado más exigentes del mundo
Changzhou Xinhui Netting Co., Ltd. fabrica mallas de envoltura a partir de HDPE 100 % virgen con estabilización UV basada en HALS, y abastece a granjas de entornos áridos y semiáridos de todo el mundo, incluidas las regiones del interior más exigentes de Australia y las Grandes Llanuras de Estados Unidos.
Nuestro compromiso con el HDPE 100 % virgen y una tensión de bobinado constante resulta especialmente relevante en operaciones en climas áridos, donde el calor, la electricidad estática y el polvo acentúan cualquier variabilidad en la fabricación y la convierten en problemas de rendimiento en el campo. Una materia prima y un bobinado uniformes proporcionan a los operadores que trabajan en entornos hostiles el comportamiento predecible que necesitan para hacer frente a los tres retos que aborda esta guía.


Especificaciones recomendadas para operaciones en climas áridos
| Solicitud | Peso neto | Número de envoltorios | Grado UV | Notas |
|---|---|---|---|---|
| Heno estándar — clima árido | 9 g/m² | 3 envolturas | Rendimiento | Aumentar a partir de 8 g/m² para el margen térmico |
| Forraje denso — clima árido | 10 g/m² | 3,5 vueltas | Rendimiento | Más calor por la tarde |
| Almacenamiento prolongado al aire libre — interior de Australia | 9–10 g/m² | 3 envolturas | Premium | Las exigencias en materia de rayos UV coinciden con las exigencias en materia de resistencia |
| Paja seca de las Grandes Llanuras | 9 g/m² | 3 envolturas | Rendimiento estándar | Los cultivos vulnerables necesitan una protección más sólida |
Gama completa de productos
| Ancho | Longitud | Peso neto | Núcleo | Fardos por rollo* |
|---|---|---|---|---|
| 48″ (122 cm) | 3 000 m | 7 / 8 / 9 / 10 / 12 g/m² | 3″ | 200–280 |
| 51″ (130 cm) | 3 000 m | 7 / 8 / 9 / 10 / 12 g/m² | 3″ | 200–280 |
| 163 cm | 2.134 m | 7 / 8 / 9 / 10 / 12 g/m² | 3″ | 150–220 |
| 170 cm | 2.134 m | 7 / 8 / 9 / 10 / 12 g/m² | 3″ | 150–220 |
| 1,23 m | 2 000 / 3 000 m | 7 / 8 / 9 / 10 / 12 g/m² | 3″ | 200–280 |
| 1,25 m | 2 000 / 3 000 m | 7 / 8 / 9 / 10 / 12 g/m² | 3″ | 200–280 |
Entre 2,5 y 3,5 vueltas por fardo. El texto en negrita indica lo recomendado para explotaciones en climas áridos.
Preguntas frecuentes
P: Mi empacadora alimenta el cordón de malla perfectamente por la mañana, pero empieza a tener problemas por la tarde. ¿Qué está pasando?
R: Este es el patrón clásico de empacado en climas áridos, y tiene tres causas simultáneas. En primer lugar, la acumulación de polvo en las superficies de los rodillos de alimentación reduce la adherencia tras horas de funcionamiento. En segundo lugar, la carga estática se ha ido acumulando durante todo el día y ahora se encuentra en su nivel máximo. En tercer lugar, las temperaturas de la tarde están en su punto más alto, lo que afecta tanto al comportamiento del HDPE como a las características del caucho de los rodillos de alimentación. La solución es la parada de limpieza a mitad de la sesión descrita en esta guía: 10 minutos para limpiar la ranura del rodillo esparcidor, limpiar las superficies de los rodillos de alimentación y limpiar la ventana del sensor, combinado con la reaplicación de spray antiestático en las barras guía. Haga esto durante la pausa para el almuerzo y nuevamente a media tarde en sesiones de empacado de día completo en climas áridos.
P: A veces parece que la malla de envoltura se pega a los componentes de la cámara de empacado en lugar de avanzar con fluidez. ¿A qué se debe esto?
R: Se trata de un síntoma de electricidad estática: la malla de envoltura, al estar cargada electrostáticamente, es atraída por las superficies metálicas de la trayectoria de alimentación y se adhiere a ellas. Solución: asegúrese de que la empacadora tenga una buena conexión a tierra, aplique un aerosol antiestático a las superficies de las barras guía y considere empacar durante las horas más frescas del día, cuando la acumulación de carga estática es menor. El HDPE virgen con un tejido uniforme distribuye la carga de manera más homogénea y reduce la acumulación máxima de carga en comparación con los materiales de tejido irregular.
P: ¿Cómo se limpia la ranura del rodillo esparcidor en el campo?
R: Un cepillo rígido y estrecho con un perfil que se adapte a la ranura helicoidal —similar a un cepillo delgado para botellas o a un cepillo especial para limpiar ranuras— es la herramienta más eficaz. Mueva el cepillo a lo largo de la dirección de la ranura para eliminar el polvo compactado. En el campo, un cepillo de mano de cerdas rígidas y un pico o un destornillador para aflojar los depósitos compactados funcionan adecuadamente. La clave es limpiar la ranura por completo; las ranuras parcialmente limpias con residuos compactados en el fondo siguen reduciendo la eficacia de la distribución.
P: ¿Debería aumentar la tensión de la malla de envoltura en condiciones áridas para compensar la dilatación del HDPE provocada por el calor?
R: Un aumento moderado de la tensión —un nivel por encima de la referencia estándar— es adecuado para el empacado en las horas más calurosas de la tarde, a fin de compensar la menor rigidez del HDPE debido al calor. No aplique demasiada tensión: una tensión excesiva en el sistema de alimentación de la malla envolvedora genera sus propios problemas de alimentación. Observe la forma de las pacas durante la primera hora después del empacado para evaluar si la tensión proporciona la contención adecuada. Si las pacas pierden su forma en la hora siguiente a la expulsión, aumente el número de vueltas (a 3.5 o 4 vueltas) antes de aumentar aún más la tensión.
P: ¿Influye el color de la malla de envoltura en la electricidad estática en condiciones áridas?
R: El color tiene un efecto menor en la temperatura de la superficie: los colores más oscuros absorben más calor y alcanzan temperaturas ligeramente más altas, lo que puede aumentar mínimamente la tasa de acumulación de carga estática. En la práctica, el efecto del color sobre la electricidad estática es menor que los efectos de la humedad, la consistencia del tejido y la conexión a tierra. Elija el color basándose en el rendimiento frente a los rayos UV y los requisitos de visibilidad, más que en el control de la electricidad estática.
P: ¿Existe alguna malla diseñada específicamente para condiciones áridas?
R: No existe una línea de productos de malla de envoltura específica para «climas áridos», pero es posible conseguir las especificaciones adecuadas para condiciones áridas dentro de la gama de productos estándar. La combinación de HDPE 100 % virgen, un peso de malla adecuado (9-10 g/m² para condiciones áridas), una estructura de tejido uniforme y la carga adecuada de estabilizador UV para su región específica ofrece el rendimiento que exigen los entornos áridos. Contáctenos para analizar su ubicación específica y sus condiciones de almacenamiento.
Conclusión: El empacado en zonas áridas beneficia a una gestión sistemática
Empacar en condiciones verdaderamente áridas —el interior de Australia, las Grandes Llanuras de EE. UU., los pastizales semiáridos de cualquier continente— no es una tarea imposible. Los operadores con experiencia en estos entornos empacan de manera confiable y eficiente temporada tras temporada. Pero lo logran mediante una gestión sistemática de los tres retos que aborda esta guía, no ignorándolos y esperando que el rendimiento de la empacadora se mantenga durante una jornada completa.
La ranura del rodillo esparcidor se limpia a mitad de la sesión, no solo antes de la temporada. Se revisa la cinta de tierra, se aplica el aerosol antiestático y se adelanta el horario de empacado a las horas más frescas del día. Se aumenta la especificación de la malla de envoltura a 9 g/m², ya que 8 g/m² a una temperatura ambiente de 45 °C por la tarde ofrece menos margen que a 20 °C por la mañana.
Ninguno de estos ajustes es complicado. Todos ellos marcan la diferencia entre un empacado que funciona desde la primera paca del día hasta la última y uno que funciona bien por la mañana, pero que genera una frustración creciente a medida que avanza la tarde.
Changzhou Xinhui Netting Co., Ltd. fabrica la malla de polietileno de alta densidad (HDPE) 100 % virgen que exigen las condiciones de empacado en climas áridos: consistente, bien estabilizada y disponible en gramajes más pesados que brindan a los operadores de zonas áridas el margen que las condiciones extremas consumen. Contáctenos para obtener precios directos de fábrica según las especificaciones que requiera su entorno.
Póngase en contacto con Changzhou Xinhui Netting Co., Ltd.
Changzhou Xinhui Netting Co., Ltd. Fabricante profesional de envoltorios de malla | OEM y marca privada | Precios directos de fábrica
📧 : sale1@xinhuibalenetwrap.com
🌐 : https://xinhuibalenetwrap.com
Solicite un presupuesto para la malla de protección para climas áridos →
Suministramos a granjas, cooperativas y distribuidores de Australia, América del Norte, Europa, Japón y todo el mundo.