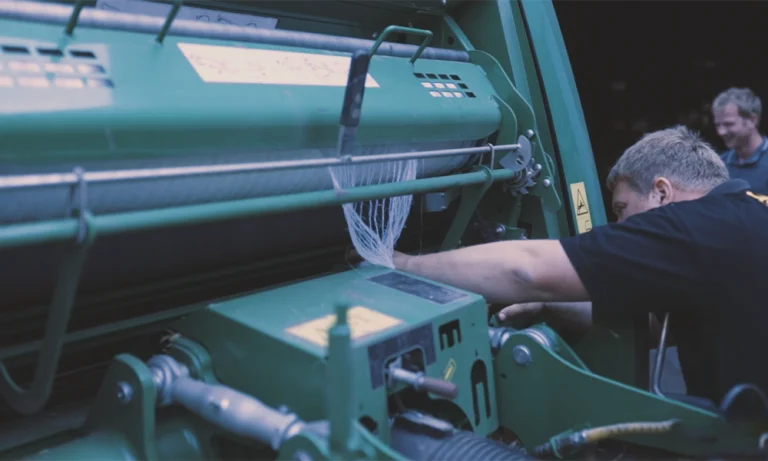
Alptraumhafte Netzverwicklungen: 5 häufige Fehler beim Beladen der John Deere 458/459-Pressen

Einleitung: Die teuersten fünf Minuten in Baling
Fragen Sie einen beliebigen Besitzer eines John Deere 458 oder 459, was ihn beim Ballenpressen am meisten nervt, und die meisten von ihnen werden dieselbe Antwort geben: das Öffnen der Ballenpresse und das Vorfinden des Wickelnetzes, das sich in einem verwickelten und kompakten Knäuel um die Gummi-Einzugswalzen gewickelt hat, dessen Durchschneiden mit dem Messer dreißig Minuten dauert – und manchmal sogar noch länger.
Es passiert genau im ungünstigsten Moment. Mitten in der Saison, in der Hochsaison, wenn sich das Wetterfenster schließt. Die Presse bleibt stehen. Das Netz bewegt sich nicht mehr vorwärts. Und irgendwo auf dem Netzzuführungsweg, zwischen der Rollenhalterung und der Presskammer, hat Ihnen ein vor fünf Minuten begangener Ladefehler gerade eine halbstündige Unterbrechung und eine möglicherweise beschädigte Rollenoberfläche gekostet.
Die Modelle John Deere 458 und 459 sind leistungsstarke und zuverlässige Rundballenpressen, die mit einem bewährten Netzwickelsystem ausgestattet sind – dieses System stellt jedoch bestimmte Anforderungen an das Wickeln, die leicht übersehen werden können, insbesondere wenn eine neue Wickelrolle in Eile montiert wird, bei schlechten Lichtverhältnissen oder wenn der Vorgang von einer Person durchgeführt wird, die mit der Maschine nicht vertraut ist. Die fünf in diesem Leitfaden behandelten Wickelfehler machen den Großteil der Störungen bei der Netzzufuhr und der Fälle von Gummirollenwicklungen bei diesen Maschinen aus.
Lesen Sie diese Anleitung von Anfang bis Ende durch, machen Sie sich mit jedem Fehler vertraut und verstehen Sie, warum dieser ein bestimmtes Problem verursacht, und so erwerben Sie das notwendige Grundwissen, um das Netzsystem 458/459 jedes Mal korrekt zu montieren – und um festzustellen, was schiefgelaufen ist, in den seltenen Fällen, in denen dennoch ein Defekt auftritt.
Ein kurzer Überblick über den Netzanschluss bei den Modellen 458/459
Bevor wir uns den Fehlern zuwenden, lohnt es sich, kurz zu erläutern, wie das Wickelgittersystem funktioniert – denn wenn man seinen Zweck versteht, lassen sich die logischen Folgen jedes einzelnen Fehlers, der während des Wickelvorgangs auftritt, sofort erkennen.
Die wichtigsten Punkte, in der Reihenfolge
Einzugsrolle → Spann- und Bremsarm → Feste Führungsstangen → Schwimmende Führungsplatte → Distanzrolle (Spirale) → Gummi-Einzugsrollen (Andruckpunkt) → Position der Vorkammer
Jedes Element erfüllt eine bestimmte Funktion:
| Element | Funktion |
|---|---|
| Schaukel mit Rollen | Es ist mit Rollen kompatibel und ermöglicht ein freies Drehen beim Abrollen |
| Arm der Spann- und Bremsvorrichtung | Führt einen kontrollierten Widerstand ein – hält die Spannung des Netzes aufrecht und verhindert ein freies Drehen |
| Feste Führungen | Legen Sie das Netz genau entlang der Strecke aus, um ein seitliches Verrutschen zu vermeiden |
| Schwimmende Führungsplatte | Stellt sicher, dass die Ausrichtung erhalten bleibt, wenn sich der Rollendurchmesser verringert |
| Verteilerrolle | Legen Sie die Folie über die gesamte Breite vor den Zuführwalzen aus |
| Gummi-Antriebsrollen | Legen Sie den Beutel nach dem Starten des Mechanismus in die Presskammer ein |
| Messer zum Einwickeln in Netz | Schneide die Folie am Ende des Verpackungsvorgangs ab |
| Netzsensor | Erkennt das Vorhandensein des Wickelnetzes und sendet ein Signal an die Steuerung |
Die goldene Regel
Das Netzgewebe muss nacheinander alle Elemente durchlaufen und den Kontaktpunkt der Gummi-Zuführwalzen – also den Zwischenraum zwischen den beiden Walzen – in einer flachen Lage, über die gesamte Breite und mit angemessener Spannung erreichen. Jeder der fünf unten aufgeführten Fehler besteht darin, dass die Maschenfolie an einer anderen Stelle als der vorgesehenen Bahn verläuft.
Fehler 1: Falsche Laufrichtung
Was ist das?
Die Rolle ist mit dem Netz so eingelegt, dass es verkehrt herum sitzt – unten statt oben oder oben statt unten –, entgegen den Angaben in der Bedienungsanleitung für das Modell 458/459.
Das ist der häufigste Fehler beim Einfädeln, bei beiden Modellen. Es passiert leicht, lässt sich aber genauso leicht vermeiden.
Warum ist das so?
Die Netzrollen sehen auf beiden Seiten identisch aus. Bei schlechten Lichtverhältnissen oder während des Schnellladevorgangs kann es leicht passieren, dass man eine Rolle einlegt, ohne zu überprüfen, in welche Richtung sich das Netz abrollt. Alles scheint in Ordnung zu sein. Das Netz ist eingelegt. Die Geometrie der Bahn ist jedoch fehlerhaft, was erst sichtbar wird, wenn die Presse versucht, das Netz zuzuführen.
Was könnte schiefgehen?
Das Führungssystem 458/459 und die Geometrie der Zuführwalzen wurden unter Berücksichtigung der spezifischen Abrollrichtung konstruiert. Wenn die Rolle verkehrt herum montiert wird, trifft die Verpackungsfolie in einem falschen Anstellwinkel auf die Führungen und die Zuführwalzen, was zwei offensichtliche Probleme verursacht:
Problem A – Das Wickelnetz verschiebt sich gegenüber der Achse. Die falsche Abrollrichtung verändert die Verteilung der Querzugspannung, während sich das Netz durch die Führungen bewegt. Das Netz verschiebt sich zu einer der Kanten hin und erreicht die Zuführwalzen in einer gegenüber der Achse verschobenen Position. Das Ergebnis: eine ungleichmäßige Umhüllung des Ballens, wobei eines der flachen Enden mehr Netz erhält als das andere.
Problem B — Aufwickeln des Netzes um die Zuführwalze In schwerwiegenderen Fällen führt ein ungeeigneter Annäherungswinkel dazu, dass das Netz an einer Stelle mit der Gummi-Zuführwalze in Kontakt kommt, an der die Drehbewegung der Walze bewirkt, dass sich das Netz um deren Außenfläche wickelt, anstatt durch den Pressspalt zu laufen. Die Gummioberfläche erfasst das Netz, die Rolle dreht sich, und das Netz wickelt sich innerhalb weniger Sekunden um sie herum.
Reparatur
✅ Überprüfen Sie in der Bedienungsanleitung, wie die richtige Abrollrichtung für das jeweilige Modell aus dem Jahr 2018/2019 lautet. Die Abbildung im Abschnitt über die Wickelrolle zeigt die Rolle in der Halterung sowie einen Pfeil, der die richtige Abrollrichtung angibt.
✅ Überprüfen Sie vor dem Aufwickeln, von welcher Seite der Rolle das Netz zugeführt wird – von oben oder von unten. Wenn dies nicht den Anweisungen entspricht, nehmen Sie die Rolle heraus, drehen Sie sie um 180 Grad und setzen Sie sie wieder ein.
✅ Markieren Sie die neuen Rollen, nachdem Sie sie eingelegt haben. Das Anbringen eines Klebebandstreifens am Ende der Rolle, der die richtige Laufrichtung anzeigt, dauert nur fünf Sekunden und hilft Ihnen, diesen Fehler bei jedem weiteren Einlegen zu vermeiden.
Fehler 2: Nichtbeachtung oder falsche Anwendung der Anleitung
Was ist das?
Das Netz wird durch einige, aber nicht alle Führungsstifte geführt – entweder wird es über die Führung geführt, unter der es eigentlich hindurchgehen sollte, oder unter der Führung, über die es eigentlich hinweggehen sollte.
Warum ist das so?
Bei schlechten Lichtverhältnissen und eingeschränktem Zugang zum hinteren Bereich der Druckmaschine ist der Materialführungsweg nicht immer klar erkennbar. Die zahlreichen Führungspunkte – feste Leisten, bewegliche Platten, die Verteilwalze – liegen dicht beieinander und können leicht verwechselt oder gänzlich übersehen werden. Am stärksten von diesem Fehler betroffen sind Bediener, die das Material schnell einführen und sich dabei auf ihr Gefühl verlassen, anstatt jeden Führungspunkt visuell zu überprüfen.
Dies geschieht häufig auch dann, wenn eine Person, die mit dem Gerät nicht vertraut ist, die Rolle zum ersten Mal montiert oder nach einer Wartungsmaßnahme, bei der das Führungselement in einer ungewöhnlichen Position angebracht wurde.
Was könnte schiefgehen?
Jeder Leitfaden erfüllt eine bestimmte Funktion. Wird einer davon weggelassen, wird die entsprechende Funktion deaktiviert.
Wird die Spannführung nicht verwendet, entsteht Spiel zwischen der Rolle und den Zuführrollen. Das lockere Netz wickelt sich während der Zuführung auf – es wellt sich und faltet sich beim Eintritt in den Schlitz, was ein deutliches Anzeichen dafür ist, dass sich das Netz um die Zuführrolle wickeln wird.
Das Fehlen der Ausrichtungsführung führt zu einer seitlichen Verschiebung des Netzes. Das Netz, das sich in eine Richtung bewegt, gelangt schräg und nicht senkrecht in den Zwischenraum zwischen den Zuführwalzen – was zu einer ungleichmäßigen Überlappung des Netzes führt und in schweren Fällen dazu führen kann, dass die Netzkante mit dem Ende der Rolle in Kontakt kommt, wo die Wicklung beginnt.
Wird das Material an einer beliebigen Führungsstelle von oben statt von unten (oder umgekehrt) geführt, ändert sich der Anstellwinkel des Netzes gegenüber den Zuführwalzen – dieser Effekt ähnelt den Folgen einer falschen Laufrichtung, tritt jedoch bereits auf halber Strecke auf.
Reparatur
✅ Setzen Sie die Teile langsam zusammen und überprüfen Sie jeden Bezugspunkt visuell, anstatt alles in einem Zug zusammenzusetzen. Vergleichen Sie die Bezugspunkte mit der Montagezeichnung in der Bedienungsanleitung.
✅ Nutze das Ablaufdiagramm jedes Mal, bis du den Ablauf so gut beherrschst, dass du ihn völlig automatisch ausführen kannst. Es ist nichts Falsches daran, es zu nutzen – dieses Diagramm gibt es ja gerade deshalb, weil der Ablauf nicht intuitiv ist.
✅ Erstellen Sie anhand der Abbildung in der Bedienungsanleitung ein laminiertes Blatt mit Beladehinweisen und befestigen Sie es an der Innenseite der hinteren Tür der Presse. So ist die richtige Beladungsweise genau dann und dort sichtbar, wo dieser Vorgang durchgeführt wird.
Fehler 3: Das Netz ist um die Zuführrollen gewickelt, nicht zwischen ihnen
Was ist das?
Das Netz wird auf der Oberseite der oberen Zuführwalze oder unterhalb der Unterseite der unteren Zuführwalze platziert und verläuft nicht durch den Kontaktpunkt zwischen den beiden Walzen.
Dies ist ein Ladefehler, der in den meisten Fällen zu einer sofortigen und schweren Verwicklung der Gummiwalze führt – und genau dies ist die Ursache für eine größere Anzahl beschädigter Oberflächen an den Zuführwalzen der Pressen vom Typ 458/459 als jeder andere einzelne Fehler.
Warum ist das so?
Der Kontaktpunkt der Zuführwalzen ist schmal und bei Einführen des Netzes aus einem ungünstigen Winkel und bei schlechten Lichtverhältnissen nicht sofort zu erkennen. Bediener, die spüren, dass das Netz die Oberfläche der Gummiwalze berührt, und davon ausgehen, dass es richtig liegt – ohne sich zu vergewissern, dass es den Kontaktpunkt passiert hat –, schaffen die Voraussetzungen für diesen Fehler. Das Netz berührt die Walze. Es scheint die richtige Stelle zu sein. Aber das ist nicht der Fall.
Was könnte schiefgehen?
Wenn das Netz über die obere Zuführrolle geführt wird:
- Das Netzwickelsystem wird aktiviert, und die Zuführrollen beginnen sich zu drehen
- Durch die Drehung der oberen Rolle – die sich am höchsten Punkt nach vorne dreht – wickelt sich das Netz um deren Oberseite
- Das Netz wird an der Außenseite der Rolle angebracht und nicht durch den Pressschlitz gezogen
- Nach zwei oder drei Umdrehungen der Rolle begann sich das Netzgewebe um die Rolle zu wickeln
- Das Aufwickeln wird fortgesetzt, bis die Rolle vollständig aufgewickelt ist oder bis das System einen Fehler feststellt
Die Gummioberfläche sorgt für ausreichend Haftung, um den Beutel unter normalen Bedingungen zuverlässig durch den Schlitz zu schieben – doch genau diese Haftung führt dazu, dass sich der Beutel schnell und vollständig um die Rolle wickelt, wenn er von der falschen Seite mit ihr in Kontakt kommt.
Das Auspacken der aufgerollten Rolle des Zuführers ist ein zeitaufwändiger Vorgang, bei dem ein echtes Risiko besteht, die Oberfläche der Rolle zu beschädigen. Das in mehrere Materialschichten eingewickelte Netz muss mit einem Messer mit gebogener Klinge aufgeschnitten werden, wobei darauf zu achten ist, die Gummioberfläche nicht zu zerkratzen. Eine zerkratzte Gummirolle verliert ihre gleichmäßige Haftung und verursacht Probleme bei der Zuverlässigkeit der Zuführung, die für den Rest der Saison bestehen bleiben.
Reparatur
✅ Überprüfen Sie visuell, ob sich der Draht zwischen den Walzen befindet – weder darüber noch darunter. Schauen Sie bei geöffneter Pressentür direkt auf die Pressstelle und vergewissern Sie sich, dass der Draht durch den Spalt zwischen den beiden Walzen verläuft.
✅ Führen Sie das Ende des Netzes mit zwei Fingern zwischen die Rollen ein. Drücken Sie das Netz nicht in Richtung der Rollen, in der Hoffnung, dass es sich von selbst in den freien Raum legt. Der Zwischenraum an der Einführstelle ist breit genug, um die manuell eingeführte, umgeschlagene Netzkante aufzunehmen – diese fünf zusätzlichen Sekunden lohnen sich wirklich.
✅ Lesen Sie die Bedienungsanleitung, um die Vorgehensweise zur Einstellung der Wickelposition zu überprüfen. Bei den Modellen 458/459 kann es erforderlich sein, das Netzwickelsystem in einen speziellen manuellen Wickelmodus zu schalten, bevor sich der Andruckbalken in der Position befindet, die das Anlegen des Netzes ermöglicht. Bevor Sie versuchen, das Netz zu ziehen, vergewissern Sie sich, dass die Rollen korrekt für den Wickelvorgang positioniert sind.
Fehler 4: Falsche Montage der Verteilerrolle
Was ist das?
Das Netz ist auf der falschen Seite der Abrollrolle aufgewickelt, oder diese Rolle fehlt gänzlich. Bei bestimmten Konfigurationen der Modelle 458/459 ist die Art und Weise, wie das Netz in Bezug auf die Verteilerrolle gewickelt wird, entscheidend für die korrekte Funktion dieser Rolle – und eine Wicklung, die diese Beziehung umkehrt, führt dazu, dass das Netz in einer Version, die schmaler ist als seine Gesamtbreite, an den Zuführrollen ankommt.
Warum ist das so?
Die Abwickelrolle ist das Element, dessen Funktion beim Netzwickelvorgang am wenigsten offensichtlich ist. Ihre spiralförmige Rille lässt eine Person, der dies nicht erklärt wurde, ihre Funktion nicht erkennen, und bei schlechten Lichtverhältnissen im hinteren Bereich der Maschine kann man sich leicht hinsichtlich der Einführrichtung – „von oben“ oder „von unten“ – täuschen.
Zudem – und das ist wichtig – kann es vorkommen, dass das Gewinde zwar korrekt aussieht, die Welle jedoch in umgekehrter Richtung läuft, wenn die Steuerwelle zuvor zu Wartungszwecken ausgebaut und anschließend falsch eingebaut wurde (um 180 Grad gedreht, sodass die Enden zueinander zeigen). Befolgen Sie die nachstehende Diagnoseanleitung.
Was könnte schiefgehen?
Der Fehler: Die spiralförmige Rille des Zylinders, deren Aufgabe es ist, das Netz von der Mitte zu den Rändern hin nach außen zu drücken, wirkt entweder nicht auf das Netz ein (falls sie fehlt) oder wirkt in die entgegengesetzte Richtung (falls der Zylinder mit der Rückseite nach vorne montiert ist). Das Netz gelangt zu den Zuführwalzen in einer Breite, die geringer ist als die Gesamtbreite.
Ein typisches Anzeichen für Probleme beim Wickeln auf die Abrollrolle sind Ballen, die an der gewölbten Seite gut gewickelt sind, an den flachen Enden jedoch eine dünne, ungleichmäßige oder fehlende Schicht aufweisen. Der mittlere Teil des Ballens ist ordnungsgemäß gewickelt, da der mittlere Teil des Netzes immer vorhanden ist – die Ränder fehlen jedoch oder sind unzureichend, und die Verteilwalze sollte sie über die gesamte Breite des Ballens spannen.
Nebenwirkung: Eine Bahn, deren Breite geringer ist als die Gesamtbreite, kann sich ebenfalls in nur eine Richtung auf der Zuführstrecke bewegen und außerhalb des vorgesehenen Pressbereichs mit der Zuführwalze in Kontakt kommen – was dazu führen kann, dass sich die Bahn um die Walze wickelt, wie unter Punkt 3 beschrieben.
Reparatur
✅ Suchen Sie die Verteilerrolle auf der Netzwickelbahn – Sie erkennen sie an den spiralförmigen Rillen auf der Oberfläche; sie befindet sich zwischen der Führung und den Zuführrollen.
✅ Schauen Sie in der Bedienungsanleitung nach, auf welcher Seite sich das Gewinde befindet. Die Abbildung in der Anleitung zeigt Ihnen, ob das Netz über oder unter der Abrollrolle gewickelt wird, und gibt Ihnen den richtigen Anstellwinkel an.
✅ Überprüfen Sie die Einbaurichtung der Rolle, wenn die Abdeckung der Ballenenden durchgehend unzureichend ist. Legen Sie ein Stück Netz auf die Rolle und drehen Sie diese von Hand – bei korrekter Montage sollte das Netz an beiden Außenkanten gleichzeitig angedrückt werden. Wenn sich das Netz zur Mitte hin zusammenzieht, ist die Rolle verkehrt herum montiert. Entfernen Sie die Befestigungsklammern an beiden Enden der Welle, drehen Sie die Rolle um 180 Grad und montieren Sie sie erneut.
Fehler 5: Die Länge des Verlängerungsstücks ist beim Einschrauben falsch
Was ist das?
Nachdem das gesamte Band abgezogen wurde, lässt der Bediener entweder zu wenig Material übrig, um den aus den Zuführrollen herausragenden Teil aufzuwickeln – oder zu viel. Jede dieser Extremsituationen führt dazu, dass die neue Rolle bereits im ersten Durchlauf ausfällt.
Warum ist das so?
Die korrekte Länge der Spitze ist in der Bedienungsanleitung angegeben und kann leicht übersehen oder falsch eingeschätzt werden. Die Ursache für diesen Fehler ist eine „ungefähre“ Vorgehensweise – Bediener, die das Einfädeln zwar in jeder anderen Hinsicht korrekt ausführen, aber die Länge der Spitze nicht überprüfen.
Dieser Fehler tritt häufig auch auf, wenn der Betrieb nach einer Unterbrechung wieder aufgenommen wird, die durch einen Netzbruch während des Wickelvorgangs verursacht wurde. Der Bediener lokalisiert die Bruchstelle, wickelt das Netz ab diesem Punkt neu auf und setzt den Wickelvorgang fort, ohne die Länge des Endes zu überprüfen, das aus dem neuen Wickelstartpunkt herausragt.
Was könnte schiefgehen?
Zu geringer Netzvorschub: Die Zuführwalzen schieben das Netz vorwärts, doch dessen freies Ende erreicht den Ballen nicht, bevor die für das Anbringen vorgesehene Zeit abgelaufen ist. Die Steuerung der Presse kann einen Netzfehlercode ausgeben, oder der erste Ballen wird ohne Netz geformt, sofern das Fehlererkennungssystem nicht aktiviert wird. In den folgenden Zyklen führt der wiederholte Synchronisationsfehler dazu, dass der erste Teil des Ballenumfangs vor dem Anbringen der Netze unumwickelt bleibt.
Zu langes überschüssiges Material: Das freie Ende, das über die Zuführwalzen hinausragt, kann sich verwickeln, mit den Seiten der Gummiwalzen in Kontakt kommen oder beim Anlaufen der Walzen falsch in den Zwischenraum zwischen den Walzen gezogen werden. Ein langes, freies Netzende, das mit einer rotierenden Zuführwalze in Kontakt kommt, kann dazu führen, dass sich das Netz aufwickelt, bevor die Bildung des ersten Ballens auf der neuen Rolle beginnt.
Reparatur
✅ Schauen Sie in der Bedienungsanleitung nach, welche Kabellänge für die Modelle 458/459 empfohlen wird. Dabei handelt es sich um einen genauen Wert, nicht um einen ungefähren – in der Anleitung ist die erforderliche Länge in Zoll oder Zentimetern angegeben.
✅ Bei jedem Einlegen einer neuen Rolle muss der Bandvorschub gemessen werden. Ein Stück Band, das in angemessenem Abstand zu den Zuführwalzen am Pressenrahmen befestigt ist, dient als fester Bezugspunkt – es reicht aus, dafür bei jedem Einlegen fünf Sekunden einzuplanen.
✅ Sollte der Faden während der Arbeit reißen, ziehen Sie das gerissene Ende ausgehend von der Bruchstelle über die gesamte Länge erneut durch und überprüfen Sie die Länge des Endes, bevor Sie die Arbeit fortsetzen. Gehen Sie niemals davon aus, dass an der Bruchstelle ein für die Fortsetzung der Arbeit ausreichendes Ende übrig geblieben ist.
Checkliste für Gewindeschneiden 458/459 – bitte ausdrucken und laminieren
Verwenden Sie diese Checkliste jedes Mal, wenn Sie eine neue Rolle einlegen. Bringen Sie die laminierte Version davon an der Innenseite der hinteren Tür der Druckmaschine an.
| # | Überprüfe die Position | ☐ |
|---|---|---|
| 1 | Abrollrichtung der Rolle gemäß der Gebrauchsanweisung | ☐ |
| 2 | Das Netz wurde in der richtigen Reihenfolge durch alle Führungen gezogen | ☐ |
| 3 | Jede Führung wurde einer Sichtprüfung unterzogen – es fehlen keine Führungen und alle sind korrekt montiert | ☐ |
| 4 | Das Netz verläuft durch den Zwischenraum zwischen den Zuführwalzen – weder über noch unter einer der Walzen | ☐ |
| 5 | Das Einführen des Endes wurde visuell überprüft – man sieht, wie sich das Netz zwischen den beiden Rollen aufwickelt | ☐ |
| 6 | Die Befestigungsrolle wurde gemäß der Anleitung auf der richtigen Seite angeschraubt | ☐ |
| 7 | Die Abrollrolle rollt nach außen (und nicht nach innen) – durch einen manuellen Test bestätigt | ☐ |
| 8 | Die Auszugslänge über die Zuführrollen hinaus entspricht den Angaben in der Bedienungsanleitung | ☐ |
| 9 | Das Netz bleibt über die gesamte Länge glatt und faltenfrei | ☐ |
| 10 | Zwischen der Rolle und den Zuführrollen gibt es keine Verdrehungen des Netzes | ☐ |
Notfallwiederherstellung: wenn die Situation ohnehin außer Kontrolle gerät
Selbst wenn das Netz richtig aufgerollt ist, kann es sich manchmal verheddern – vor allem, wenn es von ungleichmäßiger Qualität ist oder unter extremen Geländebedingungen eingesetzt wird. Hier ist die schnellste und sicherste Methode, um dieses Problem zu lösen:
Schritt 1: Halte sofort an
Die Zapfwelle (PTO) muss sofort nach Feststellung einer Verwicklung – aufgrund eines Fehlercodes oder einer direkten Beobachtung – abgeschaltet werden. Jede weitere Umdrehung führt dazu, dass sich eine neue Materialschicht verwickelt. Versuchen Sie nicht, die Walzen abzuschrauben, um die Verwicklung zu beseitigen.
Schritt 2: Öffnen Sie den Bereich der Zuführungsrolle
Öffnen Sie die hintere Tür oder die Zugangsklappe. Bevor Sie den Bereich der Zuführungsrollen berühren, vergewissern Sie sich, dass alle beweglichen Teile vollständig zum Stillstand gekommen sind.
Schritt 3: Schneiden Sie vorsichtig
Verwenden Sie zum Abtrennen der Folienlagen von der Rolle ein scharfes Messer mit gebogener Spitze. Arbeiten Sie entlang der Länge der Rolle (parallel zu deren Achse), anstatt zu versuchen, jede Schicht einzeln abzurollen. Einige Längsschnitte ermöglichen es, das Material in Stücken abzuziehen. Schneiden Sie nicht direkt an der Gummioberfläche – Schnitte im Gummi beeinträchtigen die gleichmäßige Haftung und verursachen langfristig Probleme bei der Zuführung.
Schritt 4: Gründliche Reinigung
Alle Reste des abgeschnittenen Netzes müssen von der Rolle, der Führung und allen zugänglichen Komponenten des Zuführsystems entfernt werden. Zurückbleibende Netzreste führen im nächsten Zyklus zu Problemen bei der Zuführung.
Schritt 5: Überprüfen Sie die Oberfläche der Rolle
Überprüfen Sie beide Gummilaufrollen auf eventuelle Schnitte, Kratzer, Abnutzungsspuren oder Verformungen der Oberfläche. Leichte Unebenheiten lassen sich manchmal durch leichtes Abschleifen beseitigen. Bei schweren Beschädigungen sollten Sie die Rollen vor der nächsten Mähsaison austauschen.
Schritt 6: Finden Sie die Ursache heraus, bevor Sie das Gerät wieder aufladen
Sie sollten den Faden nicht erneut einfädeln und mit der Arbeit fortfahren, ohne zuvor festzustellen, welcher der fünf Einfädelungsfehler zur Bildung einer Schlaufe geführt hat. Ein erneutes Einfädeln mit demselben Fehler führt zum gleichen Ergebnis.

Wie wirkt sich die Qualität des Netzes auf die Zuverlässigkeit des Wickelvorgangs aus?
Einer der Faktoren, die die Zuverlässigkeit des Wickelvorgangs beeinflussen, ist neben der Technik des Bedieners die Qualität der Netzrolle selbst.
Ein Netz, das mit ungleichmäßiger Spannung aufgewickelt wurde – mit abwechselnd straffen und lockeren Abschnitten – erzeugt einen ungleichmäßigen Abrollwiderstand, während sich die Rolle auf der Bahn bewegt. Diese Schwankungen im Abrollwiderstand verursachen kurzzeitige Spannungsspitzen und Momente der Lockerung, die ein korrekt konfiguriertes System an die Grenzen seiner Toleranz bringen können. Bei den Modellen 458/459, bei denen im Falle eines fehlerhaften Kontakts des Netzes mit der Zuführwalze die Gummioberfläche der Walze für ein schnelles Aufwickeln sorgt, ist der Spielraum zwischen ordnungsgemäßem Betrieb und Aufwickeln relativ gering.
Das Netz, das zu 100 % aus primärem Polyethylen hoher Dichte (HDPE) unter Einhaltung konstanter Maßtoleranzen hergestellt und während des gesamten Produktionszyklus mit gleichmäßiger Spannung gewickelt wird, gewährleistet für das Zuführsystem der Modelle 458/459 einen vorhersehbaren und konstanten Materialfluss, für den es entwickelt wurde. Der Rollendurchmesser nimmt gleichmäßig ab. Der Abrollwiderstand ist vom ersten bis zum letzten Meter konstant. Es gibt schlichtweg keine Spannungsschwankungen, die bei Systemen mit korrekter Wicklung zu einer Welligkeit des Netzes führen.
Das Unternehmen Changzhou Xinhui Netting Co., Ltd. produziert gemäß dieser Norm – aus 100 % reinem Polyethylen hoher Dichte (HDPE) mit Zusatz von UV-Stabilisatoren, unter Aufrechterhaltung einer konstanten Rollenspannung gewickelt – für landwirtschaftliche Betriebe und Händler weltweit.
Gitternetz, passend für die Modelle John Deere 458/459
Standard-Spezifikationen
| Breite | Länge | Der Kern | Nettogewicht | Anzahl der Ballen pro Rolle* |
|---|---|---|---|---|
| 48 Zoll (122 cm) | 3.000 m | 3 Zoll (76 mm) | 7 / 8 / 9 / 10 / 12 g/m² | 200–280 |
| 51 Zoll (130 cm) | 3.000 m | 3 Zoll (76 mm) | 7 / 8 / 9 / 10 / 12 g/m² | 200–280 |
*Bei 2,5–3,5 Wicklungen pro Ballen. Bitte überprüfen Sie die Anforderungen an die Breite des jeweiligen Modells in der Bedienungsanleitung.
Das gesamte Sortiment ist verfügbar
| Parameter | Optionen |
|---|---|
| Breite | 48″, 51″, 64″, 67″ (Nordamerika) / 1,23 m, 1,25 m, 1,30 m (EU) / auf Bestellung |
| Länge | 1 000 m / 2 000 m / 3 000 m / 3 600 m / 4 000 m / 5 000 m |
| Nettogewicht | 7 / 8 / 9 / 10 / 12 g/m² |
| Material | 100 % neues HDPE + UV-beständig |
| Farbe | Weiß, grün, blau, gelb – oder auf Bestellung |
Häufig gestellte Fragen
Frage: Warum wickelt sich das Wickelnetz immer um die Gummirollen meines John Deere 459?
A: Das Aufwickeln der Gummirolle beim Modell 459 ist fast immer auf einen der fünf in dieser Anleitung beschriebenen Wickelfehler zurückzuführen – am häufigsten tritt dies auf, wenn das Netz über die Oberseite der Zuführrolle geführt wird, anstatt durch den Pressspalt zu laufen (Fehler Nr. 3) oder wenn die Laufrichtung falsch ist (Fehler Nr. 1). Um die Ursache zu ermitteln, müssen Sie die fünf Fehler systematisch überprüfen. Wenn bestätigt wurde, dass die Wicklung korrekt ist und das Problem weiterhin auftritt, müssen Sie die Qualität der Netze überprüfen – ungleichmäßig gewickelte Rollen verursachen Spannungsschwankungen, die das korrekt gewickelte Netz auf die Rolle drücken können.
Frage: Wie ist die richtige Laufrichtung beim Modell JD 458/459?
A: Die richtige Einlaufrichtung ist in der Bedienungsanleitung im Kapitel zum Befüllen des Netzes beschrieben, meist zusammen mit einer Abbildung. Diese kann je nach Baujahr variieren – es wird empfohlen, stets die jeweilige Bedienungsanleitung zu konsultieren.
F: Wie kann ich überprüfen, ob die Streutrommel verkehrt herum montiert ist?
A: Legen Sie ein Stück Netz auf die Oberfläche der Verteilerwalze und drehen Sie die Walze mit der Hand. Das korrekt montierte Netz sollte gleichzeitig zu beiden Außenkanten hin gedrückt werden. Wenn sich das Netz zur Mitte hin zusammenzieht, ist die Rolle verkehrt herum montiert – Sie müssen sie herausnehmen, um 180 Grad drehen und erneut montieren.
Frage: Wie lang ist das Kabel beim Modell JD 458/459?
A: Die genauen Maße sind in der Bedienungsanleitung angegeben. Im Allgemeinen berichten die meisten Nutzer der Modelle 458/459, dass das Material die Zuführwalzen um etwa 12–18 Zoll übersteht – die genauen Maße für ein bestimmtes Baujahr sollten jedoch in der Anleitung nachgeschlagen werden, anstatt sich ausschließlich auf diesen allgemeinen Richtwert zu verlassen.
Frage: Kann die Qualität der Netze bei den Modellen 458/459 zu Problemen beim Auf- und Abwickeln führen?
A: Ja. Ungleichmäßig gewickelte Rollen verursachen einen unregelmäßigen Abrollwiderstand – Spannungsschwankungen und Durchhängemomente, die selbst bei einem korrekt montierten System zu Verwicklungen führen können. Das zu 100 % aus reinem HDPE hergestellte Netz, das mit konstanter Spannung gewickelt wird, minimiert dieses Risiko.
Frage: Ist das Xinhui-Ballenpressennetz mit den Ballenpressen JD 458 und 459 kompatibel?
A: Ja. Die Firma Changzhou Xinhui Netting Co., Ltd. stellt Netze mit einer Breite von 48″ und 51″ auf Spulen mit einem Durchmesser von 3 Zoll her – dies sind die Standardmaße für die Modelle JD 458 und 459 – aus 100 % primärem Polyethylen hoher Dichte (HDPE) mit UV-Stabilisatoren, gewickelt unter Aufrechterhaltung einer konstanten Rollenspannung.
Fazit: Das Aufziehen dauert zwei Minuten. Die Behebung der Blockade – dreißig.
Die fünf in diesem Leitfaden beschriebenen Fehler beim Wickeln – falsche Abwickelrichtung, fehlende oder falsch positionierte Führungen, das Wickeln des Netzes um die Zuführrollen statt zwischen ihnen, das falsche Wickeln der Trennrollen und die falsche Länge des Auslaufs – lassen sich vermeiden. Jeder einzelne davon. Dank der laminierten Checkliste an der Pressentür und der zweiminütigen Überprüfung der Wicklung vor der Bildung des ersten Ballens auf jeder Rolle wird das Wickeln des Netzes um die Gummirolle beim Modell John Deere 458/459 zu einer seltenen Ausnahme und nicht zu einer wiederkehrenden Kostenquelle.
Richtig einwickeln. Die Checkliste überprüfen. Ohne Unterbrechungen verpacken.
Sollte die Qualität der Wickelgarnitur aufgrund ungleichmäßiger Wicklung oder Maßabweichungen zu Problemen bei der Materialzuführung führen, bietet die Firma Changzhou Xinhui Netting Co., Ltd. Wickelgarnituren aus HDPE in gleichbleibender Qualität an, für die das Zuführsystem der Modelle 458/459 — direkt ab Werk, mit auf Ihre Maschine abgestimmten Spezifikationen.
Wenden Sie sich an die Firma Changzhou Xinhui Netting Co., Ltd.
Changzhou Xinhui Netting Co., Ltd. – Professioneller Hersteller von Verpackungsnetzen | OEM-Dienstleistungen und Eigenmarken | Preise direkt ab Werk
📧 : sale1@xinhuibalenetwrap.com
🌐 : https://xinhuibalenetwrap.com
Fordern Sie noch heute ein kostenloses Angebot an →
Wir beliefern landwirtschaftliche Betriebe, Genossenschaften und Händler in Nordamerika, Europa, Japan, Australien und weltweit.