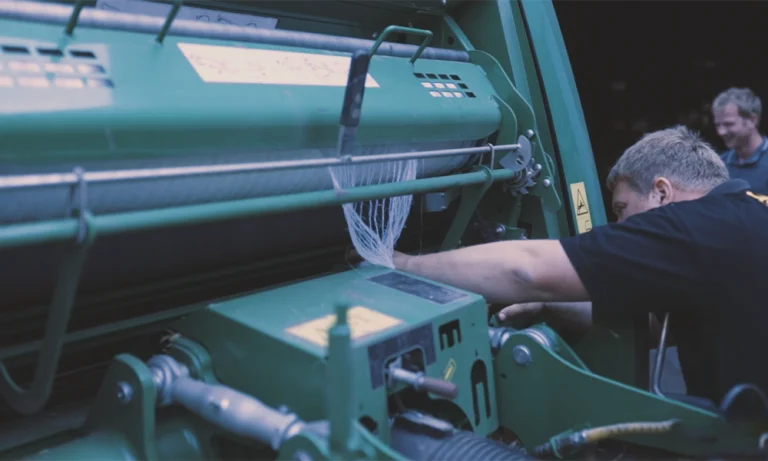
So interpretieren Sie die Fehlercodes der JD-Ballenpresse: So setzen Sie den Schlaufenantrieb in 2 Minuten zurück

Einleitung: Fehlercodes auf dem Feld – der schlimmste Moment für jeden Landwirt
Wir befinden uns mitten in der Ballensaison. Die Ernte ist bereit, das Wetterfenster schließt sich, und Ihre John Deere Rundballenpresse stoppt mitten im Zyklus und zeigt einen Fehlercode auf dem Display an. Das Netzwickelsystem reagiert nicht, der Wickelzyklus wird nicht abgeschlossen, und Sie sitzen in der Kabine und versuchen herauszufinden, was der Code bedeutet und was Sie nun tun sollen.
Dieser Leitfaden wurde speziell für diesen Anlass verfasst.
Wir erläutern die häufigsten Fehlercodes bei John Deere-Ballenpressen im Zusammenhang mit dem Netzwickelsystem – insbesondere dem Netzwickelantrieb – bei den gängigsten Modellen der JD-Rundballenpressen, darunter die Modelle 559, 569, 578 und die Ballenpressen der Serie 5. Wir führen Sie Schritt für Schritt durch das Verfahren zum Zurücksetzen des Stellantriebs, gehen auf alle relevanten Diagnoseschritte ein, die Sie durchführen sollten, und erläutern die häufigsten Ursachen für wiederkehrende Störungen am Netzwickelstellantrieb.
Wir gehen auch auf einen Faktor ein, den viele Betreiber bei der Fehlerdiagnose des Stellantriebs nicht berücksichtigen: die Qualität der Netzwicklung. Eine Rolle mit minderwertiger Wicklung verursacht einen mechanischen Widerstand im Versorgungssystem, was zu Fehlercodes des Stellantriebs führen kann, selbst wenn der Stellantrieb selbst einwandfrei funktioniert.
Erläuterung zum Antriebssystem der Wickelspule der John Deere-Ballenpresse
Was ist der Net Wrap-Antrieb?
Der Netzwickelantrieb einer John Deere Rundballenpresse ist die elektromechanische oder hydraulische Komponente, die für das Starten und Steuern des Netzzuführungszyklus zuständig ist. Wenn der Ballen den gewünschten Durchmesser erreicht hat, sendet das Steuerungssystem der Ballenpresse ein Signal an den Antrieb, der das Netz in die Presskammer einführt, um den Wickelzyklus zu starten.
Je nach konkretem JD-Modell kann der Netzaufwickelantrieb:
- Ein elektrischer Linearantrieb – eine motorisierte Stange, die sich aus- und einfährt, um den Spulenvorschubmechanismus anzutreiben
- Ein Hydraulikantrieb – ein Hydraulikzylinder, der über den Hydraulikkreislauf der Ballenpresse angetrieben wird
- Ein elektrohydraulischer Aktuator – ein magnetbetätigtes Ventil, das den Hydraulikfluidstrom zum Spulenversorgungssystem leitet
Bei den meisten aktuellen Rundballenpressen von John Deere – darunter die Modelle 559, 569, 578 und die Serie 5 – wird das Netzwickelsystem über einen elektrischen Stellantrieb gesteuert, der in das ISOBUS- oder GreenStar-Steuerungssystem der Rundballenpresse integriert ist. Das Steuerungssystem überwacht die Position des Stellantriebs, die Betriebszeit und den Energieverbrauch und generiert Fehlercodes, wenn ein Parameter außerhalb des erwarteten Bereichs liegt.
Was verursacht einen Fehlercode beim Motor des Netzrollers?
Das JD-Steuerungssystem generiert einen Fehlercode für den Spulenantrieb, wenn es eine oder mehrere der folgenden Situationen feststellt:
| Aktivierungsbedingung | Was der Controller erkennt |
|---|---|
| Der Stellantrieb erreicht die gewünschte Position nicht | Der Positionssensor zeigt einen unvollständigen Hub an |
| Die Bewegungsdauer des Stellantriebs überschreitet den Grenzwert | Der Antrieb läuft sehr langsam – möglicherweise liegt ein mechanischer Widerstand vor |
| Der Energieverbrauch des Stellantriebs ist zu hoch | Motorüberlastung – mechanische Blockierung oder Festfressen |
| Die Stromaufnahme des Stellantriebs ist zu gering | Stromausfall – beschädigtes Kabel oder beschädigter Stecker |
| Der Antrieb fährt nicht zurück | Störung auf dem Rückweg |
| Der Netzwerksensor ist nicht aktiviert | Nach der Aktivierung des Stellantriebs wurde kein Netzwerksignal erkannt |
Das Verständnis der Ursache eines Fehlercodes ist für eine effektive Diagnose unerlässlich. Der Fehlercode selbst gibt zwar Aufschluss über die vom Steuergerät erkannte Situation, nicht jedoch unbedingt über deren Ursache.
Häufige Fehlercodes bei John Deere-Ballenpressen
John Deere verwendet in seiner gesamten Produktpalette an Rundballenpressen ein standardisiertes Fehlercodesystem (DTC). Nachfolgend sind die häufigsten Fehlercodes im Zusammenhang mit dem Netzwickeln bei den Modellen der Serien 559, 569, 578 und 5 aufgeführt.
Wichtiger Hinweis: John Deere aktualisiert regelmäßig die Software der Steuereinheit und die Fehlercode-Definitionen. Konsultieren Sie stets das spezifische Diagnosehandbuch für Ihr Ballenpressenmodell und Ihre Softwareversion. Die unten aufgeführten Fehlercodes sind diejenigen, die in der Praxis am häufigsten angezeigt werden – Ihr Bildschirm kann je nach Baujahr und Softwareversion davon abweichen.
Fehlercode: STÖRUNG AM NET-WRAP-STELLANTRIEB / Fehler bei der Position des Stellantriebs
Was das bedeutet: Das Betriebssystem hat dem Stellantrieb den Befehl zum Bewegen gegeben, aber keine Bestätigung erhalten, dass dieser die Zielposition innerhalb des zulässigen Zeitraums erreicht hat. Der Stellantrieb hat sich entweder gar nicht bewegt, sich zu langsam bewegt oder ist vor Erreichen des Endpunkts seines Hubs angehalten.
Häufigste Ursachen:
- Mechanische Befestigung an der Antriebswelle
- Die in Netzverpackung verpackte Rolle hat sich im Zuführungskanal verfangen und verursacht einen Widerstand, den der Antriebsmechanismus nicht überwinden kann
- Defekt am Antriebsmotor (durchgebrannt oder blockiert)
- Defekt oder lose Positionssensor
- Eine niedrige Batteriespannung führt zu einer unzureichenden Leistung des Antriebsmotors
Erster Schritt: Befolgen Sie die nachstehende Anleitung für einen Schnell-Reset (2 Minuten).
Fehlercode: MOTORÜBERLASTUNG NET WRAP
Was das bedeutet: Der Servomotor zieht mehr Strom als der vom Controller festgelegte Grenzwert. Dies deutet darauf hin, dass der Motor gegen einen übermäßigen mechanischen Widerstand arbeitet – er versucht, sich zu bewegen, doch etwas behindert oder erschwert seine Bewegung erheblich.
Häufigste Ursachen:
- Die Rolle mit dem Netzverpackungsmaterial hat sich verklemmt oder ist falsch positioniert, was zu Widerstand beim Durchlauf führt
- Eis, Pflanzenreste oder Fremdkörper, die den Zufuhrkanal verstopfen
- Ein beschädigtes oder verformtes Gelenk des Stellantriebs, das zu einer mechanischen Blockierung führt
- Ein Wickelnetz mit falscher Breite führt zu einer Verstopfung in den Leitern
- Der Antriebsmotor weist erste interne Defekte auf
Erster Schritt: Bevor Sie einen Reset durchführen, überprüfen Sie, ob der Stromkreis frei von Hindernissen ist, und beseitigen Sie diese gegebenenfalls. Ein Überstromfehler, der zurückgesetzt wird, ohne dass das Hindernis beseitigt wurde, wird sofort erneut ausgelöst.
Fehlercode: NETWRAP-SENSOR – KEIN SIGNAL / Netwrap nicht erkannt
Was dies bedeutet: Der Netzverwicklungssensor hat nach Abschluss des Rückzugsvorgangs des Antriebs keine Netzverwicklung im Zuführungsweg festgestellt. Der Antrieb hat ordnungsgemäß funktioniert, aber das Netz wurde nicht durchgeführt oder der Sensor hat dessen Anwesenheit nicht registriert.
Häufigste Ursachen:
- Leere Garnrolle – die Rolle ist leer
- Es liegt ein Bruch im Versorgungsnetz vor
- Der Sensor des Entwicklungsnetzes ist mit Staub oder Pflanzenresten verschmutzt
- Der Sensor des Netzwicklers sitzt nicht richtig oder ist beschädigt
- Der Wickelvorgang läuft, aber der Sensor erkennt nichts, da die Ausrichtung nicht korrekt ist
Erster Schritt: Überprüfen Sie zunächst, ob sich Papier in der Rolle befindet – eine leere Rolle ist die häufigste Ursache für diesen Fehlercode. Wenn sich Papier in der Rolle befindet, überprüfen Sie den Sensor und den Papierlauf.
Fehlercode: NET WRAP-ACTUATOR – OFFENER STROMKREIS
Was das bedeutet: Der Regler sendet ein Signal an den Antrieb, erhält jedoch keine elektrische Rückmeldung – was auf einen Unterbruch im Stromkreis zwischen dem Regler und dem Antriebsmotor hindeutet.
Häufigste Ursachen:
- Ein Drahtbruch im Kabelbaum des Stellantriebs
- Ein korrodierter oder lockerer Stecker am Stellantrieb oder am Regler
- Durchgebrannte Sicherung im Stellantriebskreis
- Beschädigte Wicklungen des Servomotors
Erste Reaktion: Dieser Code weist auf einen elektrischen Fehler hin. Überprüfen Sie die Stecker, die Sicherungen und den Zustand des Kabelbaums, bevor Sie einen Reset durchführen – ein Reset behebt keinen Fehler, der durch einen Unterbrechung im Stromkreis verursacht wurde.
Fehlercode: SCHNEIDBLATT / SCHNEIDFEHLER
Was das bedeutet: Das Schneidmesser hat seine Schneidbewegung nicht innerhalb der vorgesehenen Zeit abgeschlossen, oder das Steuerungssystem hat keine Bestätigung erhalten, dass das Messer nach dem Schnitt in seine Ausgangsposition zurückgekehrt ist.
Häufigste Ursachen:
- Eine stumpfe oder beschädigte Klinge, die das Gewebe nicht richtig schneidet
- Genau das ist um den Klingenmechanismus gewickelt
- Defekt am Antrieb der Klappe (bei einigen Modellen unabhängig vom Antrieb der Netzrolle)
- Das Netz ist zu dick oder aus ungeeignetem Material gefertigt, wodurch die Klinge es nicht durchdringen kann
Erster Schritt: Überprüfen Sie den Zustand der Klinge und ihren Bewegungsablauf. Entfernen Sie jegliches Netzmaterial, das sich um den Klingenmechanismus gewickelt hat.
Die Vorgehensweise zum Neustart des Net Wrap-Antriebs in 2 Minuten
Diese Vorgehensweise gilt für die meisten aktuellen Modelle der John Deere Rundballenpressen mit elektrischem Netzwicklerantrieb, einschließlich der Modelle der Serien 559, 569, 578 und 5. Bitte beachten Sie stets die Bedienungsanleitung, um sich über die spezifischen Unterschiede der einzelnen Modelle zu informieren.
⚠️ Sicherheit geht vor: Bevor Sie eine Inspektion oder einen Neustart durchführen, müssen Sie die Feststellbremse anziehen, den Zapfwellenantrieb ausschalten und warten, bis alle beweglichen Teile vollständig zum Stillstand gekommen sind. Greifen Sie nicht in den Pressraum oder in den Einzugsbereich der Netzwickelvorrichtung, solange die Ballenpresse an einen laufenden Traktor angeschlossen ist.
Schritt 1: Beheben Sie den Fehler (30 Sekunden)
- Stellen Sie sicher, dass der Traktor und die Ballenpresse vollständig zum Stillstand gekommen sind
- Schalten Sie die Zapfwelle aus und warten Sie, bis alle Teile der Ballenpresse vollständig zum Stillstand gekommen sind
- Rufen Sie auf dem GreenStar-Bildschirm oder am ISOBUS-Terminal das Menü „Diagnose“ oder „Fehlercodes“ auf
- Notieren Sie sich den angezeigten Fehlercode – machen Sie nach Möglichkeit ein Foto mit Ihrem Handy, damit Sie ihn später nachschlagen können
- Wählen Sie „Fehler löschen“ oder „Bestätigen“, um den aktiven Fehlercode aus der Anzeige zu entfernen
- Starten Sie den Verpackungszyklus nicht neu – das Löschen des Fehlercodes behebt nicht die eigentliche Ursache
Schritt 2: Sichtprüfung (60 Sekunden)
Überprüfen Sie die folgenden Punkte, bevor Sie erneut versuchen, das Gerät einzuschalten:
Netzverpackungsrolle:
- Ist die Rolle eingelegt und richtig ausgerichtet?
- Ist die Abwickelrichtung korrekt?
- Dreht sich die Walze frei um die Achse?
- Gibt es eine Verengung oder einen Knoten im Netz zwischen der Rolle und der ersten Führung?
Antriebswelle:
- Ist die Stange des Antriebsmechanismus sichtbar und befindet sie sich in der eingefahrenen Position (Ausgangsposition)?
- Sind an der Dichtung deutliche Verformungen, Beschädigungen oder Verstopfungen zu erkennen?
- Ist der Stecker des Stellantriebs fest sitzt und weist keine Beschädigungen auf?
Stromschiene:
- Ist der Weg entlang des Netzes frei von Pflanzenresten, Seilen oder Fremdkörpern?
- Wurde das Netz an allen Leitern korrekt eingefädelt?
Sollten Sie eine Verstopfung oder Blockade feststellen: Beseitigen Sie diese vollständig, bevor Sie fortfahren. Wenn Sie das System neu starten, ohne die Ursache zu beheben, tritt der Fehler sofort wieder auf.
Schritt 3: Manuelle Überprüfung des Stellantriebs (20 Sekunden)
Bei Modellen mit einem zugänglichen Stellantrieb:
- Suchen Sie den Schalter für den manuellen Betrieb am Aufrollmechanismus des Netzes (die genaue Position finden Sie in der Bedienungsanleitung – in der Regel handelt es sich um einen Hebel oder einen Schalter für den manuellen Betrieb neben dem Mechanismus)
- Schalten Sie den Stellantrieb manuell über den gesamten Bewegungsbereich ein und aus
- Die Bewegung sollte sanft sein, ohne dass etwas klemmt, knarzt oder übermäßigen Widerstand leistet
- Sollte die Bewegung schwerfällig oder unvollständig sein, muss die Antriebsstange sorgfältig überprüft werden, bevor das System neu gestartet wird
Schritt 4: Den Controller neu starten (10 Sekunden)
- Zurück zur Kabine
- Rufen Sie auf dem GreenStar- oder ISOBUS-Bildschirm die Einstellungen des Net Wrap-Systems auf
- Führen Sie einen sanften Neustart des Controllers durch, sofern diese Funktion bei Ihrem Modell verfügbar ist – dadurch wird die Positionskalibrierung des Stellantriebs zurückgesetzt
- Bei einigen Modellen erfolgt dies, indem man den Zündschlüssel abzieht, 30 Sekunden wartet und das Gerät neu startet – die genaue Vorgehensweise für Ihr spezifisches Modell finden Sie in der Bedienungsanleitung
Schritt 5: Testzyklus
- Aktivieren Sie die Zapfwelle bei niedrigen Drehzahlen
- Starten Sie über den Bildschirm einen manuellen Testzyklus für die Netzumwicklung (bei den neuesten JD-Modellen im Menü „Net Wrap“ oder „Wrapping“ verfügbar)
- Sehen Sie sich an, wie das Getriebe funktioniert, und prüfen Sie, ob:
- Der Antrieb fährt seinen gesamten Hub sanft ab
- Das Netz wird im Raum aufgestellt
- Der Netzverwicklungssensor erkennt, ob sich das Netz verwickelt hat
- Die Klinge sorgt für einen präzisen Schnitt
- Der Stellantrieb kehrt vollständig in seine Ausgangsposition zurück
- Wenn der Testzyklus fehlerfrei abgeschlossen wurde, fahren Sie mit dem normalen Pressvorgang fort
- Sollte der Fehler sofort erneut auftreten, befolgen Sie bitte die untenstehende vollständige Diagnose-Checkliste

Umfassende Diagnose-Checkliste: Wenn ein Neustart nicht hilft
Sollte der Fehlercode des Stellantriebs nach einem erfolgreichen Neustart erneut auftreten, gehen Sie diese Checkliste systematisch durch. Wiederkehrende Fehler, die sich innerhalb von ein oder zwei Presszyklen wiederholen, deuten auf eine zugrunde liegende Ursache hin, die durch einen Neustart nicht behoben werden kann.
Kapitel 1: Elektrische Anlage
1.1 – Überprüfen Sie die Traktorbatterie und die Ladespannung Eine zu niedrige Batteriespannung ist eine der am häufigsten übersehenen Ursachen für Fehlercodes in elektrischen Antriebssystemen. Der Aktuator-Motor benötigt ausreichend Spannung, um seinen Hub innerhalb der vom Steuergerät festgelegten Zeitgrenze zu vollenden. Eine Batteriespannung von weniger als ca. 12,4 V im Ruhezustand (oder ein Abfall auf unter 11,5 V unter Last) kann zu einer langsamen Bewegung des Aktuators führen, was eine Fehlermeldung aufgrund einer Positionszeitüberschreitung auslöst.
- Überprüfen Sie die Batteriespannung mit einem Multimeter an den Batterieklemmen des Traktors
- Überprüfen Sie die Ladespannung der Batterie bei laufendem Motor – diese sollte zwischen 13,8 und 14,4 V liegen
- Überprüfen Sie die Spannung am Stromanschluss der Ballenpresse, während der Motor läuft
1.2 — Überprüfen Sie den Kabelbaum des Stellantriebs. Überprüfen Sie den gesamten Kabelbaum des Stellantriebs, vom Stecker am Steuergerät bis zum Stecker am Stellantrieb.
- Achten Sie darauf, ob Kabel scheuern, eingeklemmt oder gerissen sind – insbesondere an den Biegestellen, an denen der Kabelbaum den Bewegungen der Maschine folgt
- Überprüfen Sie, ob die Anschlussstifte Korrosionsspuren aufweisen, verbogen sind oder ob Feuchtigkeit eingedrungen ist
- Stellen Sie sicher, dass keine Teile des Kabelbaums mit heißen Oberflächen oder scharfen Kanten in Berührung kommen
1.3 – Überprüfen Sie die Sicherung des Servomotorkreises Suchen Sie die Sicherung des Servomotorkreises der Drahtwickelvorrichtung im Sicherungskasten der Ballenpresse (die Position und den Nennwert entnehmen Sie bitte der Bedienungsanleitung). Eine durchgebrannte Sicherung deutet auf einen Fehler in der Verkabelung hin oder darauf, dass der Servomotor zu viel Strom verbraucht hat.
- Verwenden Sie ausschließlich eine Sicherung mit der richtigen Nennleistung
- Wenn die Ersatzsicherung sofort durchbrennt, liegt ein Kurzschluss im Stromkreis des Stellantriebs vor; dieser muss lokalisiert werden, bevor Sie fortfahren
1.4 – Messen Sie den Widerstand des Servomotors. Messen Sie bei abgezogenem Stecker des Servomotors mit einem Multimeter den Widerstand zwischen den Anschlüssen des Servomotors.
- Die für Ihr Modell geeigneten Widerstandswerte finden Sie im Wartungshandbuch
- Ein sehr niedriger Widerstand (nahezu null) deutet auf einen Kurzschluss hin
- Ein sehr hoher Widerstand oder ein offener Stromkreis (OL) deutet auf eine defekte Wicklung hin
Kapitel 2: Mechanisches System des Stellantriebs
2.1 – Überprüfen Sie den Hub und die Ausrichtung der Pleuelstange. Die Pleuelstange muss sich über den gesamten Hub hinweg leichtgängig bewegen, ohne dass durch eine falsche Ausrichtung eine seitliche Belastung (Seitenkraft) entsteht.
- Stellen Sie sicher, dass die Befestigungspunkte an beiden Enden des Stellantriebs korrekt ausgerichtet sind – eine falsche Ausrichtung führt zu einer seitlichen Belastung der Stange, was die Reibung und den Energieverbrauch erhöht
- Überprüfen Sie, ob die Angelrute nicht verbogen oder beschädigt ist
- Schmieren Sie die Gelenkstellen und die Führungen der Stangen gemäß den Angaben im Wartungshandbuch
2.2 – Überprüfen Sie die Verbindung des Antriebsmechanismus Die Verbindung zwischen der Antriebsstange und dem Mechanismus zum Aufwickeln des Netzes muss sich über den gesamten Hub frei bewegen lassen.
- Überprüfen Sie, ob Teile der Kupplung verbogen oder beschädigt sind
- Überprüfen Sie, ob alle Drehstifte vorhanden und fest sitzen und sich frei drehen lassen
- Achten Sie auf Erntegutreste oder Seile, die sich um Teile der Anhängerkupplung gewickelt haben
2.3 — Überprüfen Sie die Befestigungsschrauben des Stellantriebs. Sind die Befestigungsschrauben locker, kann sich der Stellantrieb unter Last verschieben, wodurch sich der effektive Hub verändert und die Spindel an den Befestigungspunkten klemmen kann.
Kapitel 3: Netzspeisesystem
3.1 — Überprüfen Sie den Zustand der Zuführwalzen und des Antriebssystems. Die Zuführwalzen müssen das Wickelmaterial mit der richtigen Geschwindigkeit und mit gleichmäßigem Druck über die gesamte Breite transportieren.
- Stellen Sie sicher, dass der Antrieb der Zuführwalze vollständig eingerastet ist, wenn der Stellantrieb seinen Hub beendet hat
- Überprüfen Sie, ob die Oberflächen der Zuführwalzen Abnutzungserscheinungen oder Verschmutzungen aufweisen, die die Haftung beeinträchtigen könnten
- Stellen Sie sicher, dass der Druck der Walze über die gesamte Breite gleichmäßig ist – ein ungleichmäßiger Druck führt dazu, dass das Netzverpackungsmaterial zu einer Seite hin ausweicht
3.2 — Überprüfen Sie die Führungen und Spannvorrichtungen der Netzwicklung. Eine falsche Anordnung der Führungen oder übermäßiger Widerstand an den Spannvorrichtungen führt zu Reibung, wodurch die Belastung des Antriebs erhöht wird.
- Überprüfen Sie, ob alle Kabel richtig angeschlossen sind
- Überprüfen Sie die Einstellung des Spanners – die richtige Einstellung finden Sie in der Bedienungsanleitung
- Überprüfen Sie, ob die Spannfedern Anzeichen von Verschleiß oder Beschädigungen aufweisen
3.3 — Überprüfen Sie den Messermechanismus der Netzwickelmaschine. Ein Messer, das nach dem Schnitt nicht vollständig zurückfährt, kann den Transportweg im nächsten Wickelzyklus blockieren und dadurch einen Widerstand erzeugen, der zu einem Überstromausfall des Antriebs führt.
- Vergewissern Sie sich, dass die Klinge nach jedem Schnitt vollständig in die Ausgangsposition zurückkehrt
- Überprüfen Sie, ob der Antrieb des Rollladens ordnungsgemäß funktioniert (sofern dieser bei Ihrem Modell unabhängig vom Hauptantrieb für das Aufrollen des Rollladens ist)
- Entfernen Sie Rückstände vom Klingenraster und vom Ausschnitt rund um die Klinge
Kapitel 4: Bewertung der Verpackungsqualität im Netzwerk
4.1 – Hat die Wickelnetzrolle die richtige Breite? Ein Wickelnetz, das etwas breiter ist als die für Ihr Ballenpressenmodell angegebene Breite, kann sich in den Führungen verfangen und einen mechanischen Widerstand erzeugen, den das Antriebssystem überwinden muss – dies erhöht den Energieverbrauch und kann zu einer Fehlermeldung wegen Stromüberlastung oder einer Zeitüberschreitung während der Positionsbestimmung führen. Überprüfen Sie, ob die Breite Ihrer Netzrolle genau den Spezifikationen Ihrer Ballenpresse entspricht.
4.2 – Ist die Netzrolle gleichmäßig aufgewickelt? Eine ungleichmäßig aufgewickelte Netzrolle – mit engen und lockeren Stellen über die gesamte Länge der Rolle – führt zu Schwankungen der Zuführspannung, wenn die Ballenpresse versucht, die Rolle abzuwickeln. Diese Schwankungen verursachen periodische Spitzen im Widerstand, die zu Ausfällen im Antriebssystem führen können, selbst wenn die Rolle korrekt beladen ist und die Ballenpresse weiterhin normal arbeitet.
- Wickeln Sie einige Meter Netz von der Rolle ab und prüfen Sie, ob es gleichmäßig oder ruckartig abrollt
- Wenn eine Unebenheit auftritt, wird die Wicklung der Rolle ungleichmäßig – dies stellt ein Qualitätsproblem bei der Herstellung der Netzwicklung dar
4.3 – Gab es in letzter Zeit eine Änderung hinsichtlich der Marke oder des Lieferanten Ihres Netzrollbandes? Wenn nach dem Wechsel zu einem neuen Netzrollbandtyp Fehlercodes des Stellantriebs auftraten, ist es möglich, dass dieses neue Produkt zu dem Problem beiträgt. Ein Aufwickelband, das etwas zu breit ist, mit ungleichmäßiger Spannung aufgewickelt wurde oder aus Material mit ungleichmäßiger Dicke besteht, kann beim Durchlauf Widerstand verursachen, wodurch das Antriebssystem an seine Fehlergrenzen stößt.
4.4 – Überprüfen Sie die Dicke und Konsistenz des Netzwickelmaterials. Wickelmaterial mit unterschiedlicher Dicke führt zu ungleichmäßigen Widerständen beim Durchlaufen des Systems. Es handelt sich hierbei um ein Qualitätsproblem in der Produktion, das auf der Ebene der Ballenpresse nicht behoben werden kann – die Lösung besteht darin, Wickelnetz von einem Hersteller zu beziehen, der gleichbleibende Rohstoffe und eine strenge Qualitätskontrolle während der Produktion gewährleistet.
Die Qualität der Netzverlegung: die versteckte Ursache für Störungen im Übertragungsnetz
Man kann dies nicht oft genug betonen, denn es ist der Faktor, der bei der Fehlerdiagnose am Antriebssystem einer JD-Ballenpresse am häufigsten übersehen wird: Die Qualität der Netzwicklung hat einen direkten Einfluss auf die Belastung des Antriebssystems der Netzwicklung.
Das Steuerungssystem der JD-Ballenpresse legt die Fehlergrenzen für den Stellantrieb auf der Grundlage der Annahme fest, dass die Netzrolle beim Durchlauf einen bestimmten und relativ konstanten Widerstand bietet. Wenn die Netzrolle korrekt aufgewickelt ist, die richtigen Abmessungen aufweist und aus einheitlichem Material gefertigt ist, ist dieser Widerstand vorhersehbar und bleibt innerhalb des Grenzbereichs. Der Stellantrieb vollendet seinen Hub, das Steuerungssystem ist zufrieden und es wird kein Fehlercode generiert.
Wenn die Wickelrolle ungleichmäßig aufgewickelt ist, leichte Abweichungen in den Abmessungen aufweist oder aus ungleichmäßigem Material hergestellt wurde, wird der Durchgangswiderstand unvorhersehbar – mal liegt er über, mal unter dem Grenzwert. Wenn er den Grenzwert überschreitet, interpretiert die Steuerung dies als mechanischen Defekt und generiert einen Fehlercode.
Die Ballenpresse ist nicht defekt. Das Getriebe ist nicht defekt. Das Netz ist die Variable.
Die Changzhou Xinhui Netting Co., Ltd. produziert Gewebe aus 100 % neuem (reinen) HDPE, das während des gesamten Produktionsprozesses mit konstanter Spannung von der Rolle abgewickelt und unter Einhaltung präziser Maßtoleranzen hinsichtlich Breite und Dicke gefertigt wird. Unsere Qualitätskontrolle während der Produktion zielt darauf ab, die Konsistenz zu gewährleisten, für die die John Deere-Ballenpressen – und deren Systeme zur Erkennung von Übertragungsfehlern – ausgelegt sind.
Sollten die wiederkehrenden Fehlercodes des Stellantriebs mit einer bestimmten Produktionsserie oder einem kürzlich erfolgten Lieferantenwechsel zusammenhängen, lohnt es sich, unser direkt ab Werk geliefertes Produkt als Teil Ihrer Diagnose in Betracht zu ziehen.
Wann sollten Sie sich an Ihren John Deere-Händler wenden?
Diese Checkliste behebt in der Praxis die meisten Fehlercodes des Wickelsystems bei JD-Ballenpressen. In einigen Fällen sind jedoch Diagnosegeräte und Fachwissen auf Händlerebene erforderlich:
- Auch nach Durchlaufen der gesamten Checkliste sind weiterhin Fehlercodes aktiv – eine wiederkehrende Störung ohne erkennbare mechanische oder elektrische Ursache kann auf ein Problem mit der Software des Steuergeräts oder auf einen Sensor hinweisen, der nicht mehr ordnungsgemäß kalibriert ist; in beiden Fällen sind Diagnosegeräte des Vertragshändlers erforderlich
- Es hat sich herausgestellt, dass der Servomotor defekt ist – der Austausch des Servomotors ist einfach, allerdings muss der Händler möglicherweise die richtige Teilenummer für das jeweilige Baujahr Ihres Fahrzeugs ermitteln
- Die Fehlercodes des Reglers weisen auf interne Fehler im Regler hin – Codes, die sich auf die internen Systeme des Reglers selbst und nicht auf die Hardware des Stellantriebs beziehen, erfordern eine Diagnose durch einen autorisierten Händler
- Probleme im Hydraulikkreislauf bei Modellen mit hydraulischem Antrieb – zur Überprüfung des Hydraulikdrucks, des Durchflusses und der Funktion der Ventile ist eine spezielle Diagnosegeräteausstattung erforderlich
Geben Sie bei der Kontaktaufnahme mit Ihrem Händler den genauen Fehlercode, das Modell und das Baujahr der Ballenpresse an sowie eine Beschreibung, wann der Fehler auftritt – sei es zu Beginn jedes Presszyklus, in regelmäßigen Abständen oder nach einer bestimmten Anzahl von Ballen.
Kurzanleitung: Übersicht über die Fehlercodes beim Aufwickeln des Netzes der JD-Ballenpresse
| Code-Typ | Mögliche Ursache | Erster Schritt |
|---|---|---|
| Stellung des Stellantriebs / Zeitlimit | Mechanische Festigkeit, langsamer Antrieb | Code löschen, Stromversorgungsweg überprüfen, Batteriespannung überprüfen |
| Motorüberlastung | Förderband blockiert, Kupplung blockiert | Beseitigen Sie die Verstopfung im Zufuhrkanal, bevor Sie das Gerät zurücksetzen |
| Net Wrap wurde nicht erkannt | Leere Rolle, zerrissenes Netz, verschmutzter Sensor | Überprüfen Sie die Walze und kontrollieren Sie den Sensor |
| Offener Stromkreis | Fehler in der Elektroinstallation, Stecker, Sicherung | Überprüfen Sie den Kabelbaum, die Stecker und die Sicherung – starten Sie das Gerät nicht neu, bevor Sie das Problem behoben haben |
| Messer / Schnittfehler | Messer mit stumpfer Klinge, festsitzende Klinge, Reste von Netzverpackungen | Überprüfen Sie die Klinge und den Bereich um die Klinge herum |
| Wiederkehrende Fehler | Netzqualität, Kalibrierung des Grenzwerts | Überprüfen Sie die Qualität der Netzspannung und ziehen Sie eine Kalibrierung durch den Netzbetreiber in Betracht |
Xinhui Netting – Netzgewebe, geeignet für John Deere-Ballenpressen
Die Changzhou Xinhui Netting Co., Ltd. produziert Netzbänder in nordamerikanischen Standardbreiten, die mit den Rundballenpressen von John Deere kompatibel sind – einschließlich der Modelle der Serien 535, 547, 559, 569, 578 und 5 – hergestellt aus 100 % neuem HDPE mit UV-Stabilisatoren und mit konstanter Rollenspannung gewickelt, um eine zuverlässige Leistung des Antriebs- und Zuführungssystems zu gewährleisten.
Spezifikationen für mit John Deere kompatible Produkte
| Breite | Länge | Optionen für das Nettogewicht | Kompatible JD-Modelle |
|---|---|---|---|
| 122 cm | 3.000 m | 7 / 8 / 9 / 10 / 12 g/m² | 535, 547, 558, 559 + weitere |
| 51 Zoll (130 cm) | 3.000 m | 7 / 8 / 9 / 10 / 12 g/m² | 567, 569, 578, 579, Serie 5 |
Komplettes Produktsortiment
| Parameter | Optionen |
|---|---|
| Breite | 48″, 51″, 64″, 67″ (NA) / 1,23 m, 1,25 m, 1,30 m (EU) / nach Maß |
| Länge | 1 000 m / 2 000 m / 3 000 m / 3 600 m / 4 000 m / 5 000 m – oder nach Maß |
| Nettogewicht | 7 / 8 / 9 / 10 / 12 g/m² |
| Material | 100 % neues HDPE + UV-beständig |
| Farbe | Weiß, grün, blau, gelb – oder nach Wahl |
Häufig gestellte Fragen
F: Was bedeutet ein Fehlercode des Netzwickelstellers bei einer John Deere-Ballenpresse?
A: Ein Fehlercode des Netzwickelstellers bedeutet, dass das Steuerungssystem der Ballenpresse ein Problem mit dem Netzwickelsteller festgestellt hat – dem Bauteil, das das Netz in die Presskammer einführt. Die konkrete Ursache kann ein mechanischer Widerstand im Zuführweg, ein elektrischer Fehler im Aktuator-Stromkreis, ein Problem mit dem Positionssensor oder eine niedrige Batteriespannung sein. Der Code gibt an, was die Steuerung festgestellt hat, nicht unbedingt, was die Ursache ist – sehen Sie in der Diagnose-Checkliste nach, um die Hauptursache zu ermitteln.
F: Wie setzt man den Antrieb des Netzwicklers an einer John Deere-Ballenpresse zurück?
A: Löschen Sie den Fehlercode auf dem GreenStar- oder ISOBUS-Bildschirm, überprüfen Sie den Zuführungsweg des Netzwicklers visuell und beseitigen Sie eventuelle Verstopfungen, überprüfen Sie den Hub des Stellantriebs manuell, führen Sie einen sanften Reset des Steuergeräts durch (bei den meisten Modellen durch Drehen des Schlüssels) und führen Sie anschließend einen manuellen Testwickelzyklus durch, bevor Sie mit dem Pressen fortfahren. Die vollständige Vorgehensweise in fünf Schritten wird in diesem Artikel beschrieben.
F: Warum zeigt meine JD-Ballenpresse ständig einen Fehlercode im Zusammenhang mit dem Netzwickler an?
A: Wiederkehrende Fehlercodes des Netzwicklers – also Codes, die innerhalb von ein oder zwei Presszyklen nach einem Neustart erneut auftreten – deuten auf eine zugrunde liegende Ursache hin, die durch den Neustart nicht behoben wird. Zu den häufigsten Ursachen gehören eine anhaltende Blockierung im Zuführweg, eine niedrige Batteriespannung, ein Defekt im Kabelbaum, ein defekter Antriebsmotor oder Probleme mit der Netzqualität, die zu einem schwankenden Widerstand in der Zuführung führen. Befolgen Sie die gesamte Diagnose-Checkliste, um die Ursache zu identifizieren und zu beheben.
F: Kann die Qualität des Wickelmaterials Fehlercodes an der JD-Ballenpresse verursachen?
A: Ja. Wickelmaterial, das etwas zu breit ist, ungleichmäßig gewickelt wurde oder aus ungleichmäßigem Material besteht, verursacht einen schwankenden Widerstand während des Einzugs. Dies kann dazu führen, dass das Antriebssystem die Fehlerschwelle überschreitet, was zu Fehlercodes führt, selbst wenn sich der Ballenpresse in einem guten mechanischen Zustand befindet. Wenn die Fehlercodes erst nach einem Wechsel der Wickelmaterialmarke aufgetreten sind, könnte das neue Produkt dazu beitragen.
F: Welche Breite sollte das Netzwickelband für den John Deere 559 haben?
A: Der John Deere 559 ist serienmäßig mit einem Netzwickelband mit einer Breite von 48 Zoll (122 cm) ausgestattet. Überprüfen Sie vor dem Kauf immer die richtige Breite für Ihr spezifisches Modell in der Bedienungsanleitung.
F: Wie breit ist das Netz bei den Modellen John Deere 569 und 578?
A: Sowohl der John Deere 569 als auch der 578 sind serienmäßig mit einem Netz mit einer Breite von 51 Zoll (130 cm) ausgestattet. Informationen zur spezifischen Konfiguration Ihres Modells finden Sie in der Bedienungsanleitung.
F: Wie rufe ich das Diagnosemenü an meinem John Deere-Ballenpressen auf?
A: Auf GreenStar 3-Displays und neueren Modellen rufen Sie die Ballenpressen-App auf und suchen Sie nach der Registerkarte „Diagnose“ oder „Informationen“. Bei ISOBUS-Terminals finden Sie dies normalerweise im Abschnitt „Einstellungen“ oder „Diagnose“ der Ballenpressen-App. Die genaue Navigationspfad finden Sie in der Bedienungsanleitung Ihres jeweiligen Displays – die Benutzeroberfläche variiert je nach Display-Generation.
F: Ist das Netzmaterial von Xinhui Netting mit John Deere-Ballenpressen kompatibel?
A: Ja. Changzhou Xinhui Netting Co., Ltd. produziert Ballennetz in den Breiten 48″ und 51″ – kompatibel mit der gesamten Modellpalette der John Deere Rundballenpressen – hergestellt aus 100 % neuem HDPE mit UV-Stabilisatoren und mit konstanter Rollenspannung gewickelt. Unsere Maßgenauigkeit und gleichbleibende Wickelqualität sind darauf ausgelegt, innerhalb der Belastungsgrenzen der Aktuatoren der Steuerungssysteme der John Deere-Rundballenpressen zuverlässig zu funktionieren.
Fazit: Systematisch diagnostizieren, das Problem an der Wurzel packen
Ein Fehlercode des Netzwickelmechanismus einer John Deere-Ballenpresse ist selten ein Rätsel – er ist ein Signal des Steuerungssystems, dass etwas außerhalb der erwarteten Parameter aufgetreten ist. Gehen Sie bei der Diagnose systematisch vor: Löschen Sie den Code, überprüfen Sie den Zuführungsweg, kontrollieren Sie die Elektrik, begutachten Sie den mechanischen Antrieb und prüfen Sie die Qualität der Netzwicklung. In der Praxis lassen sich die meisten Probleme bereits in einem dieser Schritte beheben.
Sollte die Störung nach Durchgehen der gesamten Checkliste weiterhin bestehen, wenden Sie sich bitte an Ihren John Deere-Händler und übermitteln Sie ihm die erfassten Diagnosedaten.
Und sollte Ihre Analyse ergeben, dass die Qualität des Netzwickelmaterials einen Einfluss hat – beispielsweise aufgrund einer ungleichmäßigen Wicklung, Maßabweichungen oder im Zusammenhang mit einem kürzlich erfolgten Lieferantenwechsel –, steht Changzhou Xinhui Netting Co., Ltd. bereit, Ihnen direkt ab Werk Netzwickelmaterial zu liefern, das nach den einheitlichen Standards gefertigt wurde, auf die die Antriebssysteme der John Deere-Ballenpressen abgestimmt sind.
Nehmen Sie Kontakt mit Changzhou Xinhui Netting Co., Ltd. auf.
Changzhou Xinhui Netting Co., Ltd. Professioneller Hersteller von Netzverpackungen | OEM und Eigenmarken | Preise direkt ab Werk
📧 : sale1@xinhuibalenetwrap.com
🌐 : https://xinhuibalenetwrap.com
Fordern Sie noch heute ein kostenloses Angebot an →
Wir beliefern landwirtschaftliche Betriebe, Genossenschaften und Händler in Nordamerika, Europa, Japan, Australien und dem Rest der Welt.