
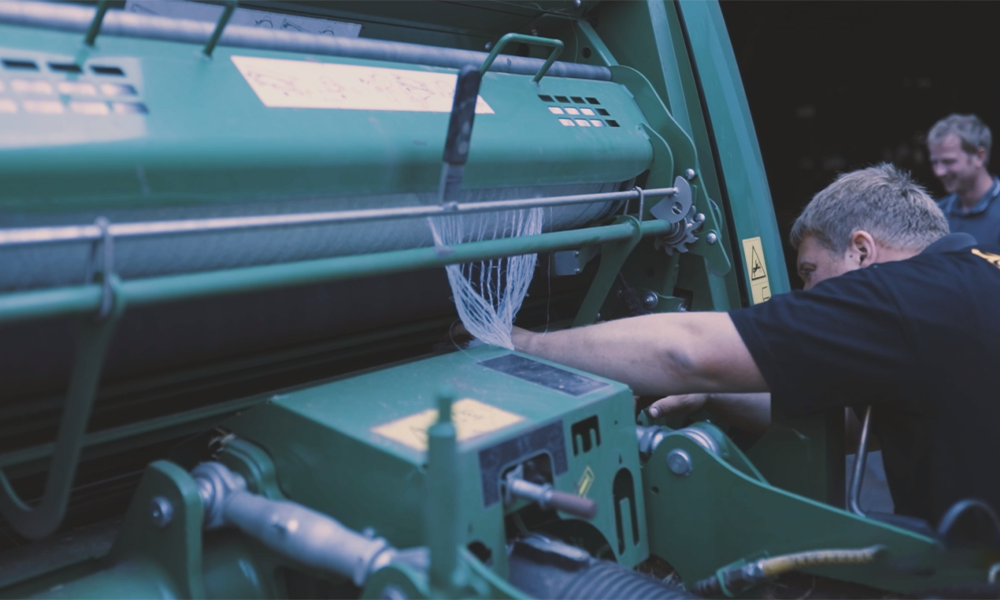
Por que é que o meu fio de bobinagem se parte ou não corta de forma limpa? Causas, diagnóstico e soluções comprovadas (Atualização de 2026)
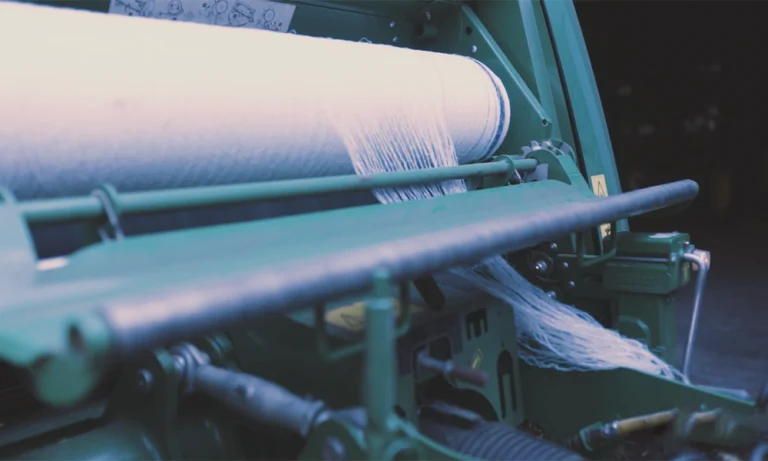
O rasgo da rede a meio do ciclo ou o corte irregular no final constituem uma das principais fontes de frustração para os operadores de enfardadeiras em todo o mundo. Estes problemas resultam em desperdício de rede, fardos danificados, perda de tempo, maior necessidade de mão de obra e, nos piores casos, paragens da enfardadeira ou mesmo danos nas correias ou nas lâminas.
Este guia completo — baseado em relatórios de campo relativos ao período de 2022–2023, em comentários de clientes provenientes de mais de 300 explorações agrícolas (Estados Unidos, Europa, Austrália, Brasil, China) e nos registos de manutenção dos revendedores de enfardadeiras — ilustra as causas profundas dos problemas, como diagnosticá-los rapidamente, as soluções comprovadas e os programas de manutenção preventiva relacionados com problemas com enfardadeiras de rede, o enfardamento de fardos redondos com rede e as redes para fardos.
1. Rasgos na rede de enrolamento – As 5 causas principais classificadas por frequência
1.1 Dedo preso entre correias e rolos (38% dos casos)
Sintoma: a ruptura tem origem na borda, estende-se na diagonal ou no sentido do comprimento e ocorre frequentemente já nas primeiras 1–2 voltas.
Por que acontece:
o espaço de entrada entre as correias superior e inferior é demasiado estreito (<6–8 mm) quando a câmara de prensagem está vazia → a rede fica presa → as fibras nas bordas partem-se → o rasgo alarga-se.
Normas do setor e medição:
- Distância recomendada entre as correias (sem carga): 8–12 mm (série John Deere 460/560, Vermeer 604 Pro, manuais New Holland Roll-Belt)
- Meça com um medidor de espessura ou um cartão de crédito de plástico (deve deslizar com uma ligeira resistência)
Diagnóstico rápido:
- Abra a porta traseira.
- Aponte a lanterna ao longo do percurso do cinto.
- Procure pontos lisos ou brilhantes, resíduos de plástico derretido ou marcas pretas de borracha nos rolos tensores: estes são indícios seguros (com 90% ou mais de probabilidade) de um encravamento.
Solução definitiva:
- Ajuste a pressão da correia para 28–35 bar (conforme indicado no manual da prensa).
- Limpe os rolos a cada 500–1000 fardos.
- Substitua os rolos tensores gastos se a perda de diâmetro for superior a 2 mm.
1.2 Pré-alongamento excessivo / tensão excessiva (19% dos casos)
Sintoma: numerosas pequenas lacerações ao longo de toda a largura; a rede parece «desfiada» ou «desbastada».
Valores típicos:
- Pré-compressão recomendada: 12–18% (a maioria das prensas modernas de câmara variável)
- Se a pressão for reduzida para 22-28% (como acontece frequentemente nos modelos mais antigos de câmara fixa): a frequência das rupturas aumenta 3 a 5 vezes (resumo dos serviços de assistência de 2025, 142 casos)
Como medir o pré-alongamento (método de campo):
- Marque 100 cm da rede antes dos rolos de pré-tensão com tinta em spray ou fita adesiva.
- Depois de o atravessar, meça o mesmo segmento marcado.
- % de alongamento = (novo comprimento – 100) / 100 × 100
Solução:
- Reduza a tensão em 1–2 posições no botão de regulação.
- Se o sistema for mecânico, recalibre a corrente e a roda dentada.
- Opte por uma rede de envoltório especificamente concebida para um alongamento de 18-20% (como a nossa série resistente de 10 g).
1.3 Direção de inserção incorreta (ao contrário) – 38% dos casos de ruptura relatados
Sintoma: rasgo imediato logo após sair do rolo ou desfiado grave nas bordas.
Identificação:
- Os rolos de rede para fardos redondos de qualidade apresentam:
- Seta impressa na alma → indica a direção de desenrolamento
- Etiqueta com a inscrição «THIS SIDE OUT» ou «OUT» numa das extremidades
- O lado impresso deve ficar virado para o exterior, na direção do fardo.
Dado: na nossa análise das garantias para o período 2024–2025 (n=187 reclamações), 71 das 187 reclamações relativas a rasgos (38%) foram resolvidas simplesmente colocando o rolo corretamente no suporte.
1.4 Rede de enrolar de má qualidade ou falsificada
Sintoma: rasgos aleatórios em qualquer ponto, corte irregular, a malha parece fina ou frágil.
Parâmetros-chave a verificar:
- Tolerância do tecido de malha: tecido de qualidade ±0,3 g/m²; tecido económico ±1,0–2,0 g/m²
- Teor de estabilizador UV: ≥1,2–1,5% de HALS (estabilizador de luz à base de aminas impedidas)
- Retidão das bordas: desvio <2 mm em 50 m
Caso de estudo: uma exploração leiteira brasileira (2025) passou de uma rede importada de baixo custo (com uma gramagem variável entre 6,8 e 8,2 g/m²) para a nossa rede padrão de 10 g/m² → os casos de rasgões diminuíram 68% nas primeiras 500 fardas.
1.5 Desgaste mecânico da prensa (rolos, correias, rolamentos)
Sintoma: rasgos apenas num dos lados ou sempre no mesmo ponto em cada fardo.
Pontos sujeitos a desgaste:
- Rolos tensores gastos (perda de diâmetro >2 mm)
- Desgaste da borda do cinto
- Alinhamento incorreto da correia
Custo da reparação: normalmente entre 50 e 300 dólares (rolos/rolamentos); previne 80% das lesões crónicas num único lado.
2. O fio não corta de forma limpa – Principais causas e soluções
2.1 Lâmina cega ou desalinhada (24% das reclamações relacionadas com o corte)
Sintoma: a rede estica-se 15–40 cm antes de se romper de forma irregular (formando uma longa «cauda»).
Padrão:
- Afiação da lâmina: raio do fio ≤0,05 mm
- Distância entre a lâmina fixa e a lâmina móvel: 0,1–0,3 mm
- Se a folga for >0,5 mm → a força de corte diminui em 40–60%
Programa de manutenção:
- Verificar a cada 2 000 fardos ou no início da época
- Afiar ou substituir quando o comprimento da cauda ultrapassar constantemente os 15 cm
2.2 Desalinhamento do sensor de dimensão dos fardos / do momento do corte
Sintoma: corte demasiado precoce (enrolamento insuficiente) ou demasiado tardio (excesso de rede).
Referência (série John Deere 560M/R):
- Número de voltas recomendado antes do corte: 2,5–3,5 voltas completas
- Atraso no corte após a última volta: 1,2–1,8 segundos
Solução:
- Recalibre o botão graduado / o potenciómetro de acordo com as instruções do manual
- Experimenta usar uma rede marcada (com marcas a cada metro) para contar visualmente as voltas
3. Programa de manutenção preventiva – Imprima e utilize
| Intervalo | Ação | Vantagem esperada |
|---|---|---|
| A cada 500 fardos | Limpe todos os rolos e verifique se não há resíduos | Reduz o risco de esmagamento em 50–70% |
| A cada 1 000 fardos | Medir o espaço de passagem da correia e a tensão | Previne rasgos nas bordas |
| A cada 2 000 fardos | Verificar e afiar/substituir a lâmina | Elimine as longas filas |
| Início da época | Inspeção completa das correias, lâminas e correntes da prensa | Previne 60 a 80 % das avarias a meio da época |
| Sempre que trocar o rolo | Verifique cuidadosamente o sentido de inserção (seta voltada para o exterior) | Reduz em 38% os episódios de lacrimejamento |
4. Rede de enrolamento para fardos vs cordel – Comparação rápida (com base em dados)
| Sistema métrico | Rede envolvente de alta qualidade (10 g/m²) | Fio de sisal/plástico de alta qualidade | Vantagem |
|---|---|---|---|
| Tempo necessário para a prensagem de um fardo | 18–22 segundos | 28–35 segundos | -30–35% |
| Perda de matéria seca (ao ar livre) | 3–5% | 8–15% | -60–70% |
| Custo por fardo (estimativa para 2026) | 0,35–0,50 $ | 0,55–0,80 $ | -25–40% |
| Frequência de rasgos/encravamentos (no terreno) | 2–5% | 8–12% (ruptura do nó) | -50–70% |
Fontes: University of Wisconsin Forage Extension 2024, ensaios realizados pela Progressive Forage em 2025, dados internos relativos à garantia da XinHui para o período 2024–2025
5. Mitos e realidades
Mito: «Todas as lonas de rede são iguais: basta comprar a mais barata».
Realidade: uma variação no peso por metro quadrado (GSM) superior a 0,5 g/m² e um estabilizador UV de baixa qualidade provocam um aumento de 40 a 70% nos rasgos (comparação realizada pelo laboratório SGS em 2025).
Mito: «Basta uma lâmina afiada: não é necessário verificar a folga».
Realidade: uma folga superior a 0,5 mm reduz a força de corte em 40–60 %, mesmo com uma lâmina afiada (boletim técnico da Krone).
6. Prontos para uma embalagem sem rasgos?
Se verificar que a rede se rasga com frequência, que as bordas dos fardos redondos apresentam fissuras, que as pontas são demasiado compridas ou que a rede para fardos apresenta cortes irregulares, considere a possibilidade de mudar para um produto fabricado de acordo com padrões de qualidade constantes.
A nossa rede para fardos é fabricada com:
- Tolerância GSM ±0,3 g/m²
- Pacote estabilizador UV HALS a 1,5%
- Resistência à exposição ao ar livre durante 24 meses (testado de acordo com a norma ASTM G154)
- Controlo rigoroso da tensão de enrolamento
Os clientes que optam pela nossa série 10g para trabalhos pesados relatam uma redução dos incidentes entre 40% e 70% nas primeiras 500 fardas.
Solicite hoje mesmo amostras gratuitas ou fichas técnicas:
- E-mail: sale1@xinhuibalenetwrap.com
Rede envolvente XinHui – Venda direta da fábrica, concebida para garantir fiabilidade
Por que é que a rede que envolve os meus fardos redondos se rasga nas bordas?
A causa mais comum (em 38% dos casos) é a rede ficar presa entre as correias e os rolos (espaço <6–8 mm) ou ser colocada ao contrário (verifique se a seta no núcleo está virada para o exterior e se existe a etiqueta «THIS SIDE OUT»). Uma tensão excessiva (pré-alongamento >20%) também provoca rasgos nas bordas. Regule a tensão da correia para 28–35 bar e carregue sempre corretamente.
Como posso saber se a minha rede de enrolar está demasiado esticada?
Marque 1 metro antes dos rolos de pré-estiramento e meça a seguir. Percentagem de estiramento = (novo comprimento – 100)/100 × 100. O intervalo recomendado situa-se entre 12 % e 18 %; valores superiores a 20 % aumentam significativamente o risco de rasgo em 3 a 5 vezes.
Por que é que a rede para sacos deixa uma longa aba após o corte?
Normalmente, isto deve-se a uma lâmina cega ou desalinhada (folga >0,5 mm ou raio de afiação >0,05 mm) ou a um desvio na calibração do sensor de dimensão dos fardos. Verifique a afiação da lâmina (raio ≤0,05 mm) e a folga (0,1–0,3 mm).
Será que a rede de envoltório é realmente mais eficaz do que o fio para evitar rasgos e encravamentos?
Sim: o enrolamento com rede reduz o tempo de embalagem em 25-35%, a perda de matéria seca para 3-5% (em comparação com os 8-15% registados com o fio) (estudo da University of Wisconsin Extension) e a taxa de encravamentos/rasgões em 50-70% em testes de campo.


